Shanxi Jianing Forging, karbon çelik, paslanmaz çelik ve alaşım çelikten yapılmış büyük çaplı basınç kapı kabuğu dövmelerini işleyebilir. İstasyon, büyük boyutlu silindirlerin dövme yeteneklerini ve bitmiş ürünlerin korozyona dayanıklı sonuçlarını tam olarak gösteren gerçek dünya dövme kasalarına sahiptir.
Rüzgar enerjisi ekipmanı üretimi alanında, taşıyıcı kabuk dövmeleri, ana iletim bileşenleri olarak, tüm makinenin genel operasyonel kararlılığını ve hizmet ömrünü doğrudan etkiler. Caring Forging tarafından Chengde, Hebei'deki bir rüzgar gücü yatak fabrikasına sağlanan boru dövme çözümü, süreç kontrolü ve performans desteğindeki sektör zorluklarını etkili bir şekilde çözerek müşterilerin ürünlerini yükseltmelerine yardımcı oldu.
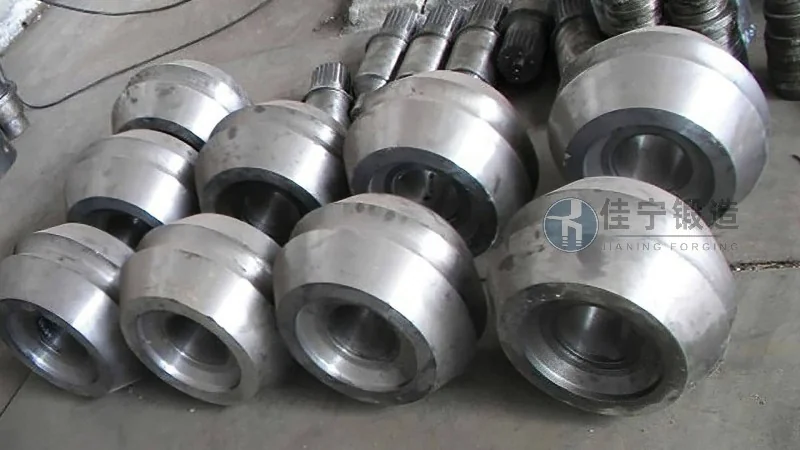
Hebei, Chengde'deki bir rüzgar rulman fabrikası, Jianing'i rüzgar gücüyle dövülme yatakları için bir dizi boru dövme makinesi üretmesi için görevlendirdi. Bu dövme partisi, daha büyük ve hafif ürünlere yönelme eğiliminin yol açtığı yüksek yük taşıyıcılık ve uzun hizmet ömrü gereksinimlerini karşılamalı, aynı zamanda müşterinin mevcut işleme ekipmanları ve montaj süreçlerine uyum sağlamalıdır.

Müşteriler gerçek üretimde birden fazla zorlukla karşılaşır: Birincisi, geleneksel dövme süreçleri, dövme ürünlerinde gevşeklik ve ayrım gibi iç yapısal kusurlara neden olur ve bu da rulmanın operasyonel güvenilirliğini etkiler; İkinci olarak, dövme işlemi büyük bir işleme hakkına sahiptir, bu da yüksek işleme maliyetleri ve sonraki işleme için uzun döngüler gerektirir; Üçüncüsü, büyük silindir dövmelerinin ısı tedavisi sırasında deformasyonun kontrolünün zorluğu düşük verime yol açar; Dördüncüsü, tedarik zincirinin yanıt hızı yetersiz olup, rüzgar enerjisi endüstrisinin hızlı teslimat taleplerini karşılamayı zorlaştırıyor.
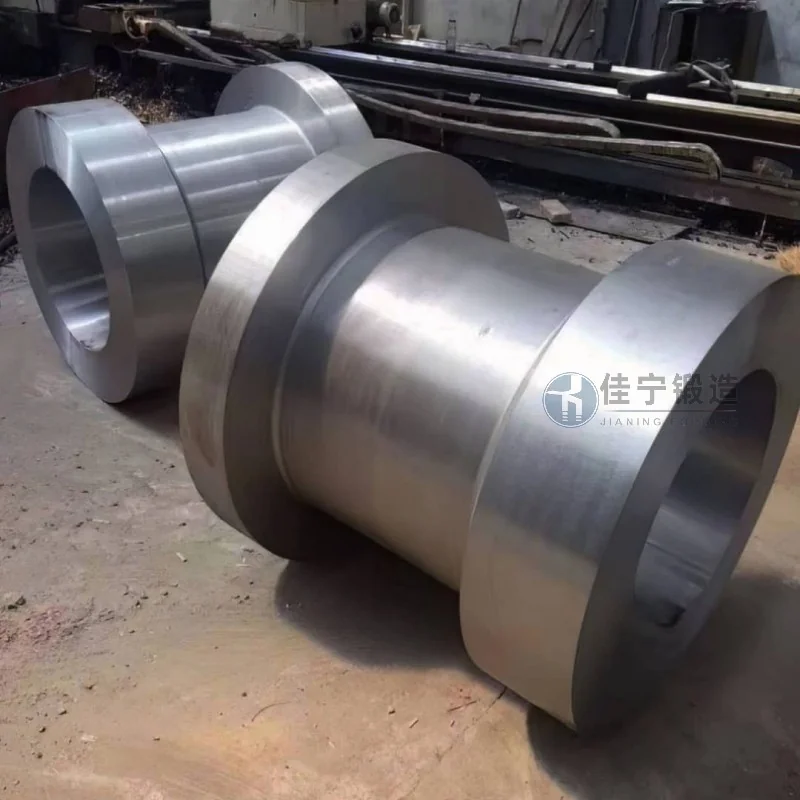
Jianing Forging, bu sorun noktalarını sistematik bir çözüm sunarak çözür: çok yönlü dövme ve sıcaklık kontrollü şekillendirme süreçleri kullanarak tanecikleri etkili şekilde arindırmak, tekdüze mikroyapıyı oluşturmak ve iç kusurları azaltmak; Kalıp tasarımı optimize edilerek ve dövme ısısı, boşluklar için işleme hakkı %15'ten fazla azalır ve işleme döngüsü kısaltılır; Deformasyon miktarını gerekli çizimler içinde tutmak için segmentli ısı muamelesi ve simülasyon öncesi deformasyon teknolojisi uygulanır; Aynı zamanda, esnek üretim takvimine dayanarak, malzeme girişinden teslimata kadar olan tüm süreç %20 kısaltılır ve müşteri proje kilometre taşlarını destekler. Son teslim edilen namlu dövmeleri müşteri tarafından incelendi ve tüm performans göstergeleri teknik anlaşma standartlarını karşıladı veya aştı, parti kalitesi stabil oldu.

