Shanxi Jianing Forging ได้รวบรวมกรณีจริงของแหวนหน้าแปลนพลังงานลม เฟืองวงแหวน แหวนลูกปืน วงแหวนลูกกลิ้ง และแหวนรองอื่น ๆ พร้อมผลิตภัณฑ์ฟอร์จสําเร็จรูปครบวงจรสําหรับเหล็กกล้าคาร์บอน สแตนเลส และแหวนอัลลอย เพื่อให้ข้อมูลอ้างอิงสําหรับการเลือกผลิตภัณฑ์และโซลูชันที่ไม่เป็นมาตรฐาน
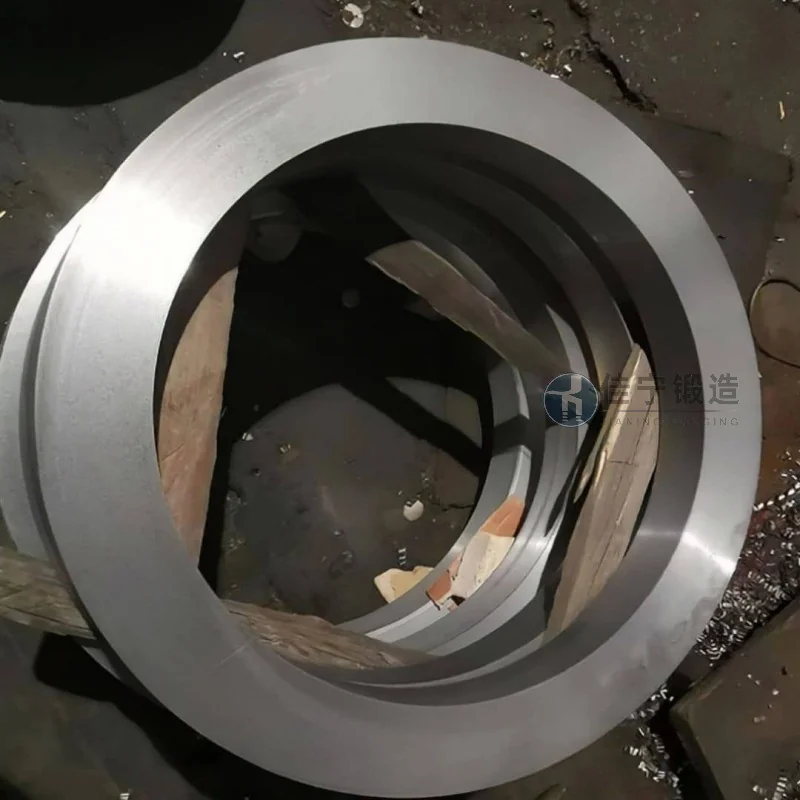
โรงงานชิ้นส่วนเครื่องกลในเมืองเหวินโจว มณฑลเจ้อเจียง ซึ่งเน้นการผลิตและแปรรูปชิ้นส่วนเครื่องกลหลากหลายประเภทในระหว่างการผลิตวงแหวนขึ้นรูปจํานวนมาก บริษัทเผชิญกับปัญหาต่าง ๆ เช่น ความคลาดเคลื่อนของขนาดสินค้าอย่างมาก การใช้วัสดุต่ํา และวงจรการส่งมอบที่ไม่เสถียรมาเป็นเวลานาน หลังจากลองปรับกระบวนการต่าง ๆ โรงงานก็ยังไม่สามารถตอบสนองความต้องการด้านคุณภาพของลูกค้าได้ จึงต้องขอความร่วมมือกับซัพพลายเออร์ที่มีความสามารถในการแปรรูปการตีขึ้นรูปที่ชํานาญแล้ว
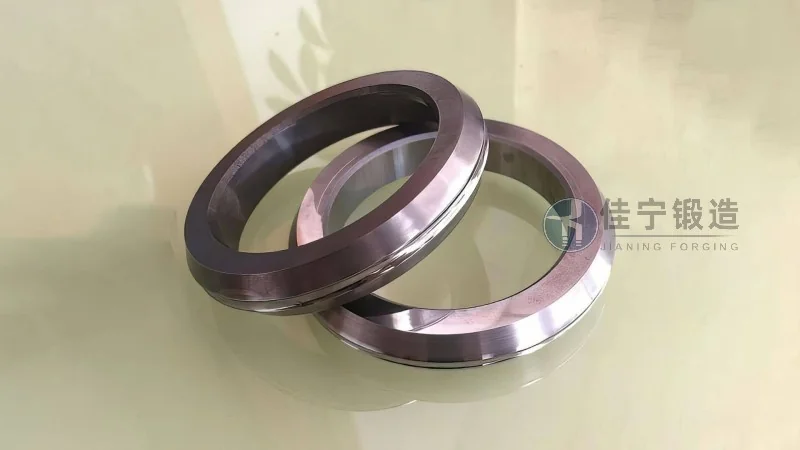
โรงงานเผชิญกับความท้าทายหลักในการผลิตการตีขึ้นรูปวงแหวนดังนี้: 1. ความเบี่ยงเบนของความสอดคล้องของขนาดเส้นผ่านศูนย์กลางภายในและภายนอกของชิ้นส่วนรูปวงแหวนที่ผ่านกระบวนการเกินกว่าค่าความคลาดเคลื่อนในการดึง ส่งผลให้ค่าการกลึงไม่สม่ําเสมอและอัตราข้อบกพร่องที่สูงอย่างต่อเนื่อง; ประการที่สอง อัตราการใช้วัสดุของกระบวนการตีขึ้นรูปแบบดั้งเดิมอยู่ที่ประมาณ 65% ซึ่งก่อให้เกิดของเสียจากการตัดจํานวนมากต่อชุด ส่งผลให้ต้นทุนการผลิตสูงขึ้นอย่างมาก; ประการที่สาม เนื่องจากขาดการควบคุมการอบความร้อนอย่างเป็นระบบ ความสม่ําเสมอของโครงสร้างภายในของชิ้นงานตีขึ้นรูปจึงไม่เพียงพอ และผลิตภัณฑ์สําเร็จรูปบางชนิดอาจเสี่ยงต่อการเสียหายตั้งแต่เนิ่น ๆ ในการใช้งานครั้งต่อไป; ประการที่สี่ ระยะเวลาการส่งมอบของซัพพลายเออร์มีความผันผวนอย่างมาก ซึ่งมักส่งผลกระทบต่อความก้าวหน้าในการประกอบเครื่องจักรทั้งหมดของโรงงานในขั้นตอนถัดไป
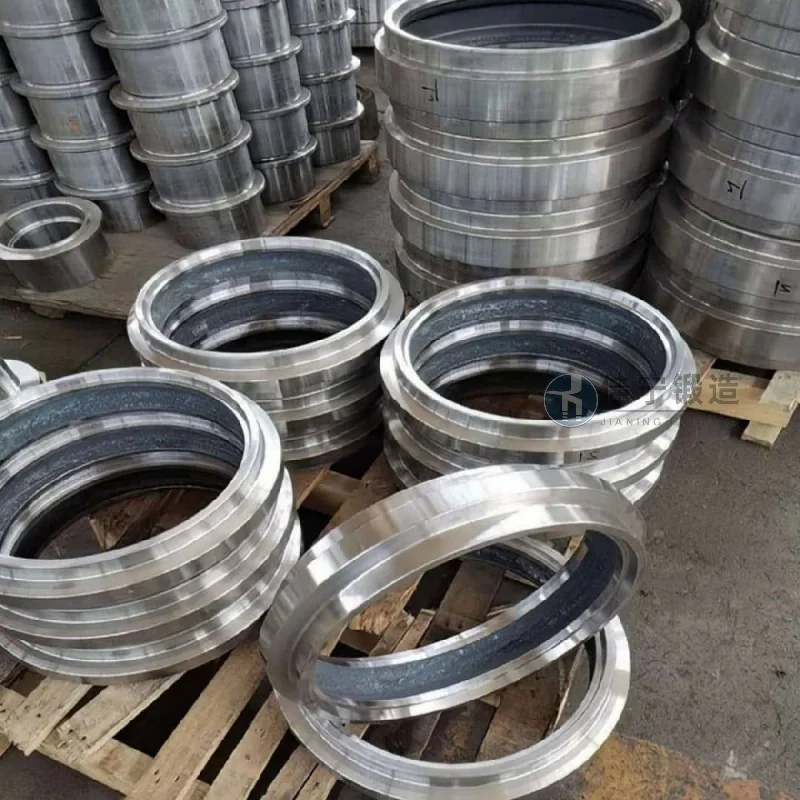
เพื่อแก้ไขปัญหาเหล่านี้ Jianing Forging ได้จัดหาโซลูชันการตีขึ้นรูปวงแหวนที่ปรับแต่งเฉพาะให้กับโรงงานชิ้นส่วนเครื่องกล: โดยการปรับขนาดแม่พิมพ์และอัตราส่วนการตีขึ้นรูป ทําให้ความเส้นผ่านศูนย์กลางภายในและด้านนอกของชิ้นส่วนวงแหวนถูกควบคุมให้อยู่ในระยะ 0.3 มม. ลดค่าการกลึงในภายหลัง;ด้วยการนํากระบวนการขึ้นรูปแบบใกล้สุทธิมาใช้ การใช้วัสดุเพิ่มขึ้นมากกว่า 82% ซึ่งช่วยลดการสูญเสียวัตถุดิบ; การนําสายการอบชุบความร้อนในบรรยากาศที่ควบคุมได้มาใช้ช่วยปรับปรุงการตีขึ้นรูปและโครงสร้างจุลภาคที่สม่ําเสมอ รักษาความแปรปรวนของความแข็งให้อยู่ในช่วง ±3 HRC; ในเวลาเดียวกัน เราได้จัดตั้งระบบตรวจสอบย้อนกลับอย่างครบวงจรตั้งแต่การป้อนวัตถุดิบจนถึงการจัดส่งสินค้าสําเร็จรูป โดยสัญญาว่าจะมีข้อผิดพลาดในการจัดส่งไม่เกิน 2 วัน เพื่อสนับสนุนความต่อเนื่องของการผลิตของลูกค้า

