A Forja Shanxi Jianing pode processar forjados de recipientes sob pressão de grande diâmetro feitos de aço carbono, aço inoxidável e aço liga. A estação possui uma grande variedade de casos reais de forja em cilindros, demonstrando plenamente as capacidades de forjamento de cilindros de grande porte e os resultados resistentes à corrosão dos produtos acabados.
No campo da fabricação de equipamentos de energia eólica, as forjadas de cascas de rolamento, como componentes chave da transmissão, afetam diretamente a estabilidade operacional geral e a vida útil de toda a máquina. A solução de forja de tubos fornecida pela Caring Forging a uma fábrica de rolamentos de energia eólica em Chengde, Hebei, abordou efetivamente os desafios do setor em controle de processos e suporte ao desempenho, ajudando os clientes a atualizar seus produtos.
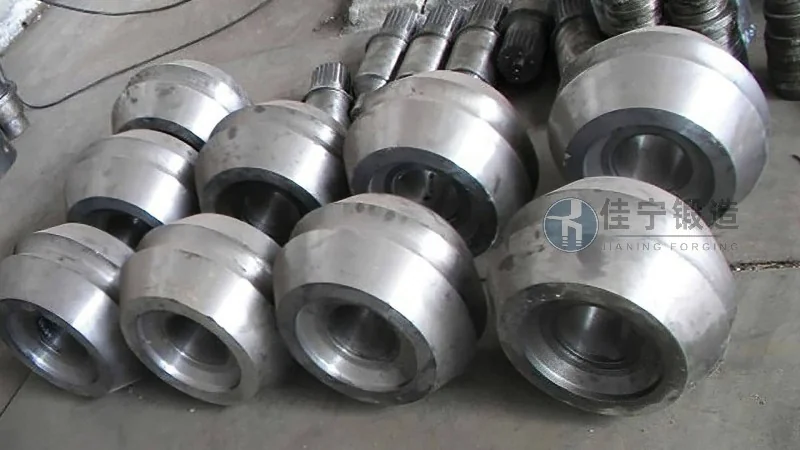
Uma fábrica de rolamentos de energia eólica em Chengde, Hebei, contratou a Jianing para forjar e produzir um lote de tubos forjados para rolamentos de fuso de energia eólica. Esse lote de forjados deve atender aos altos requisitos de carga e longa vida útil impulsionados pela tendência de produtos maiores e mais leves, ao mesmo tempo em que se adapta aos equipamentos de processamento e processos de montagem existentes do cliente.

Os clientes enfrentam múltiplos desafios na produção real: primeiro, os processos tradicionais de forjamento tendem a causar defeitos estruturais internos, como frouxo e segregação dentro das forjagens, afetando a confiabilidade operacional dos rolamentos; Segundo, a forja possui uma grande margem de usinagem, resultando em altos custos de usinagem e longos ciclos para usinagem subsequente; Terceiro, a dificuldade de controlar a deformação durante o tratamento térmico de grandes forjados de cilindros leva a um baixo rendimento; Quarto, a velocidade de resposta da cadeia de suprimentos é insuficiente, dificultando o atendimento às demandas de entrega rápida da indústria de energia eólica.
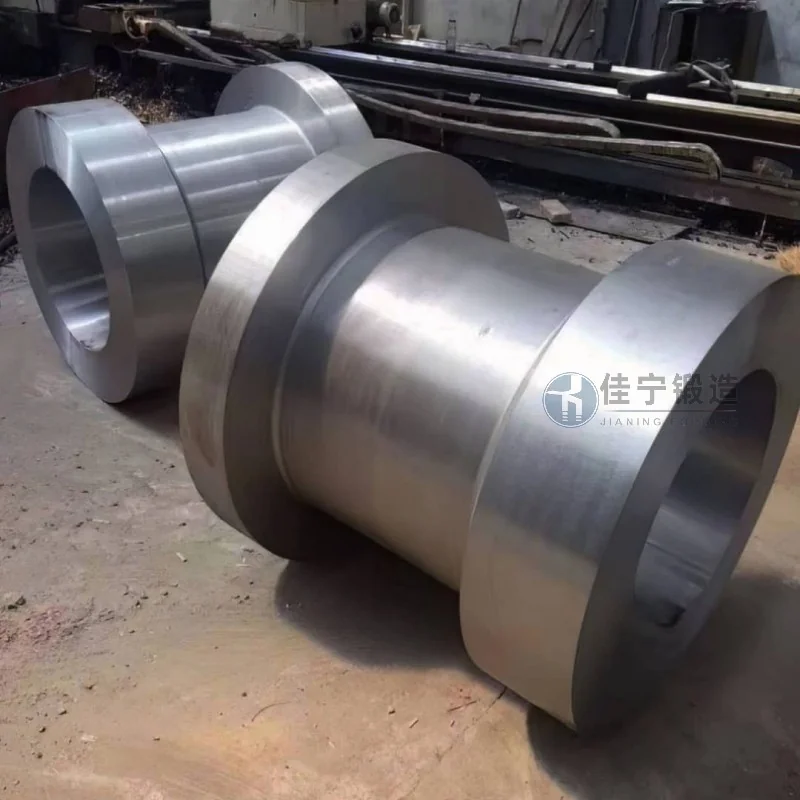
A Forja Jianing aborda esses pontos problemáticos ao fornecer uma solução sistemática: usando forjamento multidirecional e processos de modelagem com controle de temperatura para refinar os grãos de forma eficaz, uniformizar a microestrutura e reduzir defeitos internos; Ao otimizar o design do molde e o calor de forjamento, a margem de usinagem para blanks é reduzida em mais de 15%, encurtando o ciclo de usinagem; Aplicar tratamento térmico segmentado e tecnologia de simulação de pré-deformação para manter a quantidade de deformação dentro dos desenhos exigidos; Ao mesmo tempo, com base em um cronograma flexível de produção, todo o processo, desde a entrada do material até a entrega, é reduzido em 20%, apoiando marcos do projeto do cliente. As forjadas finais entregues foram inspecionadas pelo cliente, e todos os indicadores de desempenho atenderam ou superaram os padrões técnicos do acordo, mantendo qualidade de lote estável.

