Shanxi Jianing Forging może przetwarzać wykuwane powłoki zbiorników ciśnieniowych o dużej średnicy wykonane ze stali węglowej, stali nierdzewnej i stali stopowej. Stacja posiada bogactwo rzeczywistych przypadków kucia cylindrycznego, co w pełni demonstruje możliwości kucia dużych cylindrów oraz odporność na korozję efektów gotowych produktów.
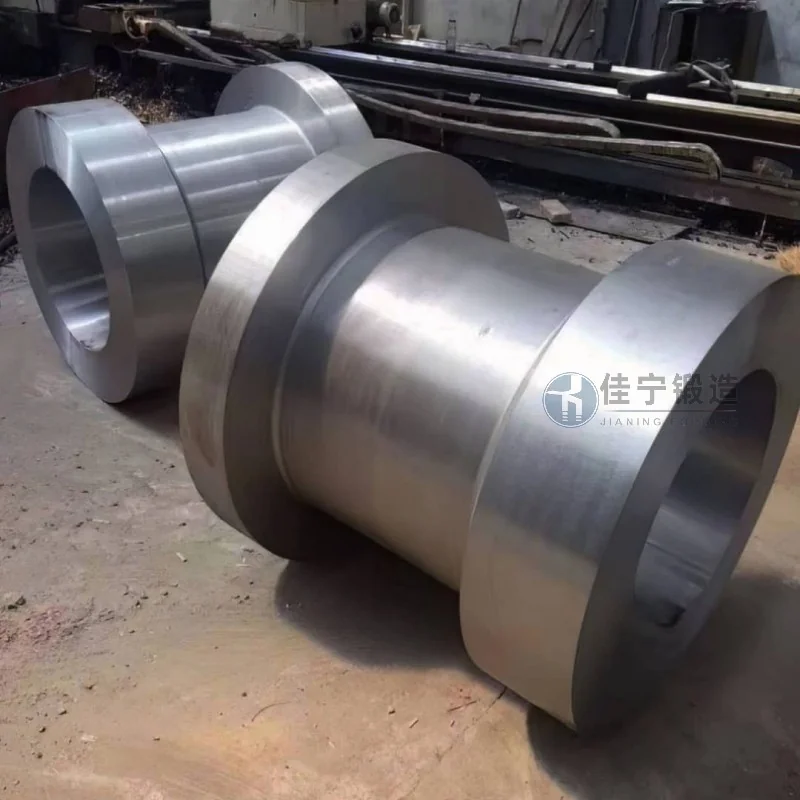
Fabryka części metalurgicznych w Zhongshan, Guangdong, zamówiła partię kuźni cylindrycznych do potrzeb produkcyjnych. Części te są wykorzystywane w kluczowych częściach sprzętu metalurgicznego i wymagają wysokiej wytrzymałości materiału, wewnętrznej jednolitości strukturalnej oraz dokładności wymiarowej. Z powodu niestabilnych procesów u pierwotnego dostawcy produkty często pojawiają się pęknięcia wewnętrzne i luźne struktury, co prowadzi do częstych awarii urządzeń i wpływa na efektywność produkcji.
1. Niestabilna jakość wewnętrzna: Liczne testy wykrywania wad wykazały mikropęknięcia i inkluzje niemetaliczne w kuźniu, które nie są w stanie sprostać długoterminowym wymaganiom sprzętu metalurgicznego przy wysokich temperaturach i wysokim ciśnieniu.
2. Niewystarczająca dokładność wymiarowa: Zakres tolerancji między wewnętrzną a zewnętrzną średnicą kuźni głazów jest zbyt duży, co utrudnia kontrolę kolejnych dopuszczalności obróbki, co skutkuje marnotrawstwem materiału i wydłużaniem cykli obróbki.
3. Długie cykle dostaw: Proces oryginalnego dostawcy jest skomplikowany, z długim czasem od przygotowania materiału do dostawy gotowego produktu, co utrudnia dopasowanie się do pilnego harmonogramu zamówień klienta.
4. Wysokie koszty komunikacji technicznej: Dostawcy mają ograniczoną wiedzę na temat specjalnych standardów w przemyśle metalurgicznym, a powtarzające się korekty podczas fazy produkcji próbnej zwiększają czas i koszty pracy klientów.
Aby rozwiązać te problemy, Jianing Forging oferuje następujące rozwiązania dostosowane do potrzeby:
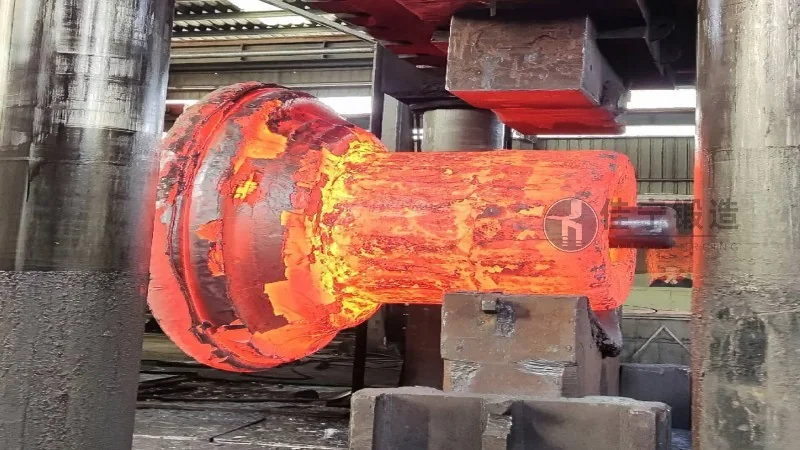
1. Zoptymalizowany proces kucia: Zastosowanie technologii kucia wielokierunkowego i kontrolowanego temperatury, w połączeniu z procesami wyżarzania pośredniego, skutecznie eliminuje naprężenia wewnętrzne, poprawia jednolitość mikrostruktury i pozwala na przepustowość wykrywania wad powyżej 98%.
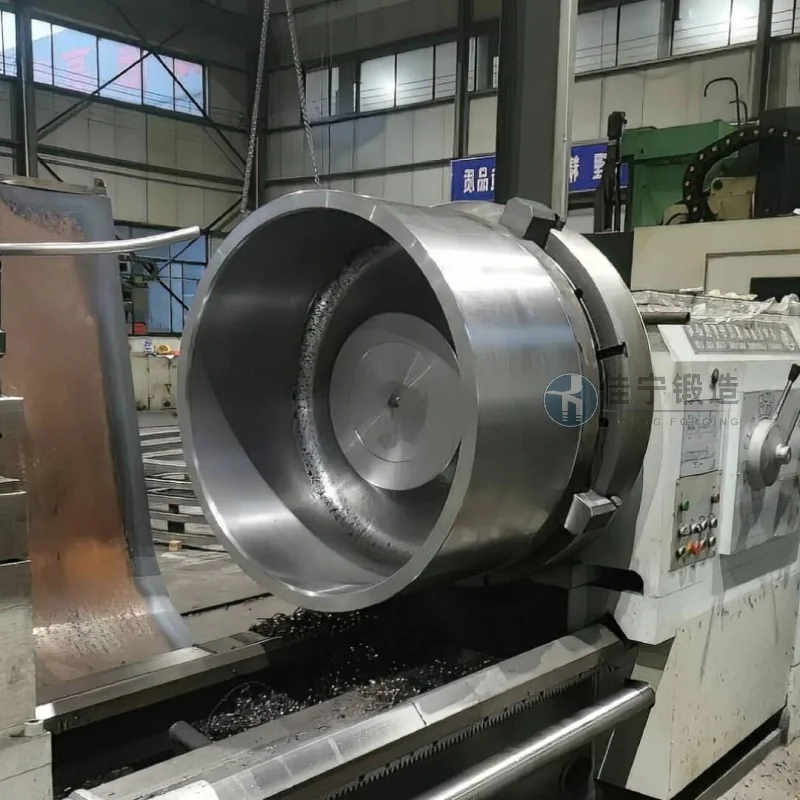
2. Formy drobne i obróbka CNC: Projektuj specjalistyczne narzędzia i współpracuj z tokarkami CNC do obróbki szorstkiej i precyzyjnej, utrzymując tolerancje wymiarowe odkuwań cylindrów w granicach ±0,5 mm, aby zmniejszyć marnotrawstwo dodatków.
3. Elastyczny mechanizm harmonogramowania: Utworzenie systemu szybkiego reagowania na planowanie produkcji, skrócenie standardowych cykli dostaw do mniej niż 25 dni oraz zapewnienie przyspieszonych usług dla pilnych zamówień.
4. Pełna integracja techniczna: Starsi inżynierowie komunikują się bezpośrednio z działem technicznym klienta, prewencyjnie analizują wymagania rysunkowe, opracowują spersonalizowane plany kuźnictwa i ograniczają proces prób i błędów.
Ostatecznie fabryka części metalurgicznych przyjęła kucia lufowe produkowane przez Caring. Podczas dalszego użytkowania nie wykryto żadnych wad wewnętrznych, sprzęt działał płynnie, a wydajność obróbki wzrosła o około 20%, co przyniosło wysokie uznanie wśród klientów.

