Shanxi Jianing Forging obejmuje rzeczywiste przypadki inżynieryjne z blachami rur, kołnierzami i różnymi okrągłymi kuwkami tarczowymi. Gotowe produkty z blach węglowych i stalowych tarcz są wyraźnie fotografowane, co bezpośrednio odzwierciedla precyzję obróbki oraz skuteczność kompatybilności rurociągów.
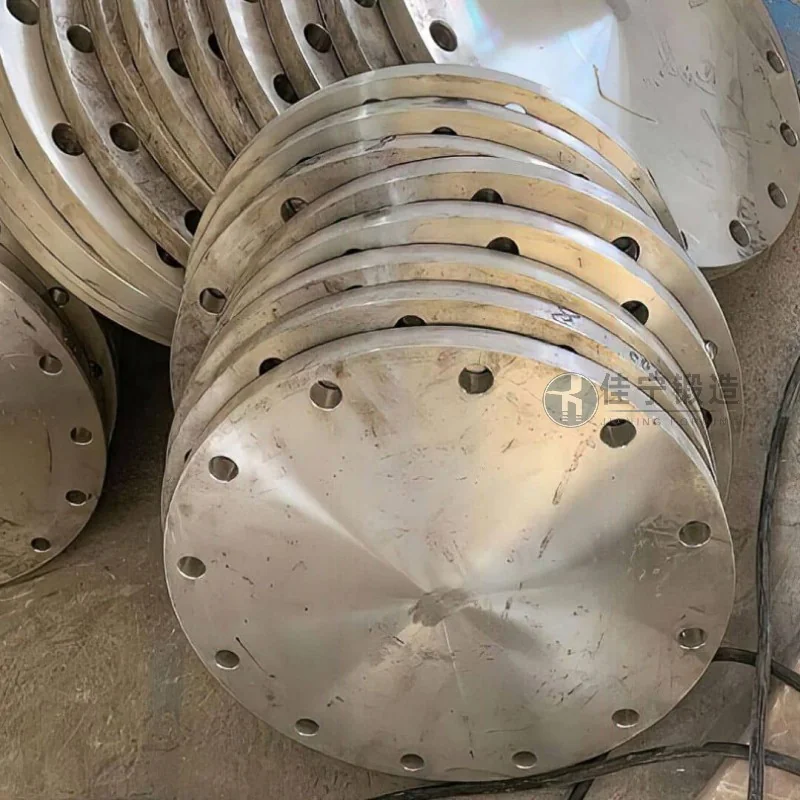
Fabryka części wiatrowych w Yiyang, w prowincji Hunan, od dawna zajmuje się produkcją i montażem zestawów komponentów turbin wiatrowych. W podstawowym systemie transmisji odkucia tarczowe pełnią rolę kluczowych złączy, które bezpośrednio wpływają na bezpieczeństwo i żywotność całego urządzenia. Fabryka napotkała problemy w pierwotnym łańcuchu dostaw, takie jak niewystarczająca wewnętrzna mikrostruktura odkuwań oraz duże limity obróbki, co prowadziło do wyższych kosztów obróbki i trudności w kontrolowaniu cykli dostaw. Aby poprawić jakość produktów i efektywność produkcji, fabryka poszukuje dostawców o dojrzałych możliwościach produkcyjnych do współpracy.
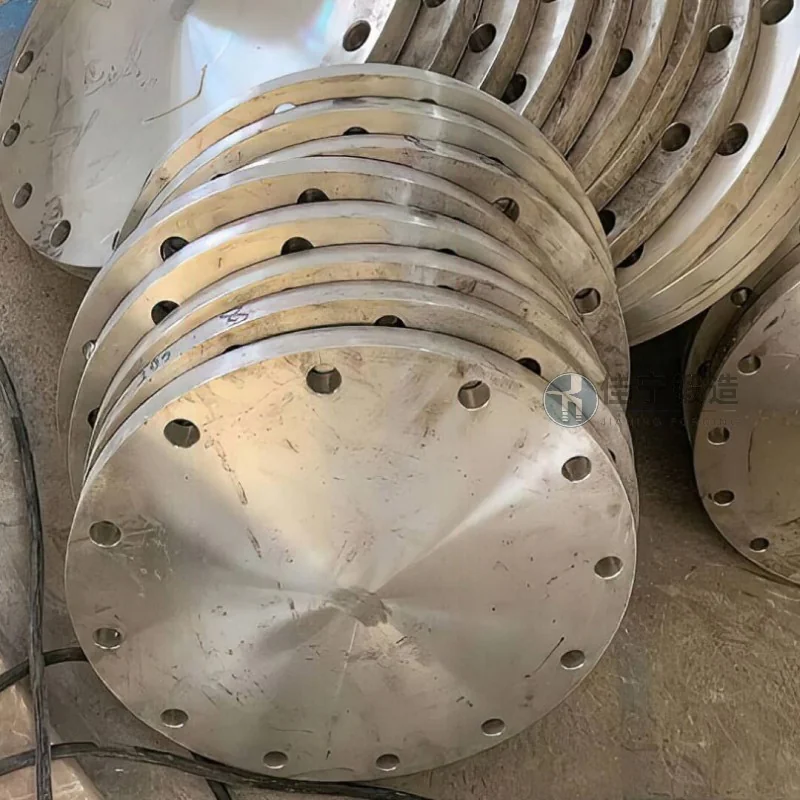
Klient ustalił trzy jasne wymagania dotyczące kucia tarczowego: Po pierwsze, nie może być pęknięć, warstw międzywarstwowych ani innych wad metalurgicznych wewnątrz kucia, co pomaga zapewnić ciągłą pracę przy złożonych obciążeniach; Po drugie, tolerancje wymiarowe muszą być utrzymywane w niewielkim zakresie, aby zmniejszyć późniejsze obciążenie wykończeniowe; Po trzecie, tempo dostaw musi być ściśle zsynchronizowane z planem montażu, aby uniknąć opóźnień w dostawach kuźni, które mogłyby wpłynąć na ogólny postęp montażu. W pierwotnym planie dostaw, ze względu na ograniczenia procesów kucia i poziomy kontroli temperatury, jednolitość ziaren w odkuwkach była trudna do utrzymania. Niektóre partie wykazywały odkształcenie powierzchni końcowej, a cykle dostaw znacznie się wahały, co uniemożliwiało zaspokojenie zapotrzebowania na produkcję ciągłą.
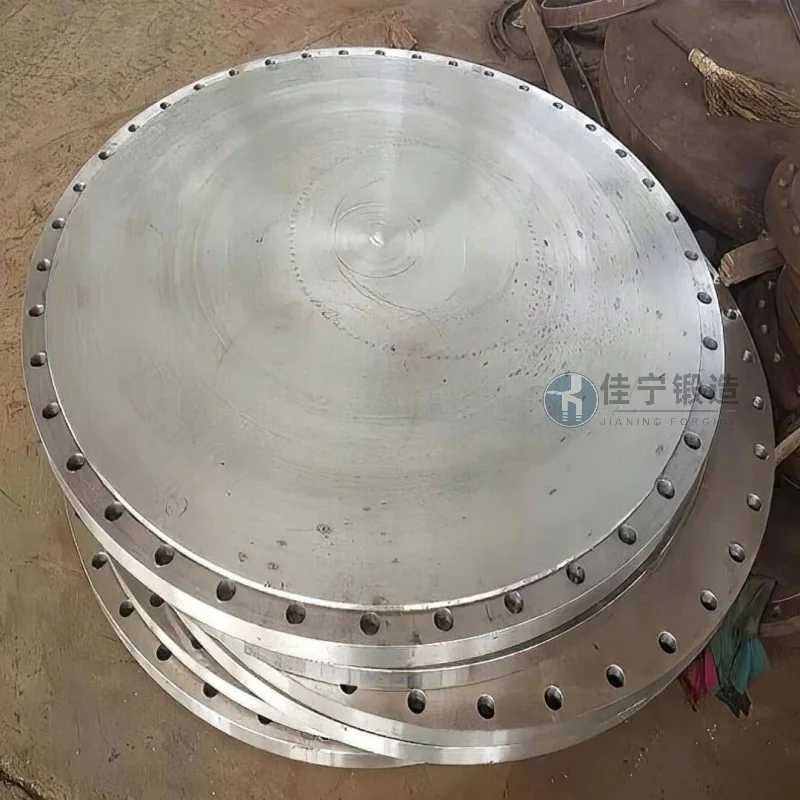
Aby rozwiązać te problemy, nasza firma (Jianing Forging), opierając się na wieloletnim doświadczeniu w produkcji kucia specjalnego, oferuje ukierunkowane rozwiązania w następujących aspektach:
Optymalizacja procesu: Łącząc kucie wielokierunkowe i kucie kontrolowane temperaturowo, specjalistyczne matryce są projektowane na podstawie grubości ścianek i średnic elementów tarczy, co pozwala na rozsądne rozłożenie linii przepływu metalu wzdłuż kierunku siły i skutecznie eliminuje wewnętrzne otwory oraz luźne obszary.
Precyzyjna kontrola temperatury: Stosowanie systemów kontroli temperatury na trzech kluczowych etapach podgrzewania, kucia i obróbki cieplnej po kuciu zawęża zakres wahań temperatur pręta do 10°C, co wspiera spójność w rafinacji ziaren i zapobiega nieprawidłowościom mikrostruktur spowodowanych przegrzaniem lub przegrzaniem.
Wsparcie wymiarowe: Korzystając z wysokosztywnej prasy hydraulicznej połączonej z laserowym urządzeniem do pomiaru odległości w czasie rzeczywistym, dopuszczalny zakres obróbki można kontrolować z dokładnością 1,5 mm z jednej strony, co zmniejsza czas toczenia i zużycie narzędzi.
Stabilność dostaw: Ustanowienie pełnego systemu śledzenia procesów od magazynowania surowców po wysyłkę gotowych produktów, w połączeniu z systemem produkcji dwuwymiarowej i wstępnym gromadzeniem półeczników kuźniczych, stabilizuje cykle dostaw pojedynczych partii w ciągu 15 dni, realizując plany produkcyjne klientów na różnych etapach.
Dzięki tym wydziałaniom finalne odkuwane tarcze spełniały oczekiwania klienta w trzech wskaźnikach: twardość, jednolitość, płaskość powierzchni końcowej oraz wskaźnik wykrywania wad, zapewniając silne wsparcie dla ciągłości i niezawodności montażu całej maszyny w zakładzie.

