Shanxi Jianing Forging zgromadziła rzeczywiste przypadki pierścieni kołnierzy wiatrowych, zębat, łożysk, pierścieni rolkowych i innych podestów pierścieniowych, wraz z pełną gamą gotowych wyrobów kuźniczych dla stali węglowej, stali nierdzewnej i pierścieni stopowych, dostarczając odniesienia do wyboru produktów i niestandardowych rozwiązań.
W budownictwie statków niezawodność i trwałość kluczowych komponentów bezpośrednio wpływają na bezpieczną eksploatację i żywotność całego statku. Ciężka stocznia w Chongqingu ustaliła surowe wymagania techniczne dotyczące kucia pierścieni rdzeniowych przy realizacji dużego projektu okrętowego. Jako profesjonalny dostawca kuźni oferujemy spersonalizowane rozwiązania kucia pierścieni, dostosowane do specjalnych wymagań tego projektu, pomagając klientom poprawić wydajność sprzętu i zoptymalizować koszty produkcji.
Kucia pierścieniowe wykonywane w tej stoczni są głównie wykorzystywane do kluczowych konstrukcji nośnych kadłuba, które muszą wytrzymywać długotrwałe naprzemienne obciążenia i korozyjne warunki w złożonych warunkach morskich. Podczas wstępnych badań klient stwierdził, że odkucia w kształcie pierścieni wytwarzane tradycyjnymi procesami kucia mają problemy z nierówną strukturą ziaren oraz znacznymi wahaniami właściwości mechanicznych, co skutkuje niewystarczającą wytrzymałością w obszarach spawu oraz trudnościami w spełnianiu standardów stoczniowych i długoterminowych wymagań dotyczących niezawodności. Ponadto klienci mierzą się z następującymi konkretnymi problemami:
Aby rozwiązać te problemy, polegamy na dojrzałej technologii kucia na gorąco oraz udoskonalonej kontroli procesów, aby dostosować rozwiązania produkcyjne do kucia pierścieniowego dla naszych klientów. Główne cechy odzwierciedlają się w następujących aspektach:
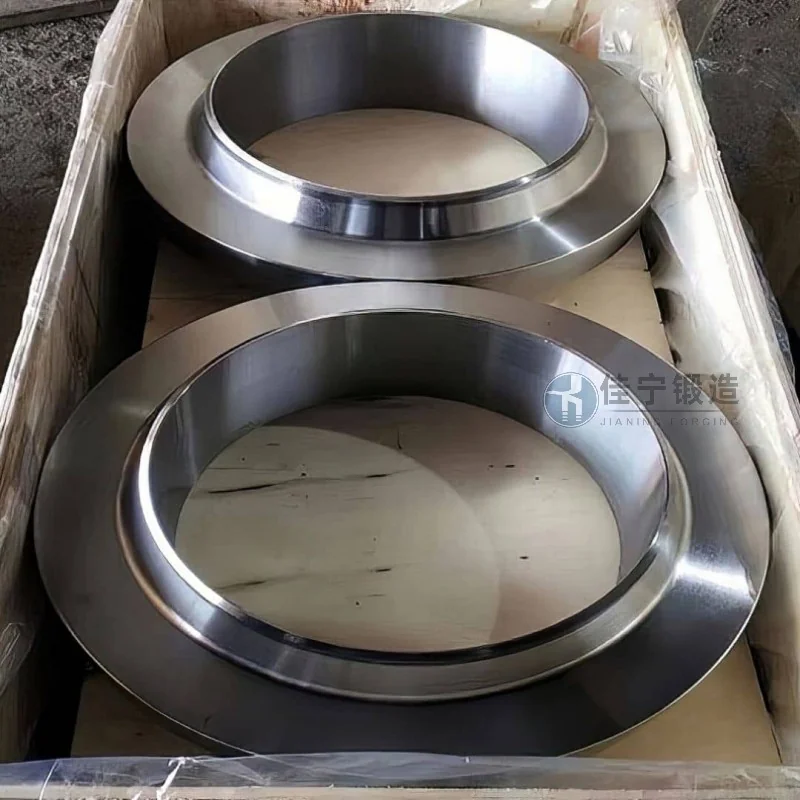
We współpracy dostarczaliśmy do tej stoczni kilka partii kuźni pierścieniowych o specyfikacjach φ2500mm ×500mm, wykonane z stosunkowo wytrzymałej stali morskiej. Po akceptacji przez klienta na miejscu, tolerancja wymiarowa produktu jest kontrolowana w zakresie ±0,5 mm, chropowatość powierzchni Ra≤6,3 μm, a ultradźwiękowa detekcja wad spełnia wymagania poziomu 1 określone przez normy ASME. Klienci zgłaszali, że po użyciu tej partii wykuwań wskaźnik przepustności spawania wzrósł o około 10%, ogólna wydajność montażu wzrosła o ponad 20%, a koszty przeróbek zostały obniżone. Obecnie ta partia pierścieniowych wyrobów została pomyślnie zwodowana z tym statkiem i jest w dobrym stanie operacyjnym.

