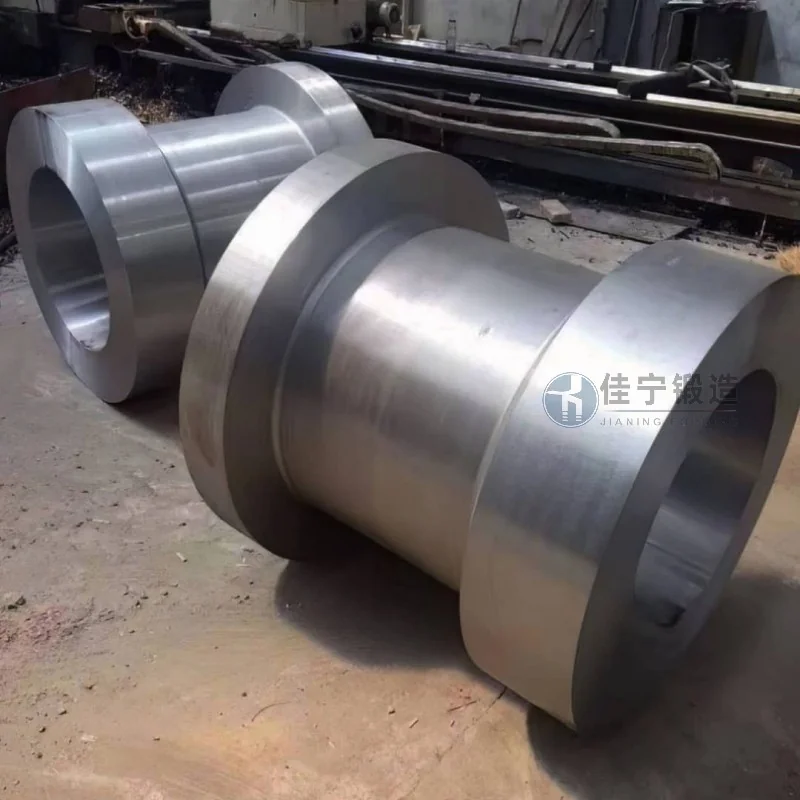
広東省中山の冶金部品工場が生産ニーズのために円筒型鍛造品の一括注文を行いました。これらの部品は冶金設備の主要部品に使用され、高い材料強度、内部構造の均一性、寸法精度が求められます。 元の供給元のプロセスが不安定であるため、製品に内部亀裂や緩い構造が生じやすく、設備の頻繁な故障や生産効率への影響が引き出されます。
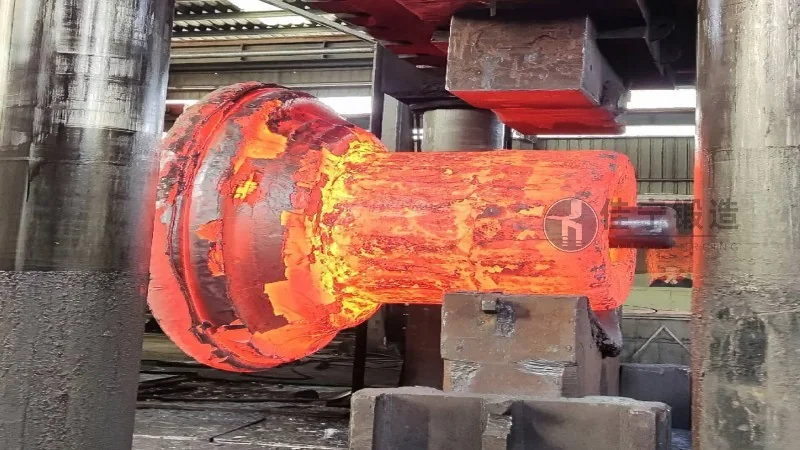
1. 内部品質の不安定:複数の欠陥検出試験により、鍛造中に微細亀裂や非金属包有物が検出されており、これらは冶金設備の長期的な高温・高圧要件を満たせません。
2. 寸法精度の不足:ボルダー鍛造の内径と外径の公差範囲が大きすぎて、その後の加工許容度の調整が難しく、材料の無駄や加工サイクルの延長が発生します。
3. 長い納品サイクル:元のサプライヤーのプロセスは複雑で、材料準備から完成品の納品までの時間が長く、顧客の緊急注文スケジュールに合わせるのが難しいです。
4. 高い技術コミュニケーションコスト:サプライヤーは冶金業界の特殊規格について十分に理解しておらず、試験生産段階での繰り返しの調整は顧客の時間と労力コストを増加させます。
これらの問題に対処するため、Jianing Forgingは以下のカスタマイズされたソリューションを提供しています:
1. 最適化された鍛造プロセス:多方向鍛造および温度制御鍛造技術を用い、中間焼きまし工程を組み合わせることで、内部応力を効果的に排除し、微細構造の均一性を向上させ、欠陥検出通過率を98%超に達成します。
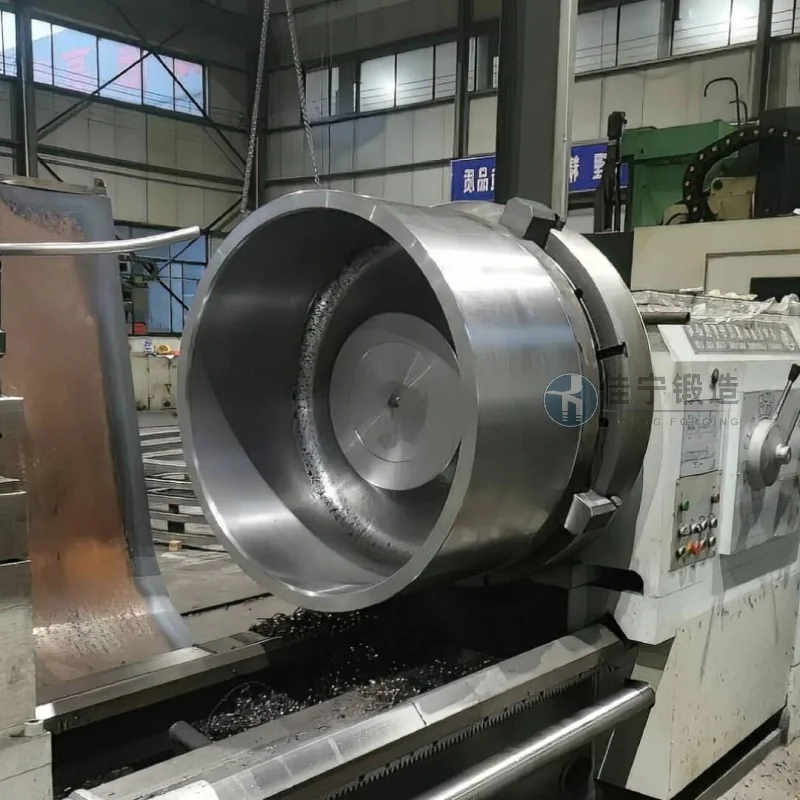
2. 微細金型とCNC加工:専用の金型を設計し、CNC旋盤と連携して粗加工や精密加工を行い、シリンダー鍛造材の寸法公差を±0.5mm以内に抑えて許容差の無駄を減らすこと。
3. 柔軟なスケジューリングメカニズム:迅速な対応生産スケジューリングシステムを確立し、標準納品サイクルを25日未満に短縮し、緊急注文には迅速なサービスを提供します。
4. 全プロセスの技術的統合:シニアエンジニアはクライアントの技術部門と直接コミュニケーションを取り、図面要件を事前に把握し、個別の鍛造計画を作成し、試行錯誤を減らします。
最終的に、冶金部品工場はCaring製のバレル鍛造を採用しました。その後の使用中、内部欠陥は見つからず、設備はスムーズに動作し、加工効率も約20%向上し、高い顧客の認知度を得ました。

