La forgiatura Shanxi Jianing adotta processi maturi di forgiatura a matrici di precisione, capaci di produrre ingranaggi, corpi valvole, bracci oscillanti automobilistici, bielle pistoni e forgiature a turbine a spinta. Offre un'elevata precisione dimensionale e può essere lavorata in acciaio al carbonio, acciaio inossidabile e acciaio legato, soddisfacendo le esigenze di molteplici settori.
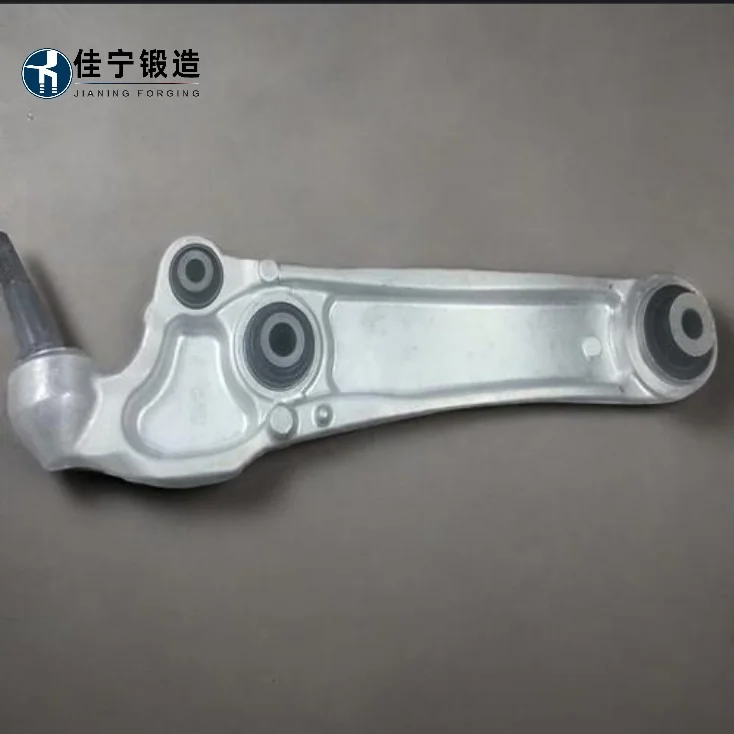
Come componente portante chiave delle sospensioni automobilistiche, il braccio oscillante resiste a impatti a lungo termine e carichi alternati. I pezzi fusi o saldati ordinari sono soggetti a fratture per fatica, grandi deviazioni dimensionali e breve durata operativa. Il braccio oscillante prodotto con processi di forgiatura fine aumenta la densità del materiale e la distribuzione snellita dalla fonte, aumentando la resistenza alla fatica e facilitando il funzionamento continuo.
Come componente portante chiave delle sospensioni automobilistiche, il braccio oscillante resiste a impatti a lungo termine e carichi alternati. I pezzi fusi o saldati ordinari sono soggetti a fratture per fatica, grandi deviazioni dimensionali e breve durata operativa. Il braccio oscillante prodotto con processi di forgiatura fine aumenta la densità del materiale e la distribuzione snellita dalla fonte, aumentando la resistenza alla fatica e facilitando il funzionamento continuo.
Le forgiature a matrice a braccio oscillante automobilistico sono realizzate in acciaio in lega di alta qualità attraverso un processo di forgiatura fine in un solo passaggio, quindi sottoposte a trattamenti termici e lavorazioni fine, ottenendo una resistenza relativamente elevata, alta tenacità e un'eccellente consistenza dimensionale. I prodotti sono ampiamente utilizzati nei sistemi di telaio per auto passeggeri e veicoli commerciali, ottimizzando efficacemente strutture tradizionali a fusione o saldature stampate per soddisfare i doppi requisiti di leggera e affidabilità.
Selezionare acciai legati di alta qualità (come 40Cr, 42CrMo), controllare rigorosamente la composizione chimica e post-forgiatura la tempra e la tempra aiutano a stabilizzare le proprietà del materiale.
Utilizza la tecnologia di forgiatura fine per la formazione quasi net, riducendo il margine di lavorazione successiva e migliorando l'utilizzo del materiale.
Le linee di flusso metallico sono distribuite continuamente lungo il profilo del pezzo e la resistenza alla fatica è superiore a quelle delle fusioni della stessa specifica.
Stampi e processi raggiungono una consistenza dimensionale nella produzione di massa, con tolleranze individuali controllate entro ±0,2 mm.
La superficie ha una finitura elevata e trattamenti antiruggine come sabbiatura, elettroforesi o Dacro possono essere selezionati in base alle esigenze del cliente.
Questo prodotto è personalizzato secondo disegni; i prezzi reali dovrebbero essere valutati in modo completo in base a modelli specifici, gradi di materiale, domanda annuale e requisiti di trattamento superficiale. Si prega di fornire disegni dettagliati o parametri tecnici e emetteremo un preventivo personalizzato entro 24 ore.
Vengono fornite gratuitamente una valutazione tecnica di fattibilità e consulenza sui processi prima che i clienti effettuino ordini; Il primo lotto di ordini supporta la produzione di prove di campione; Gli ordini all'ingrosso hanno un follow-up dedicato al progetto e feedback sull'avanzamento della produzione; Dopo la consegna del prodotto, forniamo consulenza tecnica post-vendita completa e supportiamo resi o scambi per problemi di qualità causati da problemi di produzione.
| Elementi parametri | Intervallo degli indicatori |
|---|---|
| Materiali comuni | 40Cr / 42CrMo / 30Mn2 (altri gradi possono essere personalizzati) |
| Peso unitario | 0.3 kg – 6.0 kg |
| Tolleranze dimensionali | Grado standard±0,3 mm; Qualità fine± 0,15 mm |
| Trattamento superficiale | Sabbiatura / Elettroforesi / Dacro / Fosfatazione (opzionale) |
| Proprietà meccaniche | Resistenza alla trazione≥ 800 MPa; Resistenza allo snervamento≥ 600 MPa (usando ad esempio 42CrMo) |
| Ciclo produttivo | La produzione di stampi richiede 15–20 giorni; Il ciclo di produzione a lotti dura 7–10 giorni |

