Shanxi Jianing Forging ha raccolto casi reali di anelli a flange per energia eolica, ingranaggi ad anello, anelli di cuscinetto, anelli a rulli e altri atterraggi ad anello, con una gamma completa di prodotti di forgiatura finiti per acciaio al carbonio, acciaio inossidabile e anelli in lega, fornendo riferimento per la selezione di prodotti e soluzioni non standard.
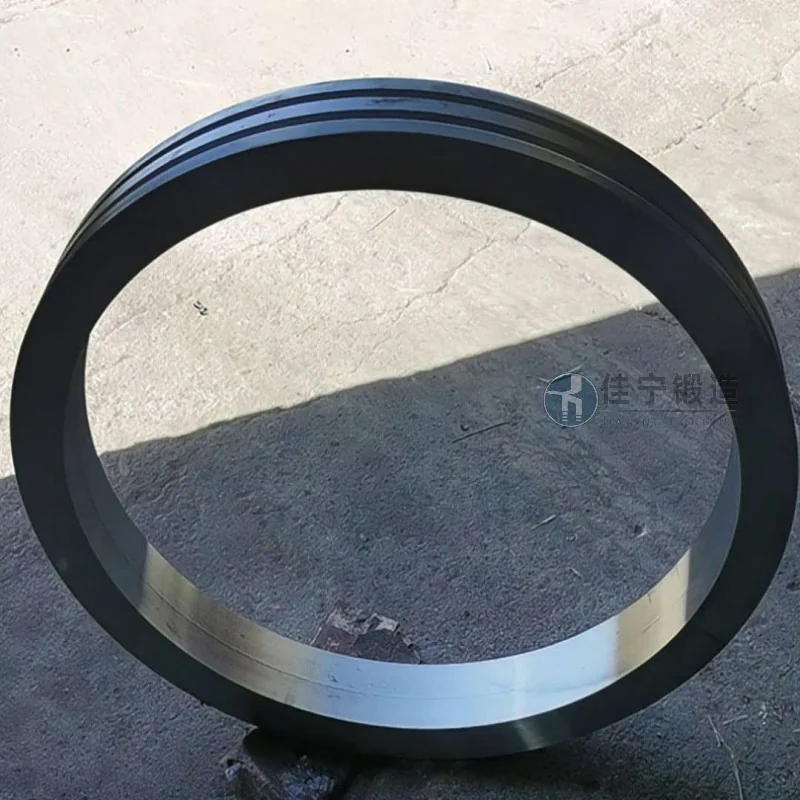
Una fabbrica di macchinari navali a Jiujiang, Jiangxi, doveva ordinare un lotto di forgiamenti ad anelli ad alta precisione per la produzione di flange di collegamento chiave e alloggiamenti di cuscinetti durante l'esecuzione di un lotto di componenti di grandi sistemi di trasmissione navali. Questo cliente ha stabilito requisiti rigorosi per tolleranze dimensionali, densità del materiale e proprietà meccaniche delle forgiature, con un calendario di consegna molto rigoroso.
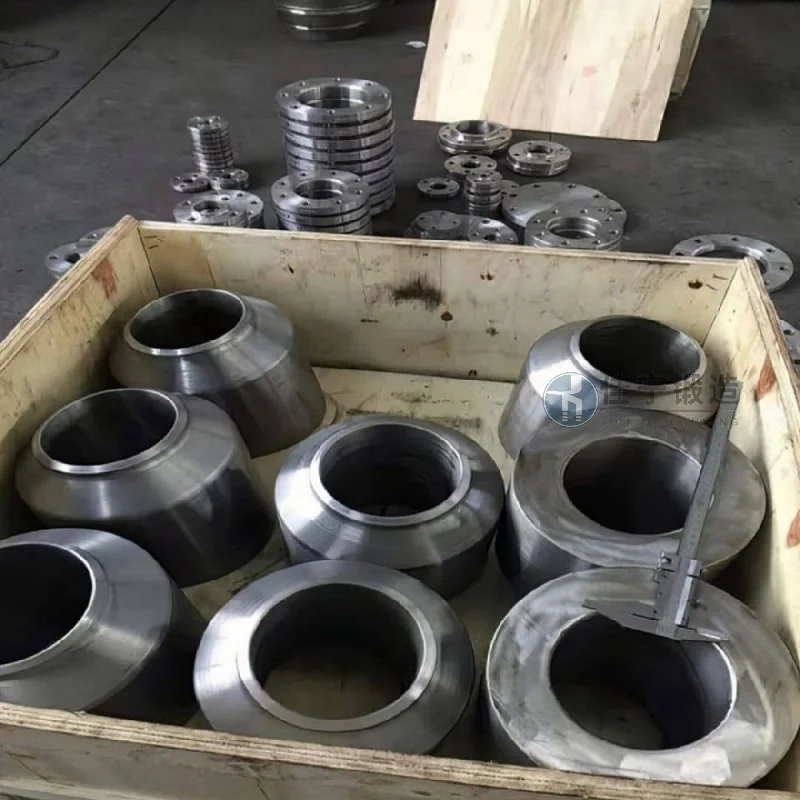
I principali punti critici affrontati da questo cliente includono:
1. Le forgiature ad anello devono incontrare strutture con diametri superiori a 1000 mm e spessore di parete irregolare; i processi tradizionali di forgiatura a matrici aperte faticano a raggiungere coassialità e rotondità tra diametri interni ed esterni;
2. L'ambiente operativo è un clima marino, che richiede materiali con buona resistenza alla corrosione e tenacità agli impatti a basse temperature, che le forgiature ordinarie non possono soddisfare gli standard;
3. Il cliente ha determinato le tappe del progetto e deve completare l'intero processo dal prodotto vuoto al prodotto finito entro 45 giorni; le procedure convenzionali richiedono più di 60 giorni.
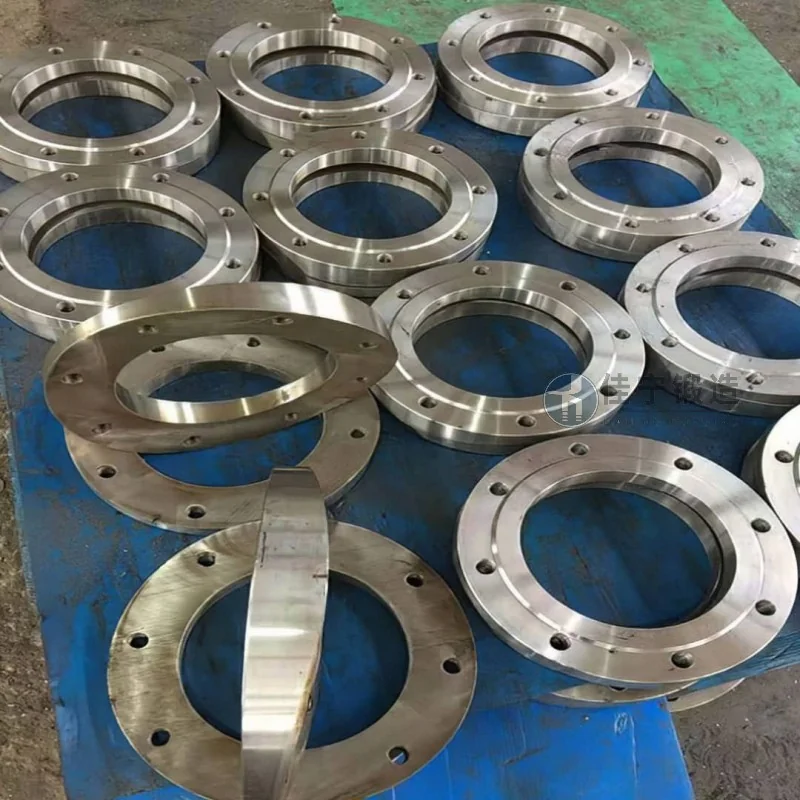
Per affrontare questi punti dolenti, Jianing Forging offre le seguenti soluzioni complete:
Innanzitutto, le laminatori ad anelli CNC sono utilizzate per la laminazione fine, combinata con stampi specializzati a forma speciale, per ottenere una formazione unica delle forgiature ad anelli, con tolleranze di diametro interno ed esterno controllate entro ±2 mm e errori di rotondità inferiori a 1,5 mm;
In secondo luogo, si seleziona acciaio temprato e temprato 42CrMo4 e, ottimizzando il processo di trattamento termico (tempra + temperatura ad alta temperatura), la durezza della forgiatura è uniforme (HB 260-300), con una potenza d'impatto a bassa temperatura di -20°C ≥ 40J, rispettando gli standard delle società di classificazione;
Infine, grazie all'ottimizzazione interna della programmazione della produzione e alle operazioni parallele multi-processo, il ciclo produttivo è stato compresso a 38 giorni, tutte le forgiature sono state consegnate con 7 giorni di anticipo e il tasso di superamento del prodotto finito ha raggiunto 1. Dopo una nuova ispezione da parte del cliente, questo lotto di forgiature ha superato l'accettazione in un solo colpo ed è stato assemblato con successo nel sistema di trasmissione della nave, funzionando senza problemi fino ad oggi.

