Shanxi Jianing Forging secara rutin menyediakan bahan baku karbon standar dan baja karbon berkualitas tinggi 20#, A105, 45#, dan lainnya. Stasiun ini memiliki kotak lengkap flange baja karbon, poros, dan penempaan cincin dari baja karbon nyata. Penempaan baja karbon menawarkan kinerja biaya tinggi dan cocok untuk pembuatan peralatan industri umum.
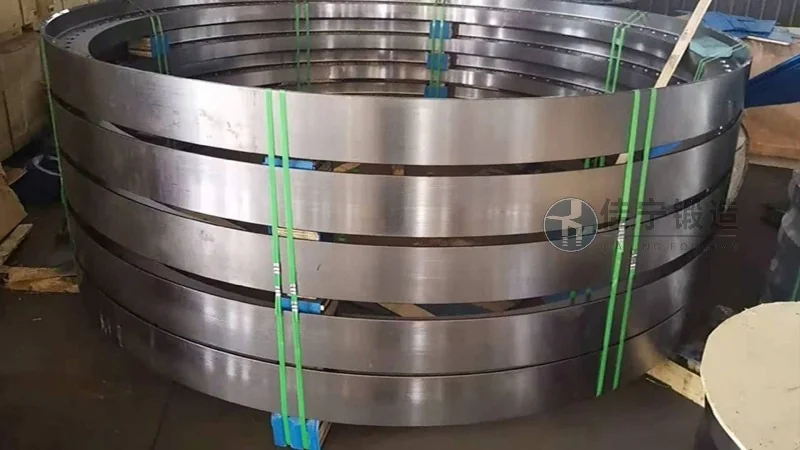
Pabrik mesin transmisi di Guiyang, Guizhou, menetapkan persyaratan tinggi untuk penempaan baja karbon saat memproduksi peralatan transmisi besar. Pabrik ini mengkhususkan diri dalam pembuatan gearbox berat dan komponen poros penggerak, membutuhkan tempa dengan kepadatan mikrostruktur internal yang baik dan sifat mekanis untuk mendukung operasi berkelanjutan di bawah kondisi keras. Untuk memenuhi kecepatan pengiriman pesanan dalam jumlah besar, pasokan forging harus menyeimbangkan konsistensi kualitas dan ketepatan waktu.
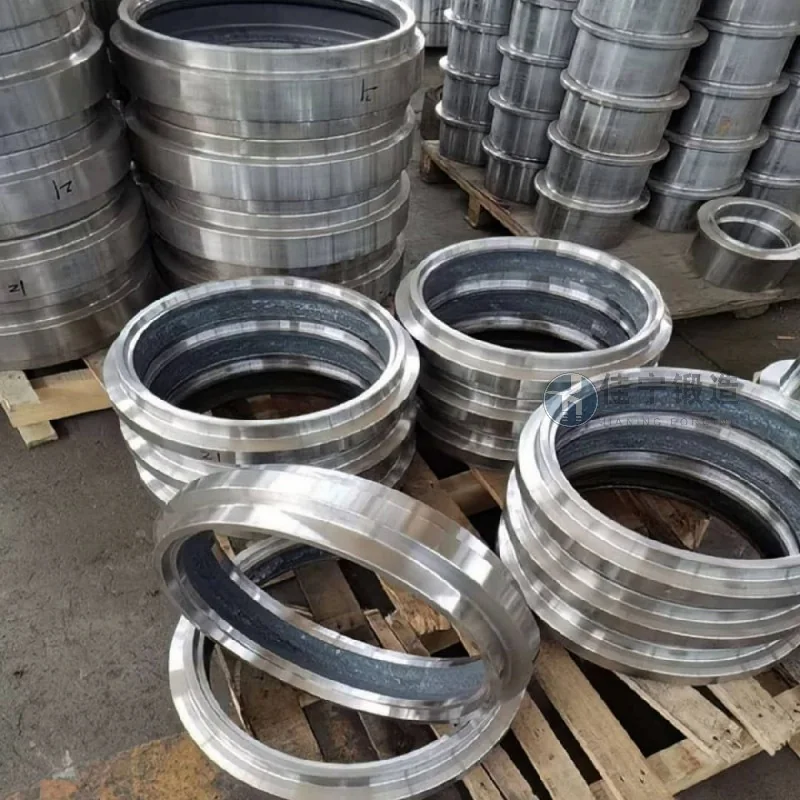
Pabrik ini telah lama menghadapi beberapa masalah utama: Pertama, beberapa tempa baja karbon yang disediakan oleh pemasok memiliki cacat internal seperti kelonggaran di tengah dan segregasi, yang menyebabkan retakan selama proses berikutnya dan tingkat hasil yang rendah; Kedua, kontrol toleransi dimensi tempa yang tidak stabil, yang mengakibatkan toleransi berlebihan pada blank, meningkatkan waktu pemesinan dan keausan alat; Ketiga, saat beralih antara pesanan multi-varietas dan pesanan batch kecil, siklus pengiriman sangat berfluktuasi, memengaruhi rencana perakitan mesin secara keseluruhan.
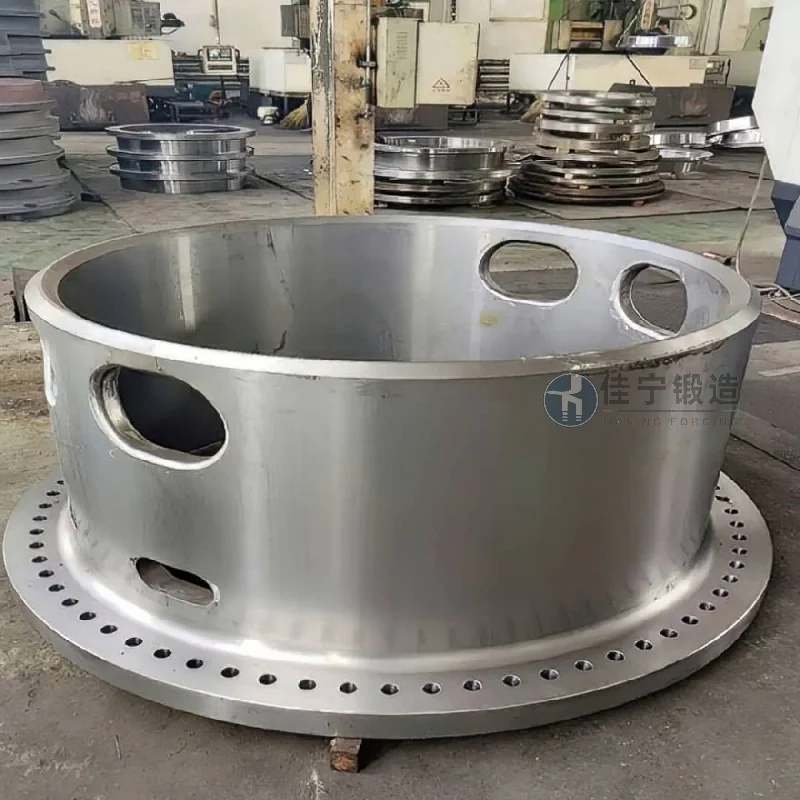
Untuk mengatasi masalah ini, Jianing Forging telah menyesuaikan rencana proses khusus untuk penempaan baja karbon. Pada tahap bahan baku, baja struktural karbon berkualitas tinggi yang dipilih dengan cermat memenuhi standar nasional dan menjalani inspeksi ulang pabrik yang ketat untuk membantu menstabilkan komposisi kimia. Tahap penempaan menggunakan teknologi penempaan multi-arah, dikombinasikan dengan parameter pemanasan dan deformasi yang dioptimalkan, secara efektif menghilangkan cacat mikrostruktur pada coran, menyempurnakan butir, dan meningkatkan kerapatan serta isotropi keseluruhan penempaan. Selama tahap perlakuan panas, kontrol suhu yang presisi dan pendinginan isotermal diterapkan untuk memastikan kekerasan yang seragam dan sifat mekanis keseluruhan yang stabil. Tahap inspeksi dilengkapi dengan deteksi cacat ultrasonik dan inspeksi dimensi penuh, membantu setiap produk memenuhi gambar dan persyaratan standar. Pada saat yang sama, dengan mengoptimalkan siklus produksi dan menyesuaikan inventaris, siklus pengiriman produk konvensional yang disesuaikan dipersingkat menjadi kurang dari 15 hari kerja, secara efektif mendukung kebutuhan penjadwalan produksi pelanggan.

