Penempaan Shanxi Jianing mencakup casing rekayasa nyata dari lembaran pipa, flensa, dan berbagai penempaan cakram bundar. Produk jadi dari penempaan cakram baja karbon dan baja tahan karat difoto dengan jelas, secara langsung mencerminkan presisi proses penempaan dan efektivitas kompatibilitas pipa.
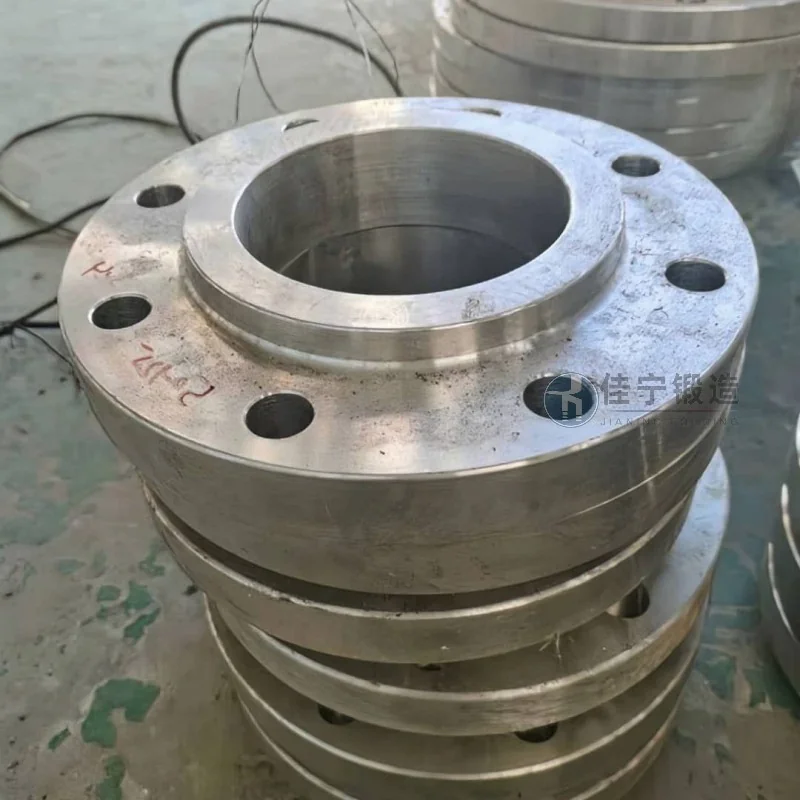
Produsen suku cadang hidrolik di Fengxian, Shanghai, telah lama menghadapi tekanan ganda antara efisiensi dan kualitas dalam pengolahan pantempa. Penempaan cakram yang diproduksi oleh perusahaan ini terutama digunakan untuk komponen utama sistem hidrolik, dengan persyaratan tinggi untuk kepadatan material, akurasi dimensi, dan integritas permukaan. Proses asli menggunakan penempaan cetakan terbuka tradisional, yang tidak hanya memiliki siklus produksi panjang tetapi juga mengalami fluktuasi besar pada hasil akhir, sehingga sulit memenuhi permintaan pesanan yang terus meningkat.
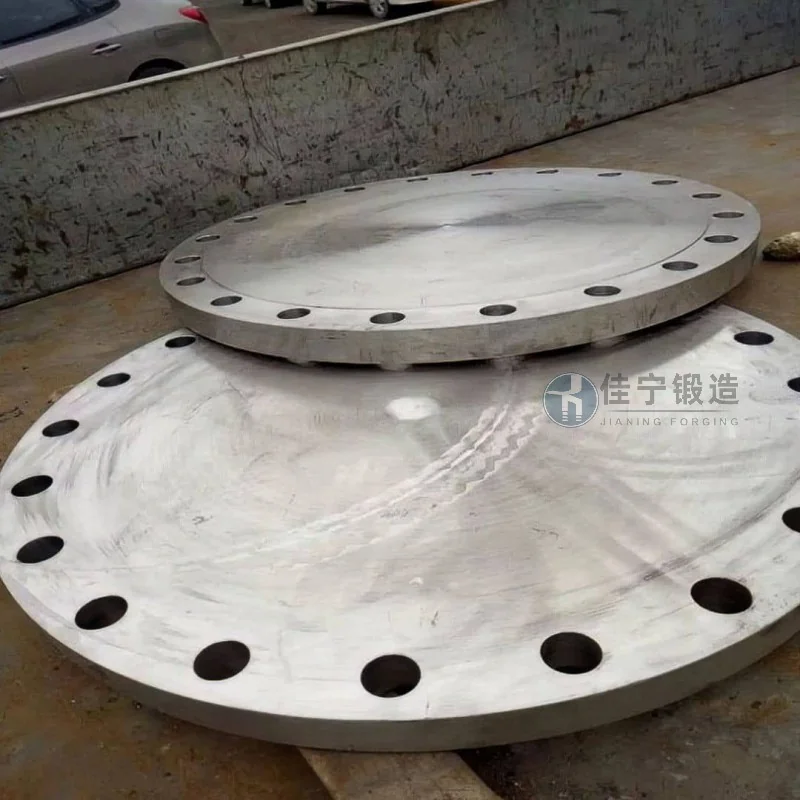
Perusahaan terutama menghadapi tiga masalah selama pembuatan pan, tempa: pertama, tingkat pemanfaatan material yang rendah, dengan margin burr yang besar di bawah proses tradisional, yang mengakibatkan biaya yang terus-menerus tinggi; Kedua, keseragaman struktural internal yang tidak memadai, dengan beberapa penempaan mengungkap retakan mikro atau cacat longgar selama proses berikutnya, yang memengaruhi masa pakai produk; Ketiga, konsistensi dimensi yang buruk selama produksi massal, dengan penyimpangan diameter luar dan ketebalan antar batch yang berbeda melebihi rentang toleransi, menyebabkan penyesuaian yang sering terjadi pada pemesinan berikutnya. Masalah-masalah ini secara langsung membatasi peningkatan kapasitas perusahaan dan kepuasan pelanggan.
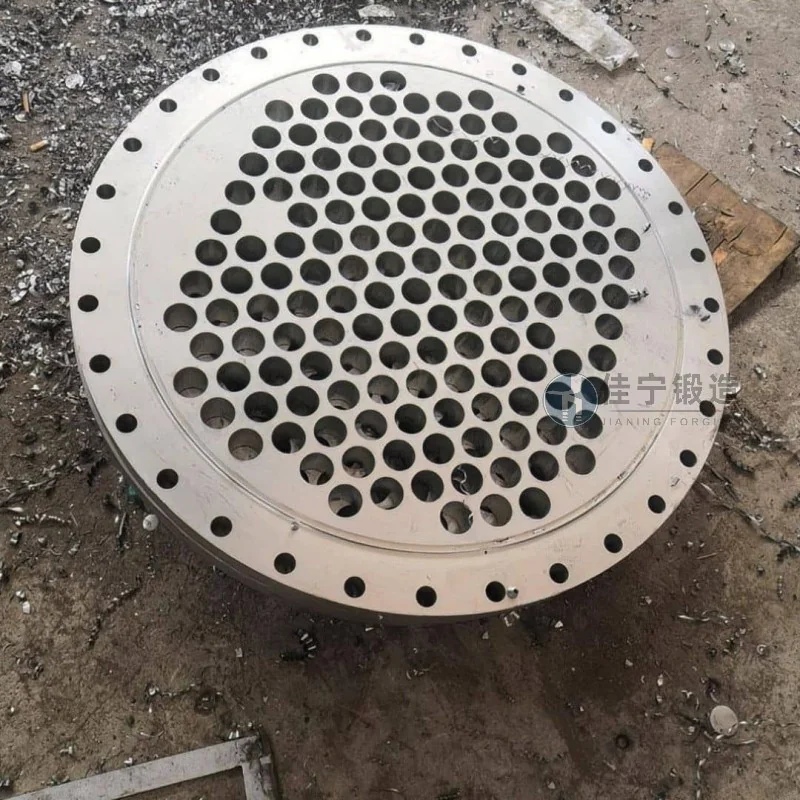
Untuk mengatasi masalah ini, Jianing Forging telah menyesuaikan solusi die forging disk khusus untuk perusahaan. Dengan mengoptimalkan desain rongga cetakan dan parameter proses penempaan, pembentukan near-net telah tercapai, mengurangi limbah material. Pada saat yang sama, teknologi penempaan cetakan multi-arah digunakan untuk mendistribusikan garis aliran logam secara wajar sepanjang kontur bagian, sehingga meningkatkan kepadatan mikrostruktur internal dan sifat mekanis penempaan. Dalam hal kontrol dimensi, dengan bantuan cetakan halus dan sistem kontrol suhu yang stabil, toleransi diameter luar dijaga dalam ±0,3mm dan toleransi ketebalan dalam ±0,15mm, secara efektif mendukung konsistensi batch. Selain itu, dengan memperpendek jumlah siklus pemanasan dan proses penempaan die, siklus produksi untuk satu bagian berkurang sekitar 30% dibandingkan metode tradisional, sehingga meningkatkan efisiensi secara keseluruhan. Solusi ini diterapkan secara batch di perusahaan, dengan hasil yang stabil pada tingkat tinggi, dan umpan balik pelanggan positif.

