शांक्सी जियानिंग फोर्जिंग ने कार्बन स्टील, स्टेनलेस स्टील और मिश्र धातु के छल्ले के लिए तैयार फोर्जिंग उत्पादों की एक पूरी श्रृंखला के साथ, कार्बन स्टील, स्टेनलेस स्टील और मिश्र धातु के छल्ले के लिए तैयार फोर्जिंग उत्पादों की एक पूरी श्रृंखला के साथ पवन ऊर्जा निकला हुआ किनारा के छल्ले, रिंग गियर, असर के छल्ले, रोलर के छल्ले और अन्य रिंग लैंडिंग के वास्तविक दुनिया के मामलों को इकट्ठा किया है, जो उत्पाद चयन और गैर-मानक समाधानों के लिए संदर्भ प्रदान करता है।
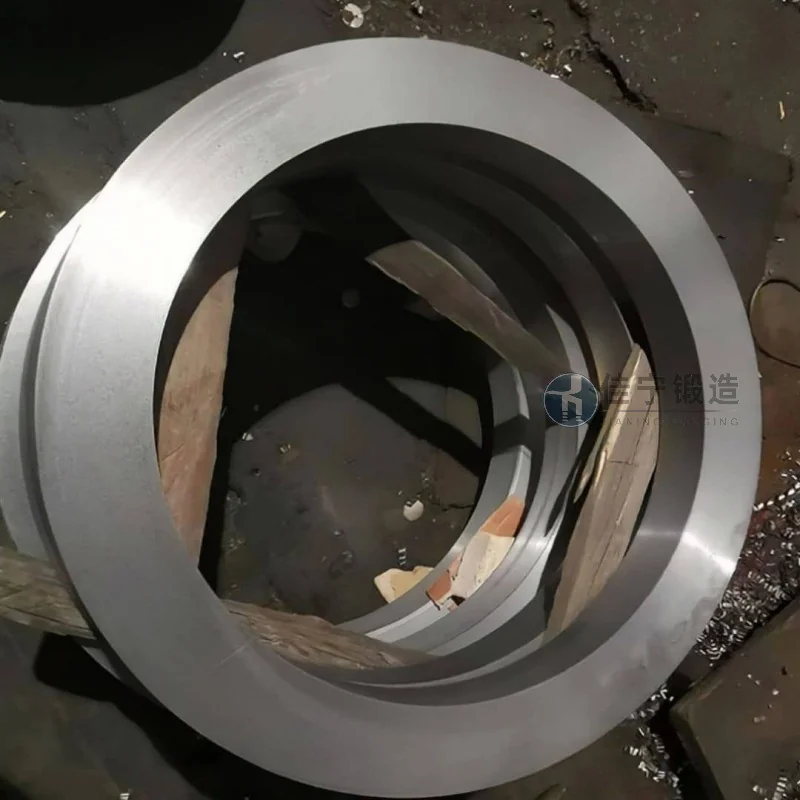
वानजाउ, झेजियांग में एक यांत्रिक भागों का कारखाना, मुख्य रूप से विभिन्न यांत्रिक घटकों के उत्पादन और प्रसंस्करण में लगा हुआ है। रिंग फोर्जिंग के बड़े पैमाने पर उत्पादन के दौरान, इसे लंबे समय से बड़े उत्पाद आयामी विचलन, कम सामग्री उपयोग और अस्थिर वितरण चक्र जैसे मुद्दों का सामना करना पड़ा है। विभिन्न प्रक्रिया समायोजनों की कोशिश करने के बाद, कारखाना अभी भी ग्राहक की गुणवत्ता आवश्यकताओं को पूरा करने में विफल रहा, इसलिए इसने परिपक्व फोर्जिंग प्रसंस्करण क्षमताओं वाले आपूर्तिकर्ताओं के साथ सहयोग मांगा।
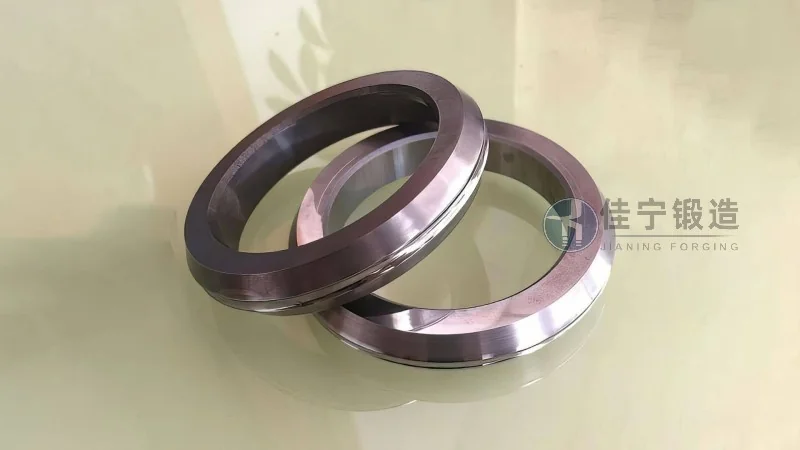
कारखाने को रिंग फोर्जिंग उत्पादन में निम्नलिखित मुख्य चुनौतियों का सामना करना पड़ा: 1. संसाधित अंगूठी के आकार के हिस्सों के आंतरिक और बाहरी व्यास का सांद्रता विचलन ड्राइंग सहनशीलता से अधिक हो गया, जिसके परिणामस्वरूप असमान मशीनिंग भत्ते और लगातार उच्च दोष दर हुई; दूसरा, पारंपरिक फोर्जिंग प्रक्रियाओं की सामग्री उपयोग दर केवल लगभग 65% है, जिससे प्रति बैच बड़ी मात्रा में कचरे को काटने का उत्पादन होता है, जिससे उत्पादन लागत में काफी वृद्धि होती है; तीसरा, व्यवस्थित गर्मी उपचार नियंत्रण की कमी के कारण, फोर्जिंग की आंतरिक संरचनात्मक एकरूपता अपर्याप्त है, और कुछ तैयार उत्पादों को बाद के उपयोग के दौरान शुरुआती विफलता के जोखिम का सामना करना पड़ता है; चौथा, आपूर्तिकर्ता डिलीवरी समय में बहुत उतार-चढ़ाव होता है, जो अक्सर कारखाने की संपूर्ण मशीनों की डाउनस्ट्रीम असेंबली प्रगति को प्रभावित करता है।
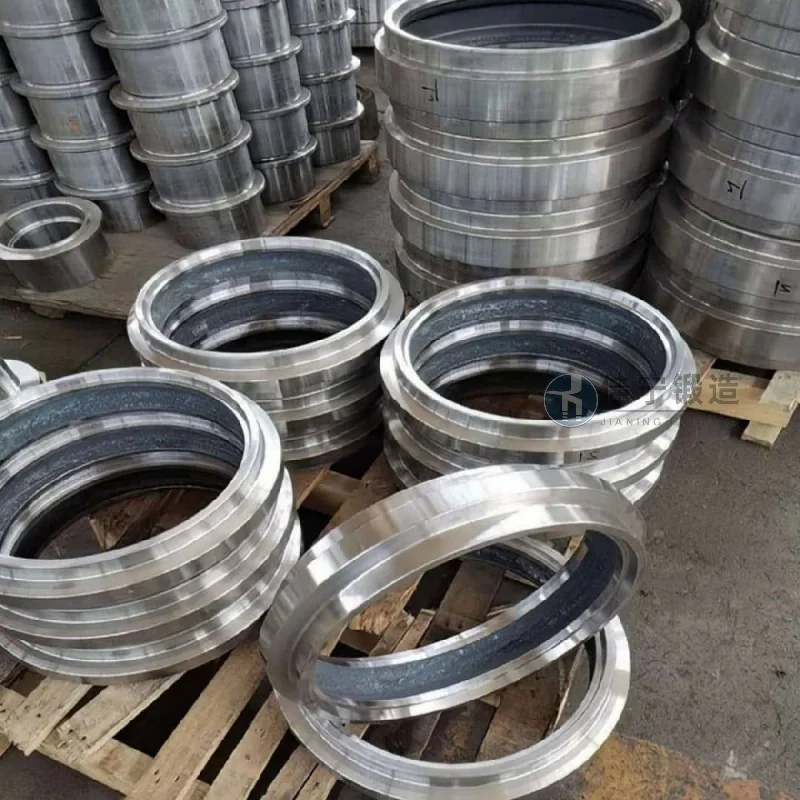
इन दर्द बिंदुओं को संबोधित करने के लिए, जियानिंग फोर्जिंग ने मैकेनिकल पार्ट्स फैक्ट्री को एक अनुकूलित रिंग फोर्जिंग समाधान प्रदान किया: मोल्ड डिजाइन और फोर्जिंग अनुपात को अनुकूलित करके, रिंग भागों के आंतरिक और बाहरी व्यास की समाक्षीयता को 0.3 मिमी के भीतर नियंत्रित किया गया था, जिससे बाद में मशीनिंग भत्ते कम हो गए; निकट-शुद्ध बनाने की प्रक्रिया को अपनाकर, सामग्री का उपयोग 82% से अधिक तक बढ़ा दिया गया, जिससे कच्चे माल का नुकसान कम हो गया; एक नियंत्रणीय वातावरण गर्मी उपचार लाइन पेश करने से फोर्जिंग और समान माइक्रोस्ट्रक्चर को परिष्कृत करने में मदद मिलती है, जिससे कठोरता विचरण ±3 एचआरसी के भीतर रहता है; साथ ही, हमने कच्चे माल के प्रवेश से लेकर तैयार उत्पाद शिपमेंट तक एक पूर्ण-प्रक्रिया ट्रेसेबिलिटी सिस्टम स्थापित किया है, जो ग्राहक उत्पादन निरंतरता का समर्थन करने के लिए 2 दिनों से अधिक की डिलीवरी त्रुटियों का वादा करता है।

