חישול Shanxi Jianing כולל מארזים הנדסיים אמיתיים של לוחות צינורות, פלנגים ומגוון חישולי דיסקים עגולים. המוצרים המוגמרים של פלדת פחמן ודיסקים מנירוסטה מצולמים בבירור, המשקפים ישירות את דיוק העיבוד של החישולים ואת יעילות התאמת הצינורות.
בתחום מכונות הבנייה, חישולי דיסק, כרכיבים מבניים מרכזיים, הם בעלי איכות שמשפיעה ישירות על יציבות התפעול הכוללת וחיי השירות של כל המכונה. מפעל למכונות בנייה בלונגנאן, גנסו, התמודד זמן רב עם בעיות כמו דיוק ממדי מוצר לא מספק, בזבוז חומרים כבד ויעילות ייצור נמוכה במהלך רכישת חישולי סליל, שהגבילו את ההרכבה החלקה של כל המכונה ואת בקרת העלויות. כדי להתמודד עם נקודות הכאב הללו, Jianing Forging אופטימיזציה שיטתית של הכל, החל מבחירת חומרי גלם ועיצוב תבניות ועד תהליכי עיצוב, וסיפקה ללקוח פתרון חישול דיסקים אמין.
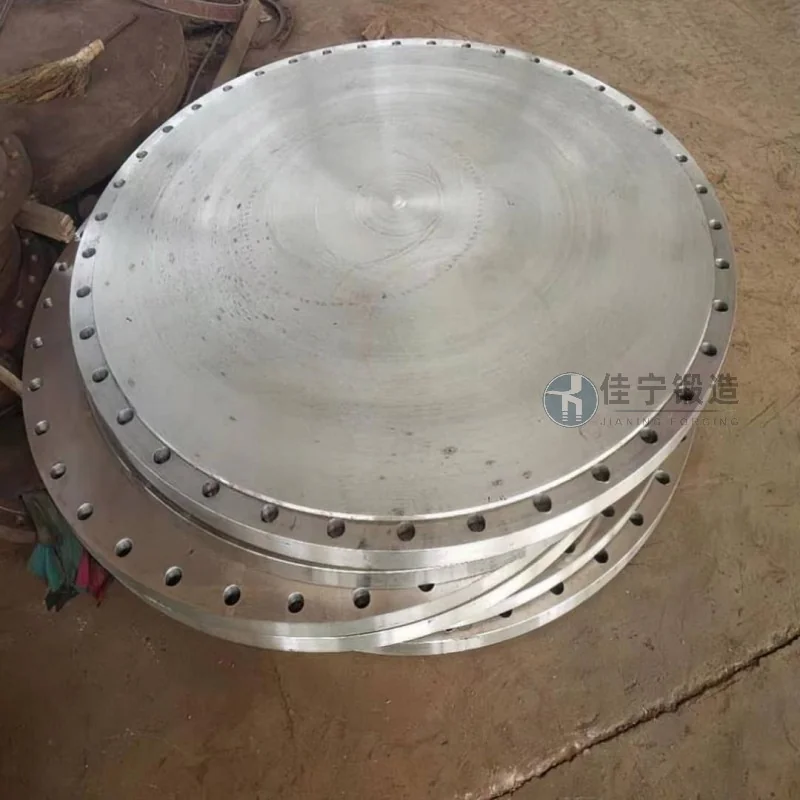
מפעל למכונות בנייה בלונגנאן, גאנסו, מייצר בעיקר מעמיסים, דחפורים וציוד נוסף, שמנגנוני ההיגוי המרכזיים ורכיבי החיבור שלהם דורשים חישולים דיסקיים. המפעל השתמש במקור בתהליך חישול פתוח מסורתי, מה שהוביל לשיעורי עיבוד גדולים ולשיעורי ניצול חומרים מתחת ל-60%, עם שינויים משמעותיים במידות בין האצוות, מה שגרם לתיקונים חוזרים במהלך ההרכבה ולשיבוש משמעותי במחזורי הייצור. לאחר ש-Jianing Forging הצטרפו, הם השתמשו בטכנולוגיית חישול עדין כדי להגדיל את ניצול החומרים ליותר מ-82%, תוך שמירה על עקביות ממדית המוצר.
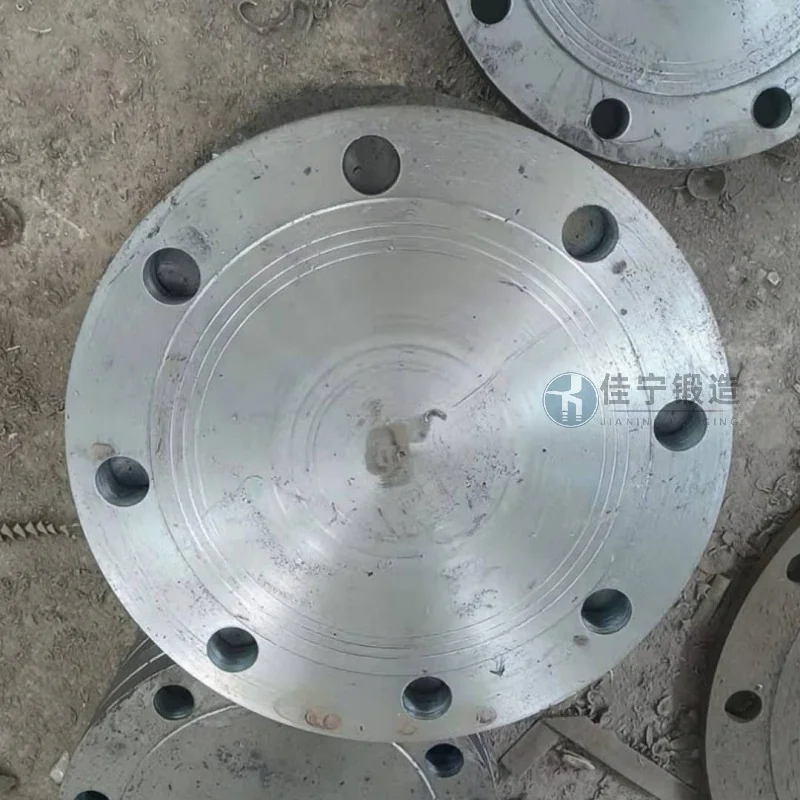
נקודות הכאב העיקריות של לקוח זה כוללות: 1. סטיות קואקסיאליות של הצילינדר החיצוני והחור הפנימי של החישול העולות על 0.5 מ"מ, מה שמוביל לקצב גרוטאות גבוה בתהליכי סיבוב נוספים; 2. שימוש ב-45 פלדה בלבד כחומר יחיד, עם עתודות חוזק לא מספקות בתנאי עבודה מסוימים, מה שמגביר את הסיכון לכשל עייפות מוקדם; 3. תהליכי טיפול בחום לאחר חישול לא יציבים, הגורמים לחלוקת קשיות לא אחידה ולבלאי כלי עבודה מואצ במהלך העיבוד הבא; 4. מחזור האספקה של הספק המקורי נמשך עד 45 ימים, מה שהקשה על מענה לצרכי לוח הזמנים הגמישים של המפעל ל"אצוות קטנות ומספר זנים."
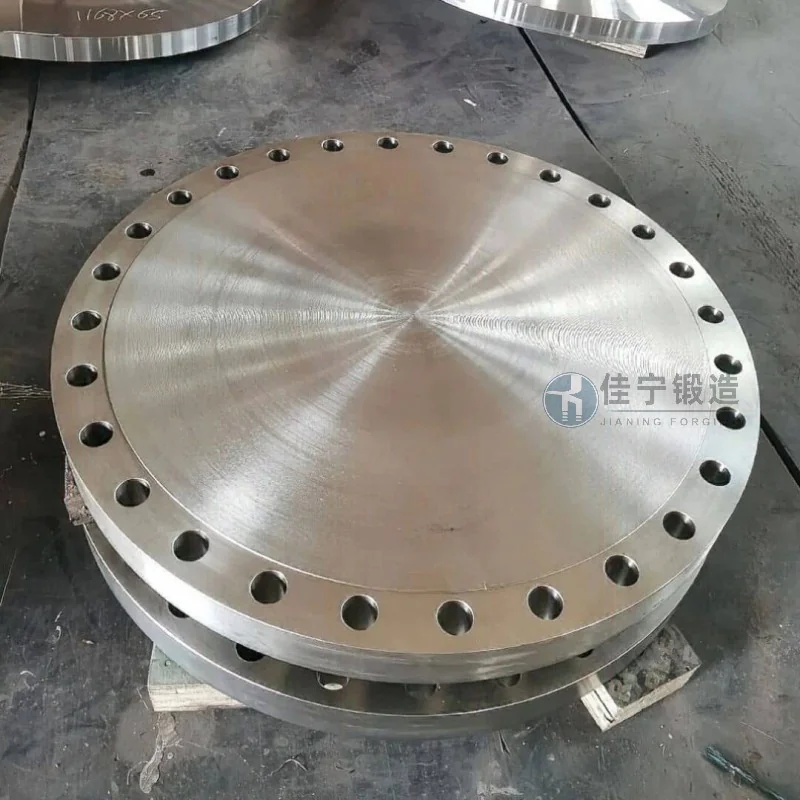
כדי להתמודד עם נקודות כאב אלו, Jianing Forging מציעה את הפתרונות הבאים: ראשית, על ידי אימוץ גופי חישול תבניות רב-כיווניים בשילוב מערכת בקרת טמפרטורה של תנור חימום CNC, הקואקסיאליות של חישולי הדיסקים נשלטת בתוך 0.2 מ"מ, מה שמפחית את מרווח העיבוד; שנית, בהתבסס על תנאי עבודה שונים, אנו ממליצים על דרגות פלדה מסגסוגת מתאימות (כגון 40Cr, 35CrMo) ואופטימיזציה של תהליך הנורמליזציה לאחר החישול + תהליך הטמפרינג כדי לסייע בהשגת אחידות קשיות של HRC 22~28; שלישית, הקמת מערכת ייצור לתהליך קצר, לדחוס את מחזור המשלוח של אצווה אחת לפחות מ-20 יום כדי לעמוד בדרישות לוח הזמנים הגמיש של הלקוחות; בנוסף, סימולציה ממוחשבת מייעלת צורות ריקות, ומייצבת את ניצול חומרי הגלם ב-80%~85%, ומפחית את עלויות הייצור הכוללות ללקוחות.

