Shanxi Jianing Forging a rassemblé des cas réels de bagues de bride, engrenages annulaires, bagues de roulement, anneaux à rouleaux et autres palier circulaires, avec une gamme complète de produits de forge finis pour l’acier au carbone, l’acier inoxydable et les anneaux en alliage, fournissant une référence pour la sélection de produits et les solutions non standardisées.
Une usine d’équipements métallurgiques fait face depuis longtemps à des problèmes tels que la difficulté à contrôler les tolérances dimensionnelles, une uniformité insuffisante des matériaux et des cycles de livraison instables lors du processus d’approvisionnement des forges à anneaux. Dans les procédés traditionnels, les pièces à anneaux de grande taille présentent souvent une ovalité excessive et des grains inégales, ce qui entraîne une augmentation des marges d’usinage et des taux de défauts plus élevés, affectant sérieusement l’efficacité de l’assemblage et la fiabilité des équipements.
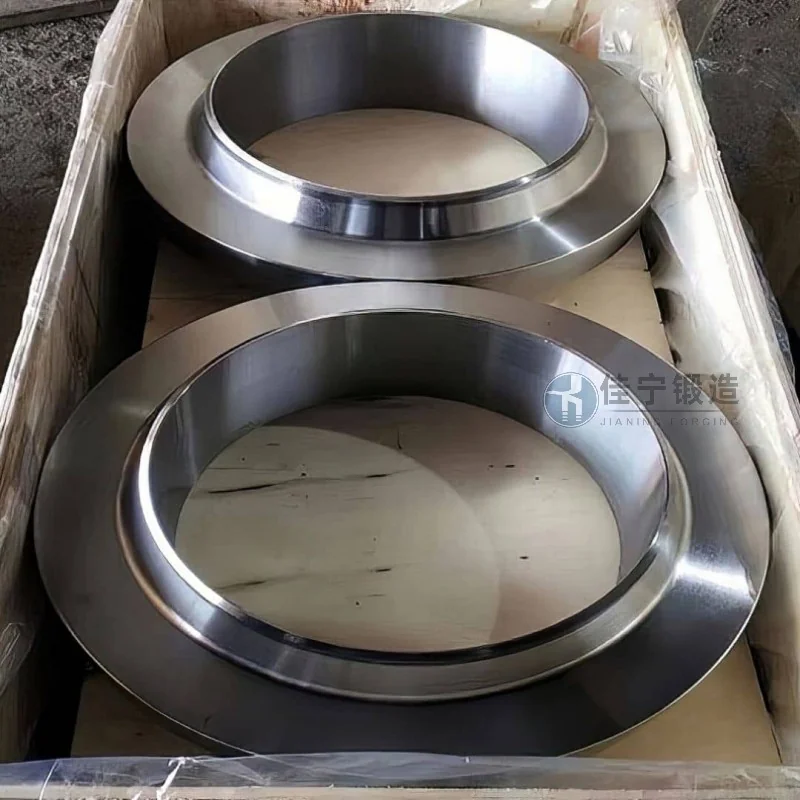
Les pièces forgées en forme d’anneau initialement fournies par l’usine ont tendance à développer des différences locales de dureté après traitement thermique, et la surface du produit fini présente un risque de fines fissures, nécessitant des procédures supplémentaires de détection et de réparation des défauts. En même temps, la régularité du poids de plusieurs lots de pièces en anneau est faible, ce qui ajoute une charge supplémentaire à la correction de l’équilibre dynamique. Une rapidité de réponse insuffisante dans la chaîne d’approvisionnement, des retards fréquents dans les commandes urgentes et des contraintes sur les cycles de livraison des équipements.
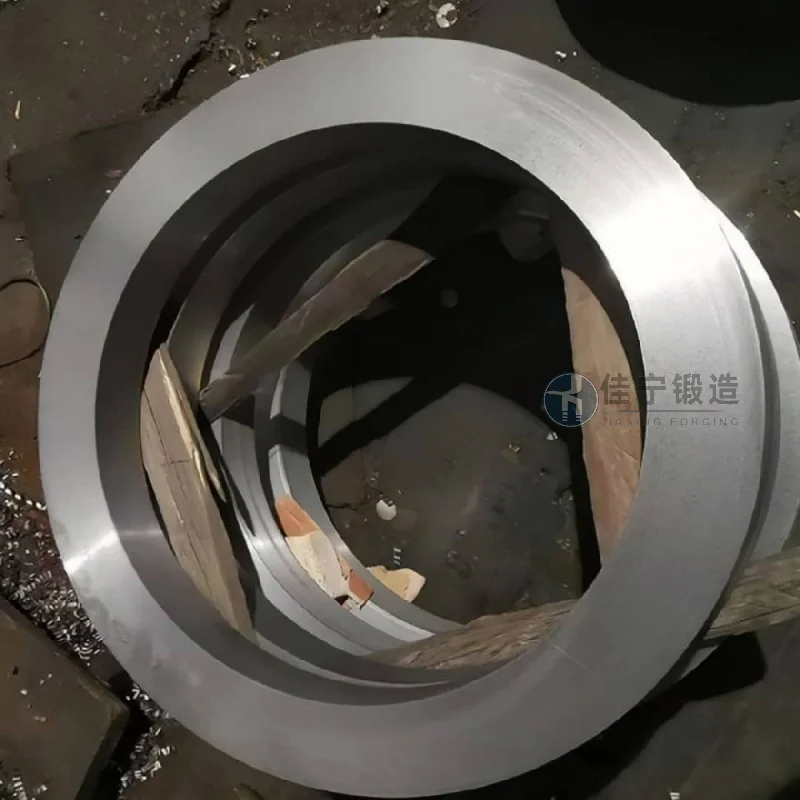
Pour résoudre ces problèmes, Jianing Forging s’appuie sur des lignes de forge de précision multi-stations et met en œuvre un procédé complet de laminage à température contrôlée, garantissant que la précision dimensionnelle des diamètres intérieurs et extérieurs des pièces en anneau soit régulée de manière stable au niveau IT9. En optimisant les paramètres de dégradation et de poinçonnage et en éliminant les défauts centraux lâches, le taux de réussite de détection des défauts ultrasoniques dépasse 99 %. Le matériau utilise une formule d’alliage personnalisée, et après trempe et trempage, la plage de fluctuation de dureté se réduit à ±2HRC, réduisant la difficulté du traitement ultérieur. De plus, l’entreprise a mis en place un mécanisme de planification rapide de la production, permettant la livraison des spécifications standard dans les 7~15 jours, soutenant efficacement les calendriers de production des clients.

