Shanxi Jianing Forging a rassemblé des cas réels de bagues de bride, engrenages annulaires, bagues de roulement, anneaux à rouleaux et autres palier circulaires, avec une gamme complète de produits de forge finis pour l’acier au carbone, l’acier inoxydable et les anneaux en alliage, fournissant une référence pour la sélection de produits et les solutions non standardisées.
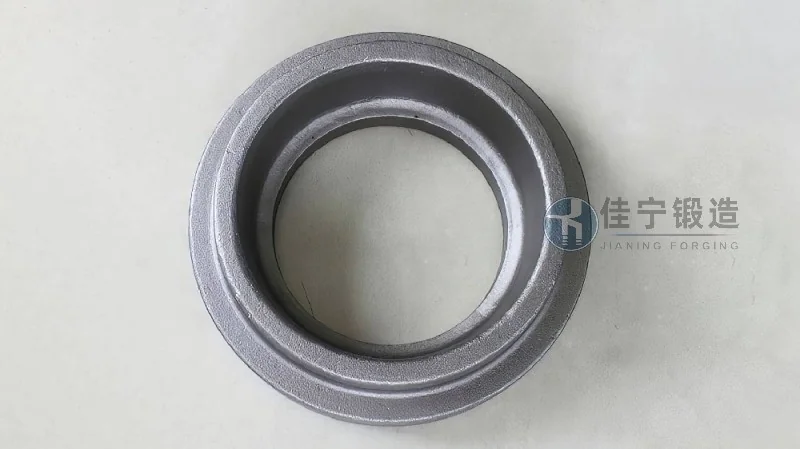
Une usine de machines éoliennes à Weifang, dans le Shandong, est depuis longtemps engagée dans la production et l’assemblage de composants clés pour les équipements éoliens. En tant que composant fondamental de son système de transmission et de sa structure de support, les forges annulaires soutiennent des exigences strictes de conception en matière de précision dimensionnelle, de résistance des matériaux et de durée de vie à la fatigue. Lors des achats en gros, l’usine a rencontré des problèmes pratiques tels que une stabilité insuffisante dans la livraison des fournisseurs et des fluctuations de cohérence des produits, nécessitant d’urgence d’introduire des fabricants de forge dotés de capacités systématiques de production et de contrôle qualité.
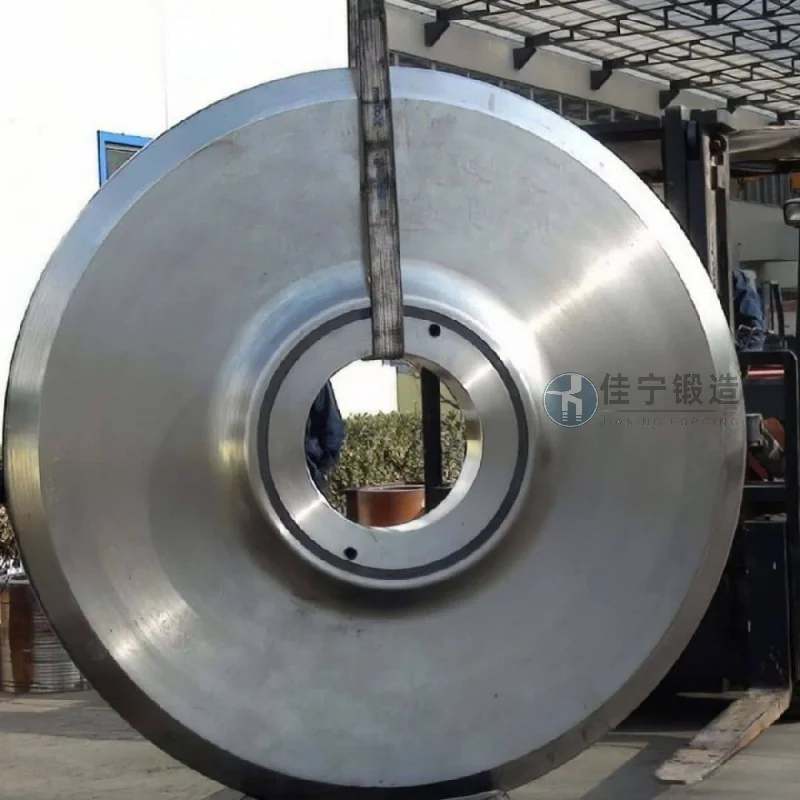
La chaîne d’approvisionnement originale en forge à anneaux de l’usine d’éoliennes a rencontré les difficultés suivantes : (1) Certains lots présentaient de larges tolérances de diamètre intérieur et extérieur, ce qui entraînait des marges d’usinage inégales et augmentait le taux de ferraille ; (2) Fluctuations des propriétés mécaniques des matériaux, notamment une ténacité instable lors d’impacts à basse température, affectant l’utilisation sûre des équipements éoliens dans des environnements complexes ; (3) Les fournisseurs retardent souvent les livraisons, ce qui entraîne une planification passive des lignes de production ; (4) Manque de procédés de traitement thermique personnalisés pour les conditions d’énergie éolienne, contrôle insuffisant des contraintes résiduelles dans les forgés, et sujet à des déformations ultérieures.
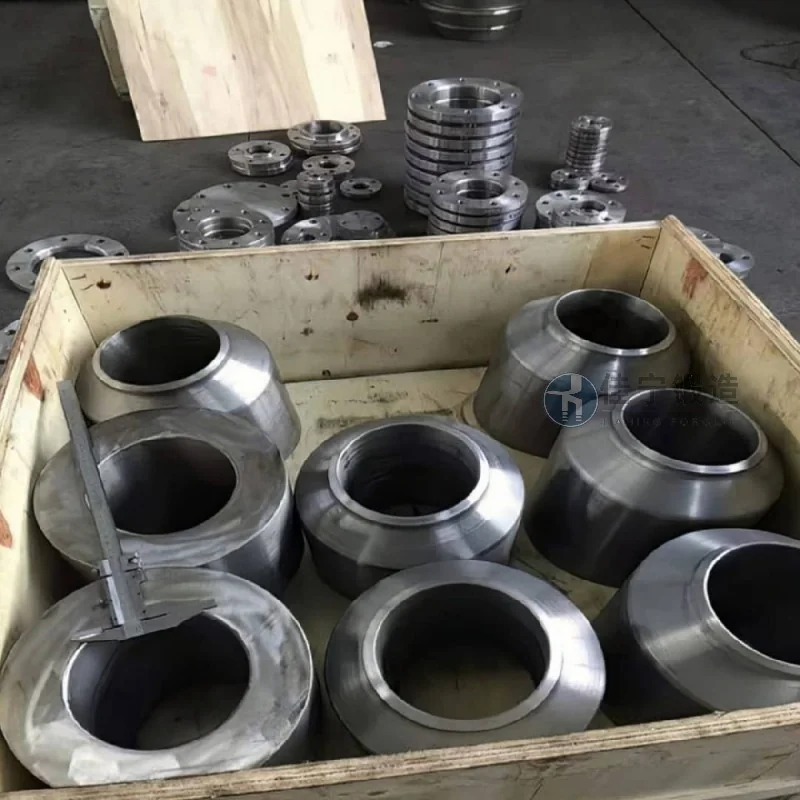
Pour résoudre ces points de douleur, Canin Forging a proposé les solutions systématiques suivantes pour ce projet : premièrement, en adoptant la technologie de formage en anneaux fins combinée à une surveillance dimensionnelle en ligne pendant le processus, les tolérances du diamètre extérieur, intérieur et de la hauteur des forges à anneaux sont contrôlées dans les 0,5 mm requis par le client, contribuant à garantir des marges de blank uniformes. Deuxièmement, un acier structurel allié de haute qualité (comme 42CrMo4) est sélectionné, et le rapport de forgeage ainsi que la courbe de traitement thermique post-forgeage sont optimisés pour stabiliser la résistance à la traction du matériau au-dessus de 900 MPa, avec une puissance d’impact ≥ 40J à -20 °C, répondant aux exigences de fiabilité opérationnelle des équipements éoliens. De plus, grâce à une planification dynamique de la production et un stockage précoce des matières premières, elle soutient la livraison des commandes régulières dans un délai de 15 jours et la réponse aux commandes urgentes dans un délai de 7 jours. Enfin, en fonction des paramètres de travail fournis par le client, nous personnalisons les solutions de trempe et de trempe + détection de défauts, réalisant des inspections ultrasoniques et magnétiques des particules pièce par pièce afin d’éliminer efficacement les défauts internes et les microfissures de surface. Après la livraison du projet, l’usine utilisait plusieurs lots consécutifs, augmentant les taux de qualification des produits à 99,5 % et l’efficacité de l’usinage d’environ 20 %, gagnant une reconnaissance complète des clients.

