آهنگری شانشی جیانینگ می تواند فورجینگ های پوسته مخازن تحت فشار با قطر بزرگ ساخته شده از فولاد کربن، فولاد ضدزنگ و فولاد آلیاژی را پردازش کند. این ایستگاه دارای نمونه های فراوانی از فورج سیلندرهای واقعی است که قابلیت های آهنگری سیلندرهای بزرگ و نتایج مقاوم در برابر خوردگی محصولات نهایی را به طور کامل نشان می دهد.
در زمینه تولید تجهیزات هیدرولیکی سنگین، فورجینگ های سیلندر به عنوان اجزای هسته ای با فشار عمل می کنند و کیفیت آن ها مستقیما بر پایداری و ایمنی عملکرد تجهیزات تأثیر می گذارد. اخیرا، شرکت Jianing Forging پروژه آهنگری سیلندر را برای یک کارخانه تجهیزات سنگین هیدرولیکی در جینهوا، ژجیانگ آغاز کرده است. از طریق بهینه سازی هدفمند فرآیند و کنترل کیفیت کامل فرآیند، آن ها با موفقیت محصولات آهنگری را ارائه دادند که الزامات فنی سختگیرانه را برآورده می کنند.
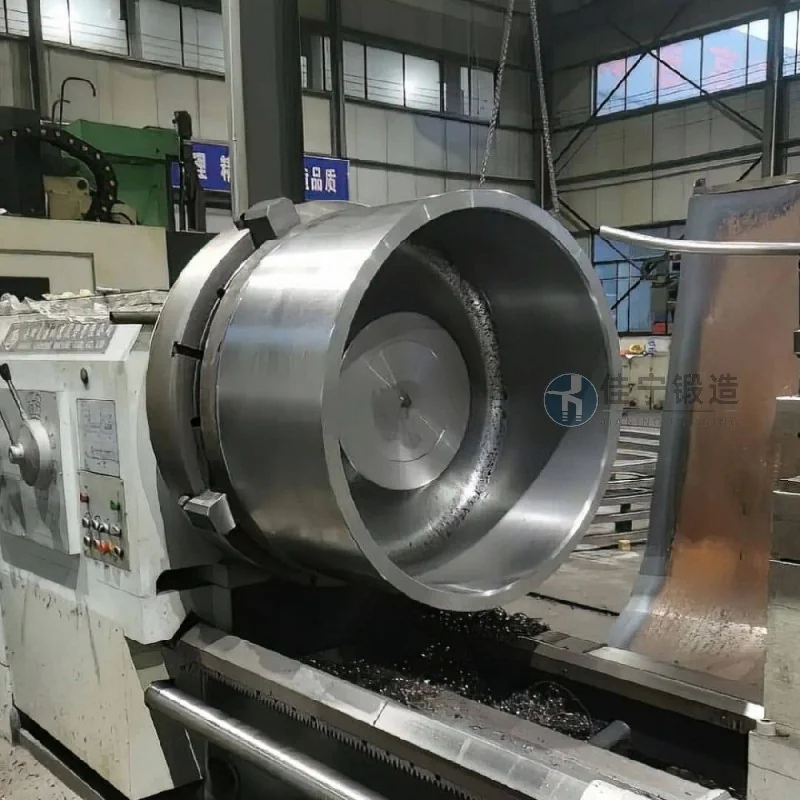
این کارخانه هیدرولیکی سنگین مدت هاست که در تولید سیلندرهای بزرگ هیدرولیکی و مجموعه های سیلندر فعالیت داشته است. فورجینگ های پوسته ای آن باید بارهای متناوب فشار بالا و فرکانس بالا را تحمل کنند و نیازهای بالایی برای چگالی مواد، دقت ابعادی و پرداخت سطحی داشته باشند. شرکت Jianing Forging تأمین کننده این دسته از آهنگری های سیلندر است و کل فرآیند فرآوری را از مواد خام تا محصولات نهایی بر عهده دارد.
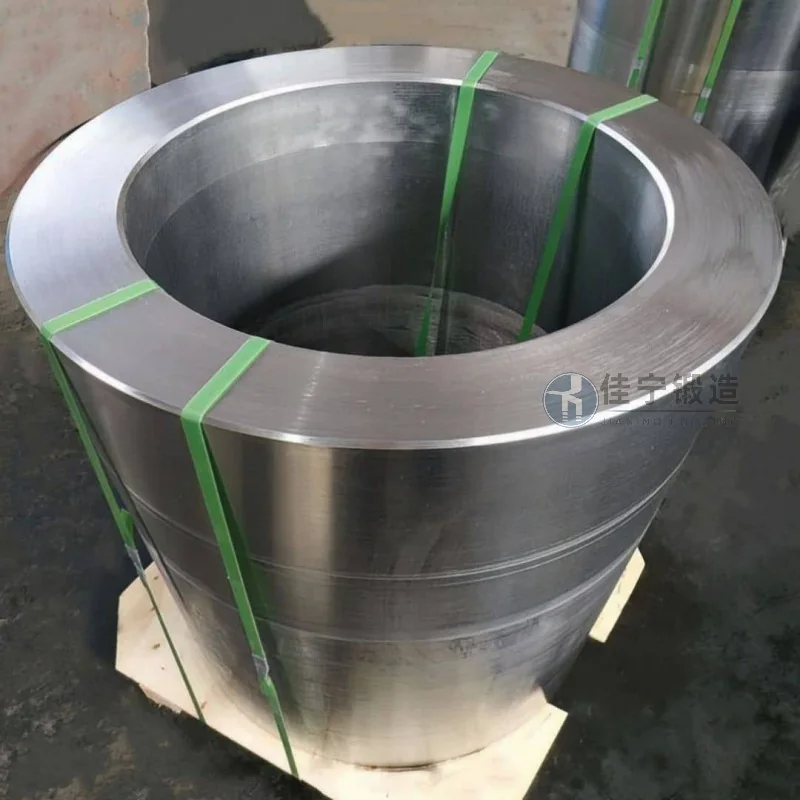
در مراحل اولیه پروژه، مشتری با سه چالش کلیدی روبرو بود: اول، فورجینگ های سیلندر قطری بیش از ۱.۲ متر داشتند، ضخامت دیواره نامتقارن بود و فرآیندهای آهنگری معمولی به راحتی باعث اختلال جریان فلز می شدند؛ دوم، مشخصات فنی داخلی مشتری ایجاب می کرد که هیچ نقصی بیش از ۱ میلی متر در داخل آهنگری وجود نداشته باشد و آزمایش اولتراسونیک لازم بود؛ سوم، زمان تحویل محدود بود و راه حل های سنتی آهنگری نمی توانستند هم کیفیت و هم کارایی را برآورده کنند. علاوه بر این، مشتریان استانداردهای بالایی برای کنترل تغییر شکل عملیات حرارتی فورجینگ ها تعیین می کردند تا از کمبود مجوز ماشین کاری در پردازش های بعدی جلوگیری شود.
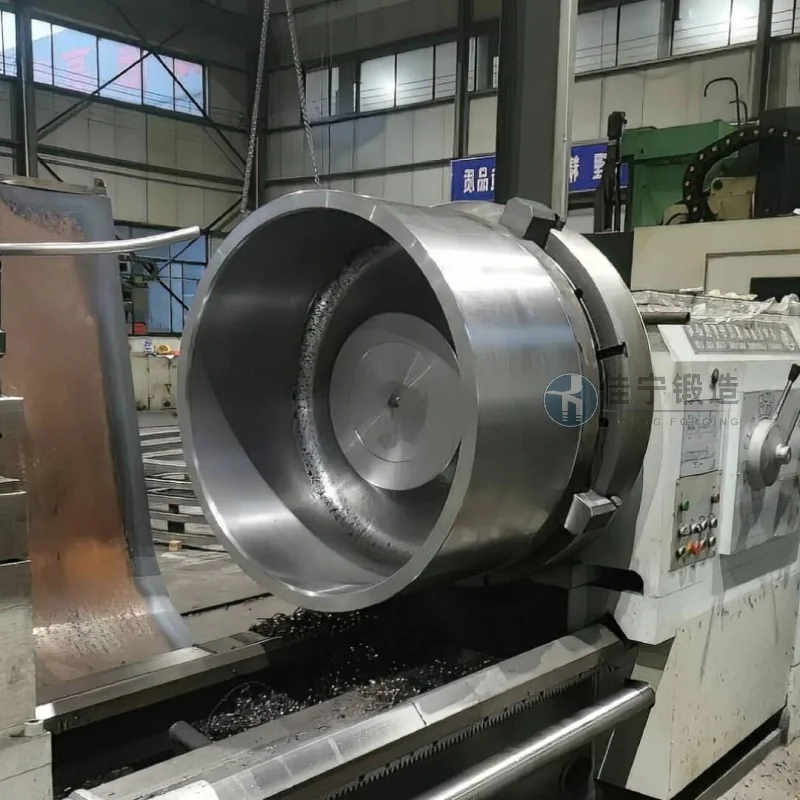
برای رفع این نقاط دردناک، Jianing Forging چندین اقدام هدفمند را اجرا کرده است:
نسبت آهنگری بهینه و فرآیند تغییر شکل — از طریق چندین فرایند برهم زدن و کشیدن، خطوط جریان فلزی به طور یکنواخت در محور سیلندر توزیع می شوند و ساختار درشت را حذف می کنند؛
کنترل نسبتا دقیق پارامترهای گرمایش و سرمایش—استفاده از فرآیندهای گرمایش بخش بندی شده و آنیلینگ ایزوترمال برای کاهش تنش داخلی و کاهش تغییر شکل عملیات حرارتی؛
پوشش کامل فرآیند آزمایش غیرمخرب — از قطعات خالی تا محصولات نیمه نهایی، شناسایی نقص اولتراسونیک و بازرسی ذرات مغناطیسی به صورت قطعه به قطعه انجام می شود که به نرخ نقص های داخلی و سطحی کمک می کند تا کمتر از استانداردهای مشتری باقی بماند؛
کوتاه کردن زمان اتصال فرآیند — از طریق تعویض سریع قالب و ابزارهای استاندارد، چرخه تولید قطعات منفرد حدود ۲۰٪ کاهش می یابد و با مهلت های تحویل مشتری مطابقت دارد.
در نهایت، آهنگری های سیلندر تحویل داده شده توسط شخص ثالث مشتری بازرسی شدند و همه شاخص ها شرایط لازم را برآورده کردند و در اولین تلاش پذیرش را گذراندند. این همکاری، پاسخگویی فرآیند و سطح پشتیبانی کیفی Jianing Forging را در زمینه فورجینگ های بزرگ با اشکال خاص تأیید می کند.

