La Forja Shanxi Jianing incluye cajas de ingeniería reales de chapas tubulares, bridas y diversas forjaciones de disco redondo. Los productos terminados de forjados de acero al carbono y acero inoxidable están claramente fotografiados, reflejando directamente la precisión del procesamiento de las forjadas y la efectividad de la compatibilidad con tuberías.
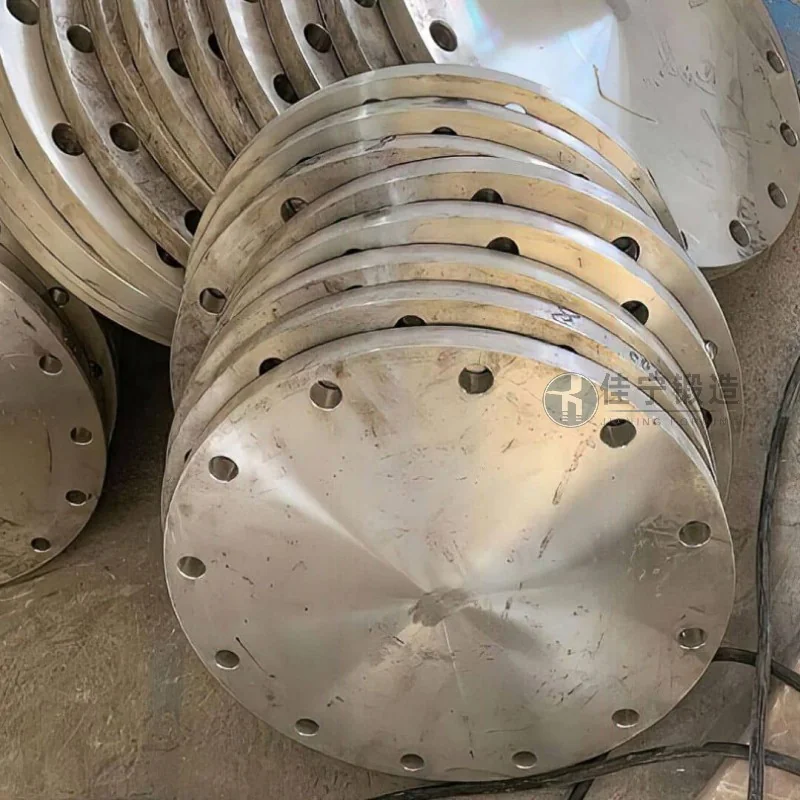
Una fábrica de piezas de energía eólica en Yiyang, Hunan, lleva mucho tiempo dedicándose a la producción y ensamblaje de conjuntos de componentes para aerogeneradores. En su sistema de transmisión central, las forjadas de disco actúan como conectores clave que afectan directamente a la seguridad y vida útil del equipo en general. La fábrica se encontró con problemas en su cadena de suministro original, como la insuficiencia de la microestructura interna de las forjadas y grandes margen de mecanizado, lo que llevó a mayores costes posteriores de mecanizado y dificultades para controlar los ciclos de entrega. Para mejorar la calidad del producto y la eficiencia de la producción, la fábrica busca proveedores con capacidades maduras de fabricación de forja para colaborar.
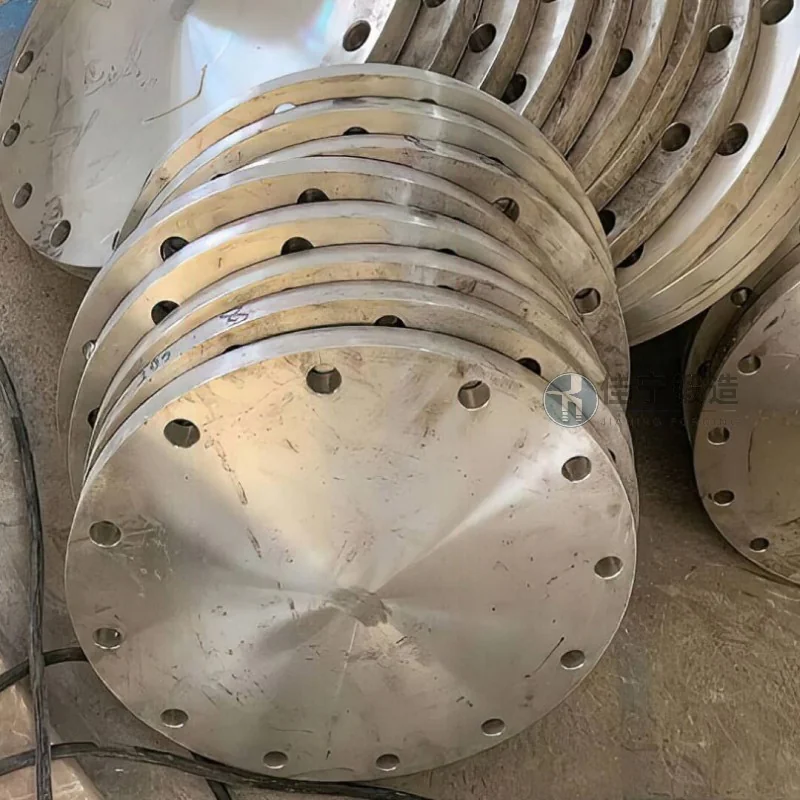
El cliente establecía tres requisitos claros para las forjadas de disco: Primero, no debe haber grietas, intercapas ni otros defectos metalúrgicos dentro de la forja, lo que ayuda a garantizar un funcionamiento continuo bajo cargas complejas; En segundo lugar, las tolerancias dimensionales deben mantenerse dentro de un rango pequeño para reducir la carga de trabajo posterior de acabado; En tercer lugar, el ritmo de entrega debe estar estrechamente alineado con el plan de montaje para evitar retrasos en el suministro de forjado que puedan afectar al progreso general del ensamblaje. En el plan de suministro original, debido a limitaciones en los procesos de forja y los niveles de control de temperatura, la uniformidad del grano de las forjadas era difícil de mantener. Algunos lotes presentaban deformación en las caras finales y los ciclos de suministro fluctuaban mucho, lo que hacía imposible satisfacer la demanda de producción continua.
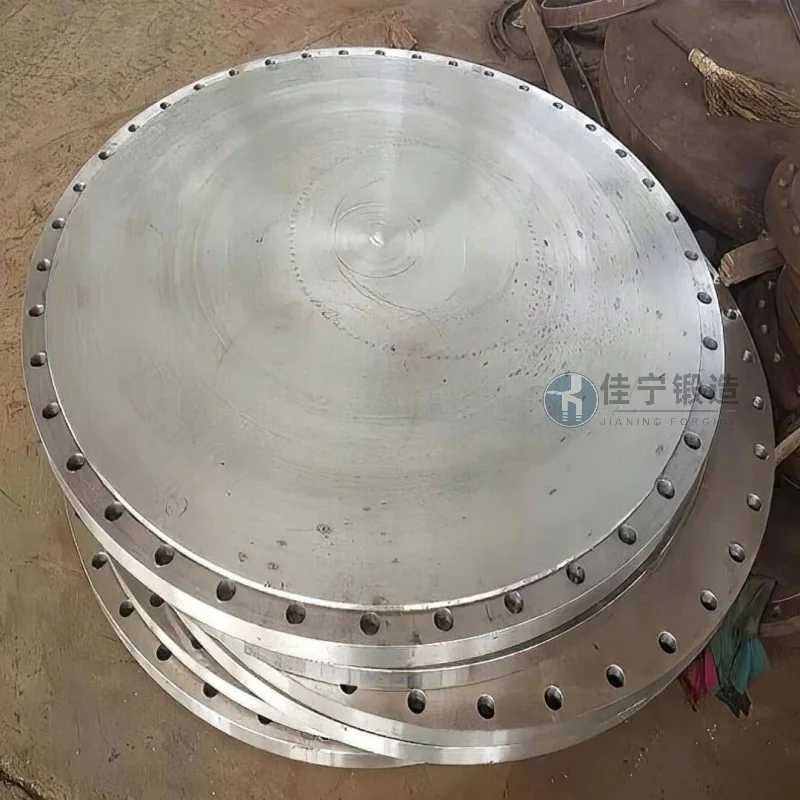
Para abordar estos problemas, nuestra empresa (Jianing Forging), basándose en años de experiencia en fabricación de forja especial, ofrece soluciones específicas a través de los siguientes aspectos:
Optimización de procesos: Al combinar forja multidireccional y forja controlada por temperatura, se diseñan matrices especializadas en función del grosor de la pared y la relación de diámetro de las piezas de disco, ayudando a que las líneas de flujo metálicas se distribuyan razonablemente a lo largo de la dirección de la fuerza y eliminando eficazmente agujeros internos y áreas sueltas.
Control fino de temperatura: Utilizar sistemas de control de temperatura en las tres etapas clave de calentamiento, forja y tratamiento térmico posterior a la forja reduce el rango de fluctuación de temperatura del lingote a un rango de 10°C, apoyando así la consistencia en el refinamiento del grano y evitando anomalías en la microestructura causadas por sobrecalentamiento o sobrecalentamiento.
Soporte dimensional: Utilizando una prensa hidráulica de alta rigidez combinada con un dispositivo láser para medir distancias para monitorizar la altura de la forja y el diámetro exterior en tiempo real, la margen posterior a la forja puede controlarse con un límite de 1,5 mm por un lado, reduciendo el tiempo de torneado posterior y el desgaste de la herramienta.
Estabilidad en la entrega: Establecer un sistema de trazabilidad de proceso completo desde el almacenamiento de materias primas hasta el envío del producto terminado, combinado con un sistema de producción de doble turno y preacumulación de blanks de forja, estabiliza los ciclos de entrega por lote único en 15 días, cumpliendo con los planes de producción de los clientes en varias etapas.
Mediante estas medidas, las forjadas finales de disco entregadas cumplieron con las expectativas del cliente en tres indicadores: uniformidad de dureza, planitud en las caras finales y tasa de paso por detección de defectos, proporcionando un sólido apoyo para la continuidad y fiabilidad del ensamblaje posterior de toda la máquina.

