La Forja Shanxi Jianing adopta procesos maduros de forjado de troqueles de precisión, capaces de producir engranajes, cuerpos de válvulas, brazos oscilantes para automóviles, bielas de pistón y forjados de troqueles impulsores. Ofrece alta precisión dimensional y puede procesarse a partir de acero al carbono, acero inoxidable y acero aleado, satisfaciendo las necesidades de múltiples industrias.
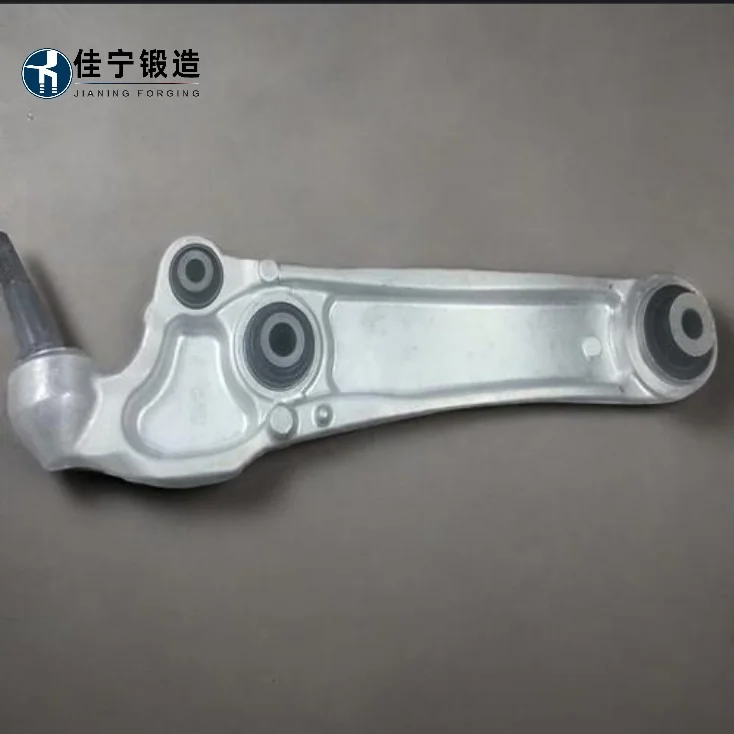
Como componente clave de carga de la suspensión automotriz, el brazo oscilante soporta impactos a largo plazo y cargas alternas. Las piezas fundidas o soldadas ordinarias son propensas a fracturas por fatiga, grandes desviaciones dimensionales y vida útil corta. El brazo oscilante fabricado mediante procesos de forja fina a troqueles aumenta la densidad del material y la distribución aerodinámica desde la fuente, mejorando la resistencia a la fatiga y facilitando el funcionamiento continuo.
Como componente clave de carga de la suspensión automotriz, el brazo oscilante soporta impactos a largo plazo y cargas alternas. Las piezas fundidas o soldadas ordinarias son propensas a fracturas por fatiga, grandes desviaciones dimensionales y vida útil corta. El brazo oscilante fabricado mediante procesos de forja fina a troqueles aumenta la densidad del material y la distribución aerodinámica desde la fuente, mejorando la resistencia a la fatiga y facilitando el funcionamiento continuo.
Las forjadas de troqueles de brazo oscilante automotrices se forman a partir de acero aleado de alta calidad mediante un proceso de forjado fino en un solo paso, y luego se someten a tratamiento térmico y mecanizado fino, logrando una resistencia relativamente alta, gran tenacidad y excelente consistencia dimensional. Estos productos se utilizan ampliamente en sistemas de chasis para turismos y vehículos comerciales, optimizando eficazmente las estructuras tradicionales de fundición o soldadura por estampado para cumplir con los requisitos duales de ligereza y fiabilidad.
Seleccionar aceros aleados de alta calidad (como 40Cr, 42CrMo), controlar estrictamente la composición química y el temple y temple posteriores a la forja ayuda a estabilizar las propiedades del material.
Utiliza tecnología de forja de troqueles finos para la formación cercana a la red, reduciendo la margen de procesamiento posterior y mejorando la utilización del material.
Las líneas de corriente metálica se distribuyen continuamente a lo largo del contorno de la pieza, y la resistencia a la fatiga es superior a las piezas fundidas de la misma especificación.
Los moldes y procesos alcanzan consistencia dimensional en la producción en masa, con tolerancias individuales controladas dentro de ±0,2 mm.
La superficie tiene un acabado de alta calidad, y se pueden seleccionar tratamientos antióxido como arenado, electroforesis o Dacro según los requisitos del cliente.
Este producto se personaliza según los planos; los precios reales deben evaluarse de forma exhaustiva en función de modelos específicos, grados de material, demanda anual y requisitos de tratamiento superficial. Por favor, proporcione planos detallados o parámetros técnicos, y emitiremos un presupuesto personalizado en un plazo de 24 horas.
Se proporcionan evaluaciones técnicas gratuitas de viabilidad y asesoramiento de proceso antes de que los clientes realicen pedidos; El primer lote de pedidos soporta la producción de ensayos de muestra; Los pedidos al por mayor incluyen seguimiento dedicado al proyecto y retroalimentación sobre el progreso de la producción; Tras la entrega del producto, ofrecemos una consulta técnica integral y soportamos devoluciones o cambios para problemas de calidad causados por problemas de fabricación.
| Elementos de parámetros | Rango del indicador |
|---|---|
| Materiales comunes | 40Cr / 42CrMo / 30Mn2 (otras calificaciones pueden personalizarse) |
| Peso unitario | 0.3 kg – 6.0 kg |
| Tolerancias dimensionales | Grado estándar±0,3 mm; Grado fino± 0,15 mm |
| Tratamiento superficial | Arenado / Electroforesis / Dacro / Fosfatado (opcional) |
| Propiedades mecánicas | Resistencia a la tracción≥ 800 MPa; Resistencia al límite elástico≥ 600 MPa (usando 42CrMo como ejemplo) |
| Ciclo de producción | La elaboración de moldes tarda entre 15 y 20 días; El ciclo de producción por lotes es de 7 a 10 días |

