Shanxi Jianing Forging verwendet ausgereifte Präzisionsschmiedeverfahren, die in der Lage sind, Zahnräder, Ventilkörper, Schwingarme für Automobile, Kolbenstangen und Impeller-Schmiedeformen herzustellen. Sie bietet eine hohe Maßgenauigkeit und kann aus Kohlenstoffstahl, Edelstahl und legiertem Stahl verarbeitet werden, um den Anforderungen mehrerer Branchen gerecht zu werden.
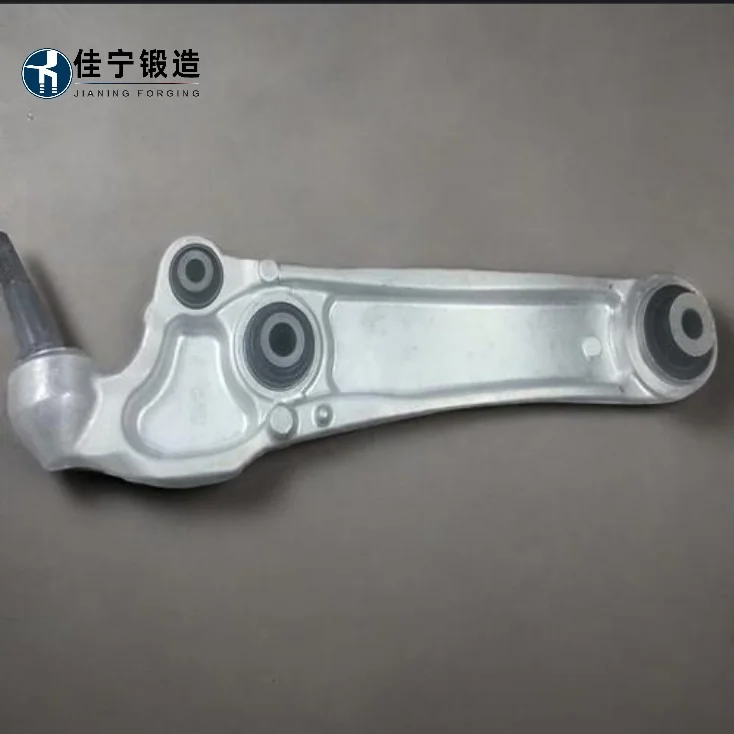
Als zentrales tragendes Bauteil der Fahrzeugfederung hält der Schwingarm langfristigen Aufprall- und Wechsellasten stand. Gewöhnliche Guss- oder geschweißte Teile sind anfällig für Ermüdungsbruch, große Abweichungen und eine kurze Lebensdauer von Nutzfahrzeugen. Der mit Feinschmiedeverfahren hergestellte Schwingarm erhöht die Materialdichte und die stromlinienförmige Verteilung von der Quelle, verbessert den Ermüdungswiderstand und erleichtert den kontinuierlichen Betrieb.
Als zentrales tragendes Bauteil der Fahrzeugfederung hält der Schwingarm langfristigen Aufprall- und Wechsellasten stand. Gewöhnliche Guss- oder geschweißte Teile sind anfällig für Ermüdungsbruch, große Abweichungen und eine kurze Lebensdauer von Nutzfahrzeugen. Der mit Feinschmiedeverfahren hergestellte Schwingarm erhöht die Materialdichte und die stromlinienförmige Verteilung von der Quelle, verbessert den Ermüdungswiderstand und erleichtert den kontinuierlichen Betrieb.
Automobilschwingarm-Schmiedeformen werden aus hochwertigem legiertem Stahl durch einen feinen Schmiedeprozess in einem Schritt gefertigt, anschließend einer Wärmebehandlung und Feinbearbeitung unterzogen und erreichen so relativ hohe Festigkeit, hohe Zähigkeit und eine ausgezeichnete Maßkonsistenz. Die Produkte werden weit verbreitet in Fahrgestellsystemen von Pkw- und Nutzfahrzeugen eingesetzt und optimieren so effektiv traditionelle Guss- oder Stanzschweißstrukturen, um die doppelten Anforderungen von Leichtgewicht und Zuverlässigkeit zu erfüllen.
Die Auswahl hochwertiger legierte Stähle (wie 40Cr, 42CrMo), die strenge Kontrolle der chemischen Zusammensetzung sowie das Nachschmiedeabschrecken und Anlassen helfen, die Materialeigenschaften zu stabilisieren.
Verwendet Feinschmiedetechnologie für das Nahnetzformen, wodurch die nachfolgende Verarbeitungszulage reduziert und die Materialnutzung verbessert wird.
Metallstromlinien sind kontinuierlich entlang der Bauteilkontur verteilt, und die Ermüdungsfestigkeit ist der von Gussformen derselben Spezifikation überlegen.
Formen und Verfahren erreichen in der Massenproduktion Maßkonsistenz, wobei einzelne Toleranzen innerhalb von ±0,2 mm kontrolliert werden.
Die Oberfläche ist hochwertig, und rostverhindernde Behandlungen wie Sandstrahlen, Elektrophorese oder Dacro können je nach Kundenbedarf ausgewählt werden.
Dieses Produkt wird nach Zeichnungen angepasst; die tatsächlichen Preise sollten umfassend auf Basis spezifischer Modelle, Materialqualitäten, jährlicher Nachfrage und Oberflächenbehandlungsanforderungen bewertet werden. Bitte stellen Sie detaillierte Zeichnungen oder technische Parameter bereit, und wir erstellen innerhalb von 24 Stunden ein individuelles Angebot.
Kostenlose technische Machbarkeitsbewertung und Prozessberatung werden bereitgestellt, bevor Kunden Bestellungen aufgeben; Die erste Charge von Bestellungen unterstützt die Produktion von Probenproben; Großbestellungen haben eine spezielle Projektnachverfolgung und Rückmeldung zum Produktionsfortschritt; Nach der Produktlieferung bieten wir umfassende technische Beratung nach dem Verkauf sowie Unterstützung bei Rückgaben oder Austauschen bei Qualitätsproblemen, die durch Fertigungsprobleme verursacht wurden.
| Parameterelemente | Indikatorbereich |
|---|---|
| Gemeinsame Materialien | 40Cr / 42CrMo / 30Mn2 (andere Klassen können angepasst werden) |
| Einheitsgewicht | 0.3 kg – 6.0 kg |
| Dimensionstoleranzen | Standardgrade±0,3 mm; Feiner Grad± 0,15 mm |
| Oberflächenbehandlung | Sandstrahlen / Elektrophorese / Dacro / Phosphatierung (optional) |
| Mechanische Eigenschaften | Zugfestigkeit≥ 800 MPa; Fließgrenze≥ 600 MPa (Beispiel 42CrMo) |
| Produktionszyklus | Die Formenherstellung dauert 15–20 Tage; Der Chargenproduktionszyklus dauert 7–10 Tage |

