Shanxi Jianing Forging dokáže zpracovávat kované kované nádoby s velkým průměrem z uhlíkové, nerezové oceli a legované oceli. Stanice disponuje bohatstvím skutečných případů válcového kování, které plně demonstrují kovací schopnosti velkých válců a odolnost hotových výrobků proti korozi.
Určitá továrna na metalurgické stroje musí při výrobě velkých zařízení používat spolehlivé skořápkové výkovky. Výkovy původně používané v závodě často vykazovaly rozměrové odchylky a vnitřní mikrotrhliny během zpracování, což ztěžovalo montáž zařízení, vysoké náklady na přepracování a vážně ovlivňovalo doručovací harmonogramy. Navíc kvůli velkému objemu a nerovnoměrné tloušťce stěn hlavňových výkovů mají tradiční kovací procesy potíže dosáhnout jednotných mechanických vlastností a zákazníci naléhavě potřebují stabilnější kovací řešení.

V reakci na přísné požadavky na kvalitu, které zákazníci kladou na válcové kování, náš technický tým provedl důkladnou analýzu specifických pracovních podmínek a optimalizoval celý proces od výběru materiálu až po kování. Přísnou kontrolou teploty ohřevu, rychlosti deformace a chladicích parametrů jsou účinně eliminovány koncentrace vnitřního napětí a konstrukční vady. Finální dodané výkovy v hlavni dosahují vyšší přesnosti rozměrů, jednotné vnitřní hustoty a stabilních mechanických vlastností, čímž efektivně splňují následné potřeby zákazníků v obrábění a montáži. Zákazníci hlásili, že po použití produktu se zlepšila efektivita montáže, míra přepracování klesla a celkové náklady byly dobře kontrolovány.
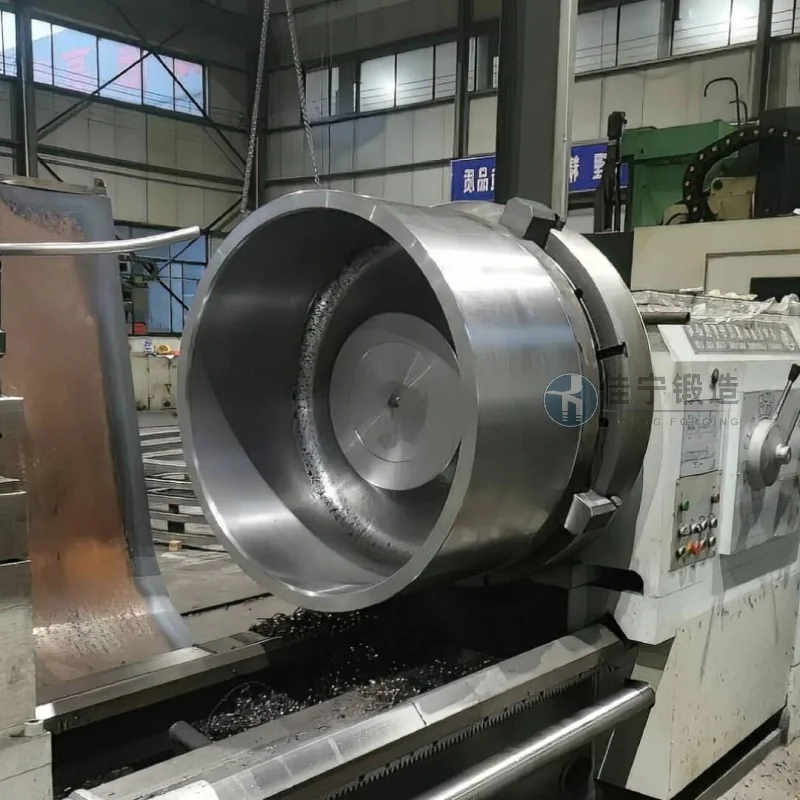
Původní výkovy hlavně mají problémy jako špatná rozměrová konzistence, nadměrné množství vnitřních inkluzí a výrazné deformace po tepelném zpracování, což vede k častým nerovnoměrným prostorům při montáži a vyžaduje opakované přepracování. Zároveň však delší dodací lhůty vyvíjejí tlak na výrobní plány zákazníků.
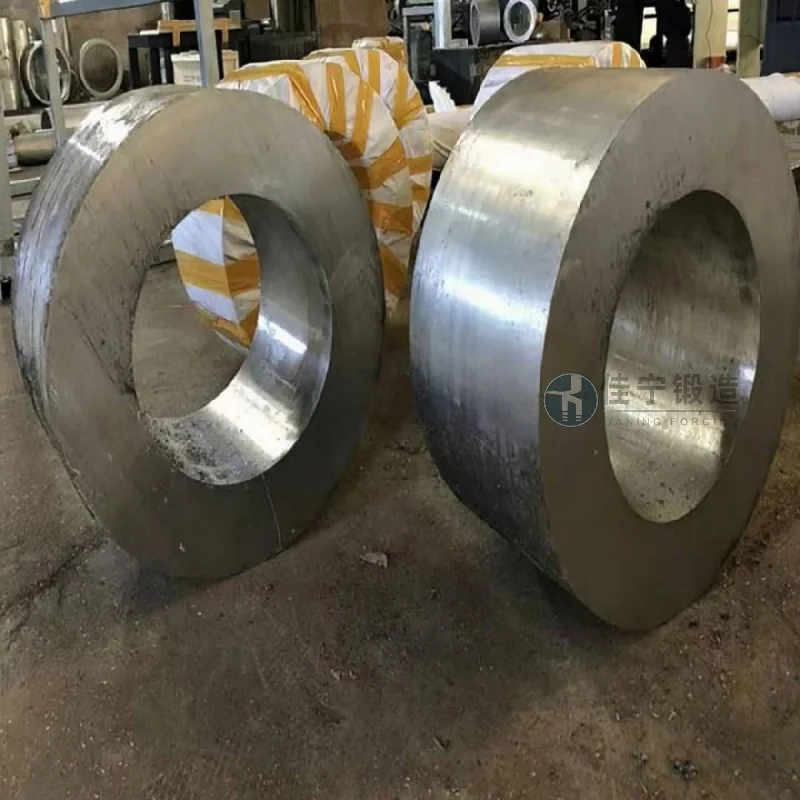
Na základě dlouholetých zkušeností s výrobou velkých výkovů naše společnost využívá technologii vícesměrného kování a relativně přesnou technologii regulace teploty, která pomáhá zajistit jednotnou vnitřní strukturu zrn v válci; Zavést kompletní online monitorování klíčových dimenzí pro snížení odchylek; Optimalizací výrobních plánů jsou stabilní dodací cykly zkráceny pod úroveň průmyslových norem.

