Shanxi Jianing Forging dokáže zpracovávat kované kované nádoby s velkým průměrem z uhlíkové, nerezové oceli a legované oceli. Stanice disponuje bohatstvím skutečných případů válcového kování, které plně demonstrují kovací schopnosti velkých válců a odolnost hotových výrobků proti korozi.
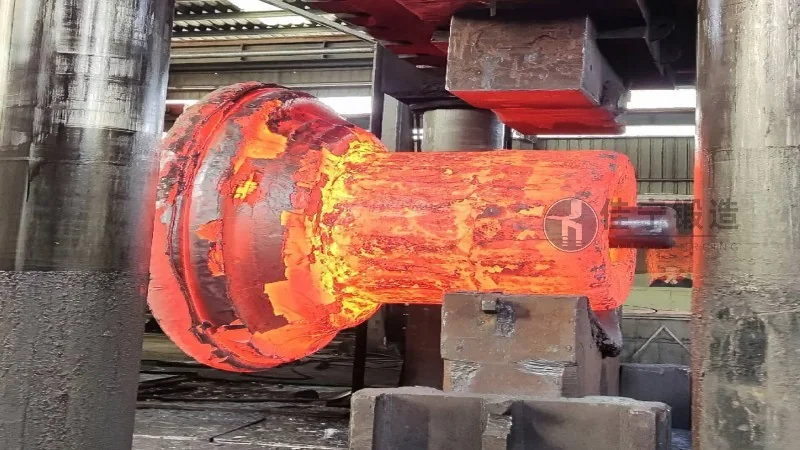
Továrna na větrnou energii v Zhangjiakou v provincii Hebei stanovila přísné technické požadavky na trubkové výkovky při výrobě klíčových komponentů pro velké větrné turbíny. Tato elektrárna je důležitým dodavatelem větrných zařízení v regionu. Její skořápové výkovky slouží jako hlavní nosné komponenty spojující náboj a věž, což přímo ovlivňuje bezpečnost provozu a životnost celé turbíny. V této spolupráci Jianing Forging, využívající své hluboké znalosti procesních standardů ve větrné energetice, poskytla vhodné řešení pro kování trubek pro tento projekt.

Hlavní problémy, kterým zákazníci čelili, se týkaly tří aspektů: Za prvé, válcové výkovy musely splňovat vysokou únavovou a nárazovou odolnost, aby se přizpůsobily složitým větrným a nízkým teplotám v oblasti Zhangjiakou; Za druhé, požadavky na přesnost rozměrů jsou extrémně vysoké, přičemž některé klíčové tolerance jsou kontrolovány s přesností na 0,1 milimetru; Za třetí, doručovací cykly jsou přísné, což vyžaduje, aby dodavatelé měli integrované výrobní kapacity od surovin po hotové výrobky, aby se předešlo ztrátám kvality a času způsobeným opakovanými outsourcingovými sezenmi. Stávající dodavatelé měli potíže konzistentně splňovat standardy pro vnitřní organizační hustotu a konzistenci šarží výkovů, což omezovalo celkovou spolehlivost zařízení.
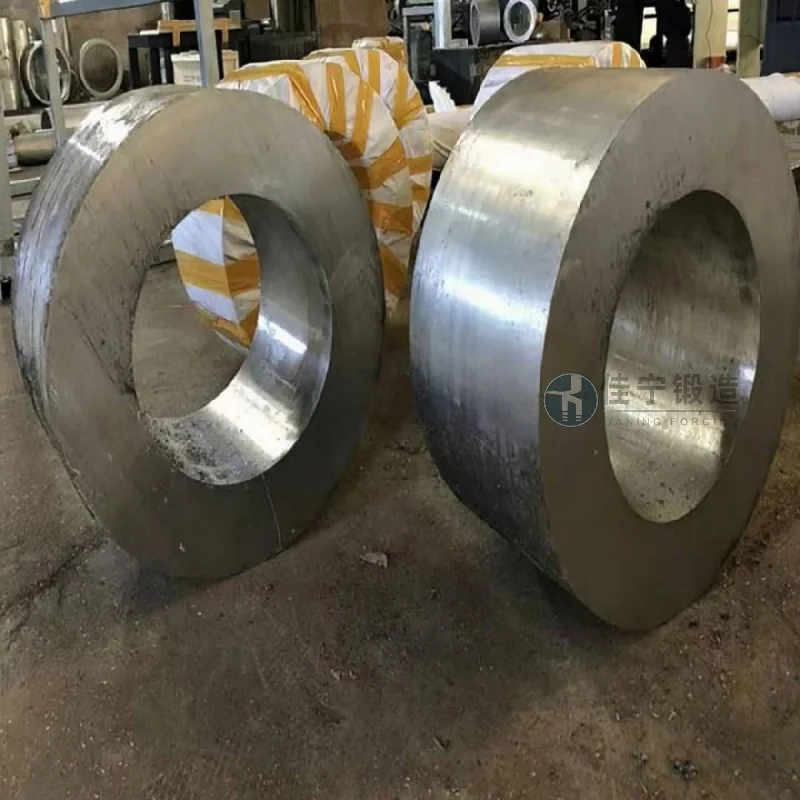
Aby Jianing Forging řešil tyto problémy, systematicky optimalizoval vše od výběru materiálů a návrhu procesů až po kontrolu kvality. Na materiálové straně jsou vybírány upravené nízkolegované oceli s relativně vysokou pevností. Díky přísné kontrole chemického složení a zlepšené čistotě tyto pevnosti pomáhají splnit standard pro nízkoteplotní odolnost při nárazech. Při kování se používá vícesměrné kování a technologie s řízenou teplotou, aby bylo zajištěno nepřetržité rozložení kovových proudů, čímž se eliminují vnitřní vady a zlepšuje izotropie mechanických vlastností kovářství. Ve fázi přesnosti rozměrů pomáhá zavedení CNC obrábění a online inspekční propojení zajistit stabilní a kvalifikovanou paralelizu vnitřního otvoru, vnějšího průměru a koncové plochy hlavňového kování. Dodané výkovy hlavně dosáhly pevnosti v tahu, poměru kluzu a úrovně prodlužování na horních hranicích technické dohody zákazníka při testování třetí stranou, s minimálními výkyvy mezi sériemi, což efektivně zkrátilo dobu následné montáže zákazníka. Celkový projektový harmonogram byl dokončen o dva týdny dříve, než bylo plánováno, a získal vysoké uznání od týmu pro přejímání na místě.

