Shanxi Jianing Forging zahrnuje skutečné inženýrské případy trubkových plechů, přírub a různých kulatých kotoučových výkov. Hotové výrobky z uhlíkové a nerezové kotoučové výkovky jsou jasně fotografovány, což přímo odráží přesnost zpracování výkovin a efektivitu kompatibility potrubí.
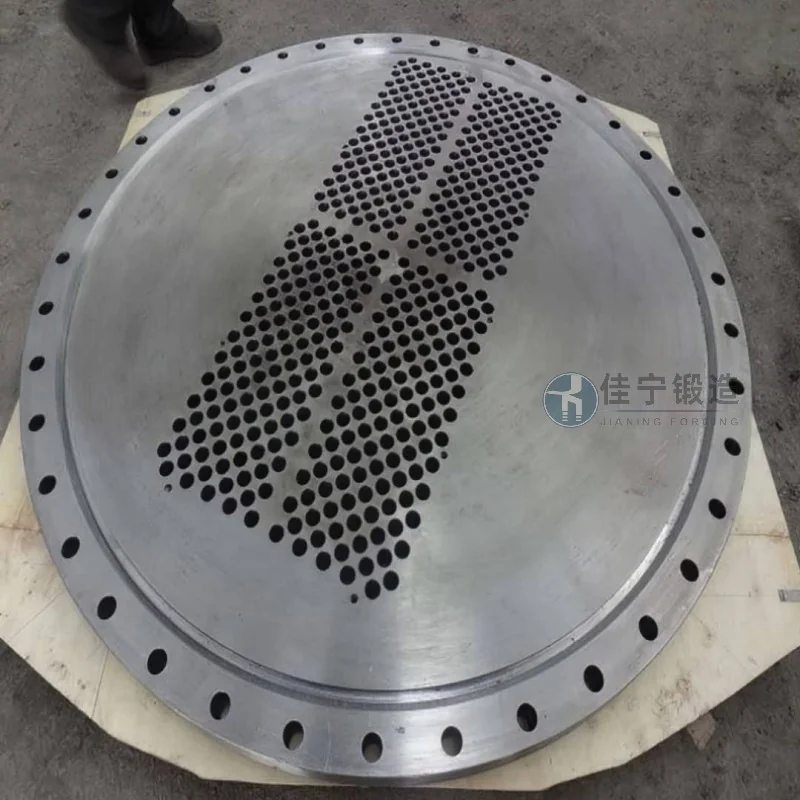
Továrna na díly převodovek v Miyunu v Pekingu potřebuje použít kotoučové výkovky jako klíčové komponenty převodovky při výrobě. Toto kotoučové kování musí splňovat vysoké požadavky na nosnost a spolehlivost výkonu, s přísnými dávkovými cykly. Jianing Forging nabízí přizpůsobená řešení kování kotoučů, která pomáhají produktům udržovat stabilní výkon v náročných pracovních podmínkách.
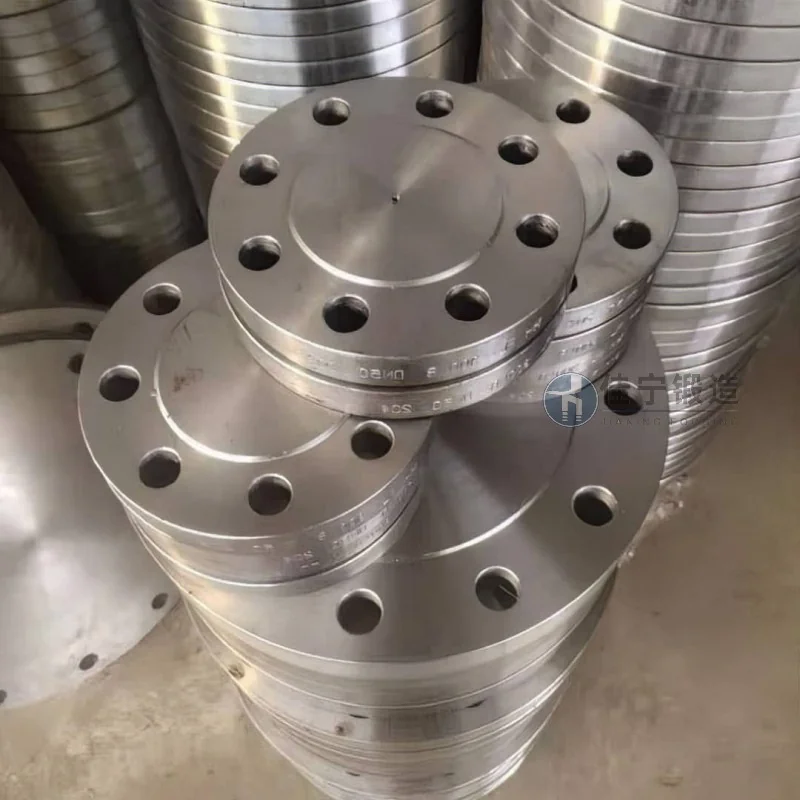
Zákazníci čelí během původního obráběcího procesu mnoha výzvám: za prvé, kontrola výkovků s rozměrovými tolerancemi je obtížná a výkyvy v přídavcích na obrábění vedou k vysoké míře vad; Za druhé, vnitřní mikrostruktura materiálu není dostatečně hustá, což vede k nerovnoměrné tvrdosti po kalení a popouštění, což ovlivňuje účinnost přenosu a životnost; Za třetí, dodavatelé mají omezenou výrobní kapacitu a nemohou včas dokončit velké objednávky, což způsobuje, že výrobní linky zákazníků často zastavují a čekají na materiál.
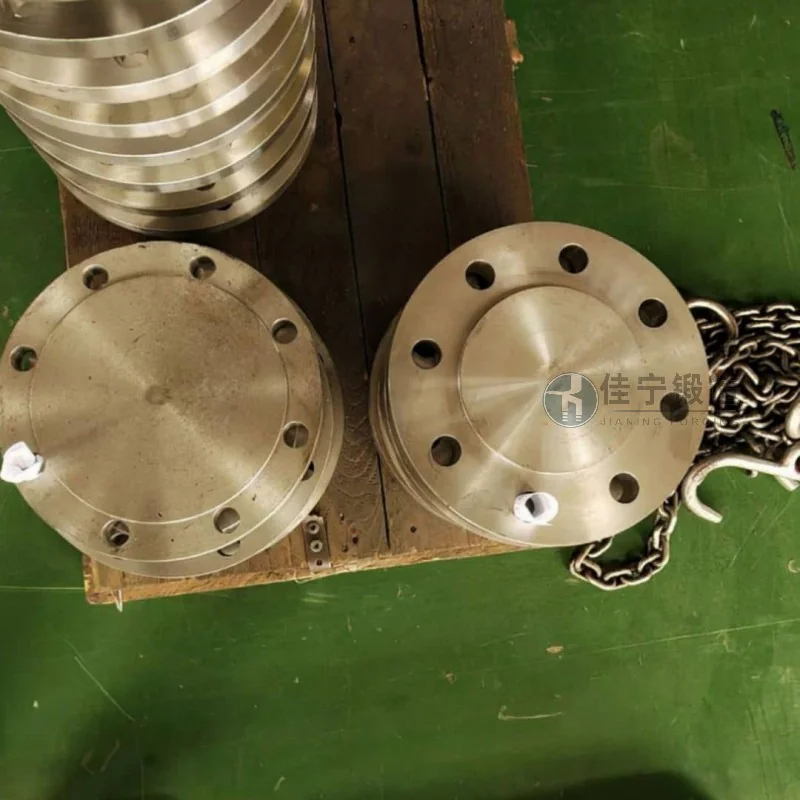
Aby se tyto problémy řešily, Jianing Forging poskytuje systematická řešení pokrývající návrh procesů, řízení materiálu a plánování výroby. Díky zavedení technologie vícesměrného kování a teplotně řízeného kování jsou kovové proudové linie kotoučových výkovů kontinuální a kompletní, velikost zrna je stabilizována nad třídou 7 a rozměrové tolerance lze regulovat v rámci třídy IT9. Díky přísné inspekci surovin přímo ve výrobě a segmentovaným tepelným zpracováním pomáhá kontrolovat odchylky tvrdosti produktu v rozmezí ±3HRC. Současně Jianing Forging optimalizoval svůj výrobní proces, zkrátil standardní doručovací cyklus na 15 pracovních dnů a umožnil rychlé úpravy plánování podle naléhavých zákaznických objednávek, čímž podpořil kontinuitu výroby zákazníků.
Po ověření dodávek dávek vzrostla míra průchodu prvními výkovy z této továrny na převodovky na 98 %. Po montáži se hladkost převodovky výrazně zlepšila a zákazník již neměl problémy s výrobou na výrobní lince kvůli problémům s kováním.

