Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
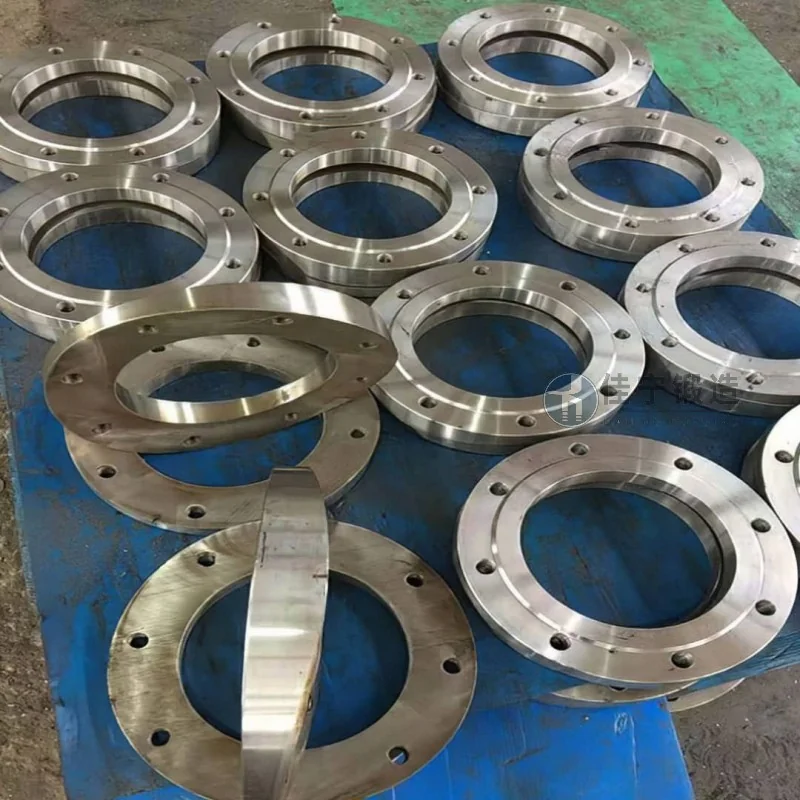
Továrna na stavební stroje v Nantongu, provincie Jiangsu, dlouhodobě spoléhá na tradiční procesy otevřeného kování pro výrobu klíčových nosných komponentů, což ztěžuje uspokojení rostoucí poptávky po efektivitě a stabilitě kvality. Jianing Forging poskytuje přizpůsobené řešení s kroužkovým válcem přizpůsobené aplikačnímu scénáři výrobních výkovek závodu, což jim pomáhá dosáhnout modernizace procesů a průlomů v kapacitě.
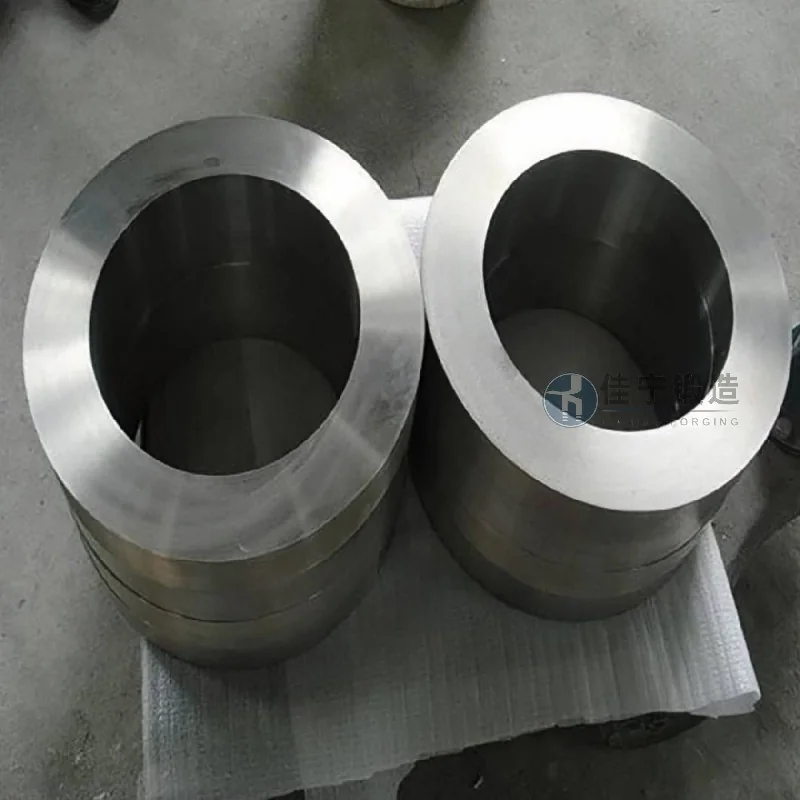
Původní proces továrny měl následující výrazné problémy: Za prvé, velké rozměrové odchylky mezi vnitřním a vnějším průměrem výkovů, nadměrné množství obráběcího materiálu a vážný materiální odpad; 2. Nedostatečná vnitřní hustota tkáně, s úspěšností detekce vad pouze asi 85 % a trvale vysokou mírou defektů; 3. Výrobní cyklus jednoho dílu může trvat až 4 dny, což znemožňuje sladit časy montážních cyklů; 4. Výkonnostní výkyvy mezi jednotlivými sériemi kovacích výrobků jsou významné a přímo ovlivňují celkovou spolehlivost strojů.
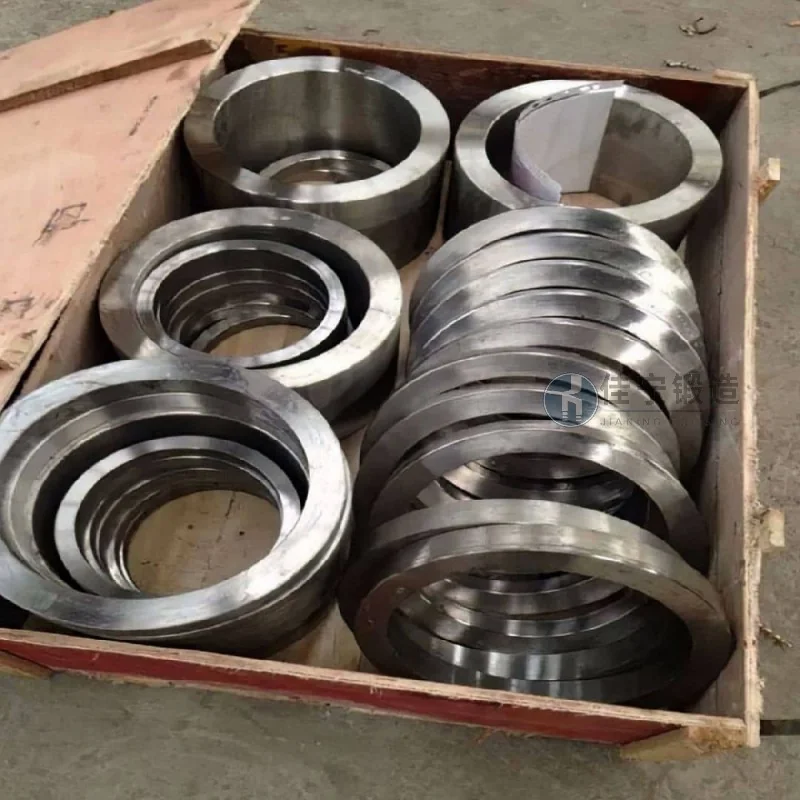
Jianing Forging zavedla technologii jemného válcování kroužků, která řídí celý proces od návrhu polotovaru až po finální kování: používá víceprůchodové válcování s proměnným průřezem k udržení tolerancí průměru v rámci ±1,5 mm, čímž se snižuje počet přídavků na obrábění; Optimalizací teploty ohřevu a rychlosti deformace je velikost zrn stabilizována nad stupeň 6 a rychlost detekce vad se zvyšuje na více než 98 %; Současně je díky využití modelu kontinuální výroby založené na formách cyklus jednoho dílu zkrácen na 8 hodin, čímž se dosahuje konzistentního výkonu napříč stejnou šarží. Nakonec se celkové náklady na výrobky z výrobních kruhových kovacích výrobků snížily o 22 % a míra selhání montáže na místě u zákazníka klesla o 60 %.

