جمعت شركة شانشي جيانينغ فورجينغ حالات واقعية لحلقات الحافة الكهربائية للرياح، وتروس الحلقات، وحلقات المحمل، وحلقات الأسطوانة، وغيرها من هبوط الحلقات، مع مجموعة كاملة من منتجات التشكيل النهائية للفولاذ الكربوني، الفولاذ المقاوم للصدأ، وحلقات السبائك، مما يوفر مرجعا لاختيار المنتجات والحلول غير القياسية.
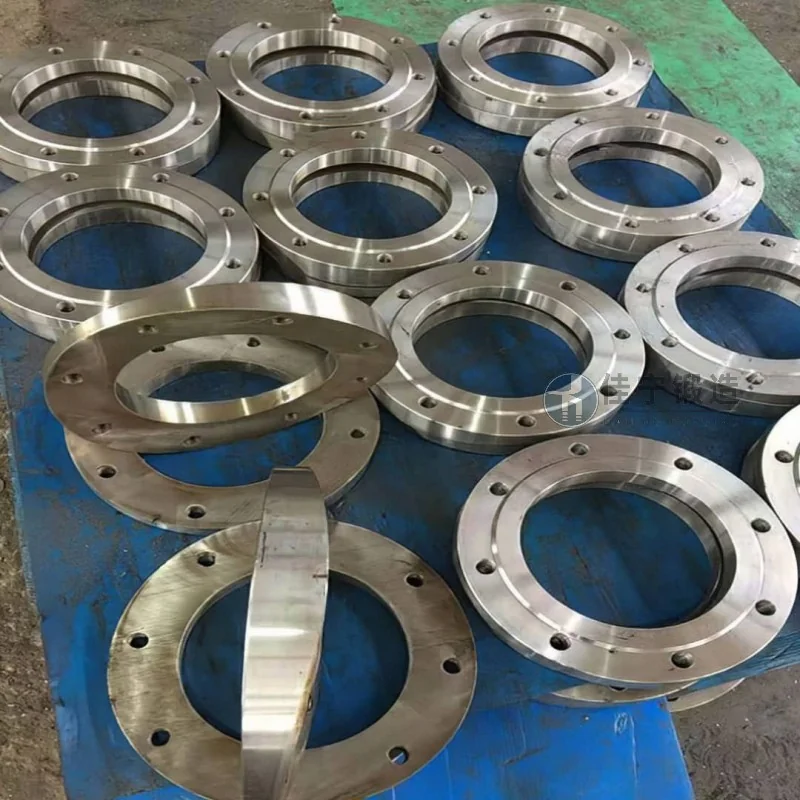
وضع مصنع معدات هيدروليكية في تشانغشا، هونان، متطلبات عالية للدقة الأبعادية، والتوحيد الهيكلي الداخلي، والتشطيب السطحي للتشكيل الحلقي عند إنتاج المكونات الرئيسية للأسطوانات الهيدروليكية الكبيرة. كان المصنع يستخدم في الأصل عمليات الصب التقليدية، لكن الصب غالبا ما كان يحتوي على عيوب مثل المسامية والفصل، مما أدى إلى توفير صلاحيات كبيرة في التشغيل ومعدلات خردة مرتفعة، مما أثر على أوقات تسليم المشروع.
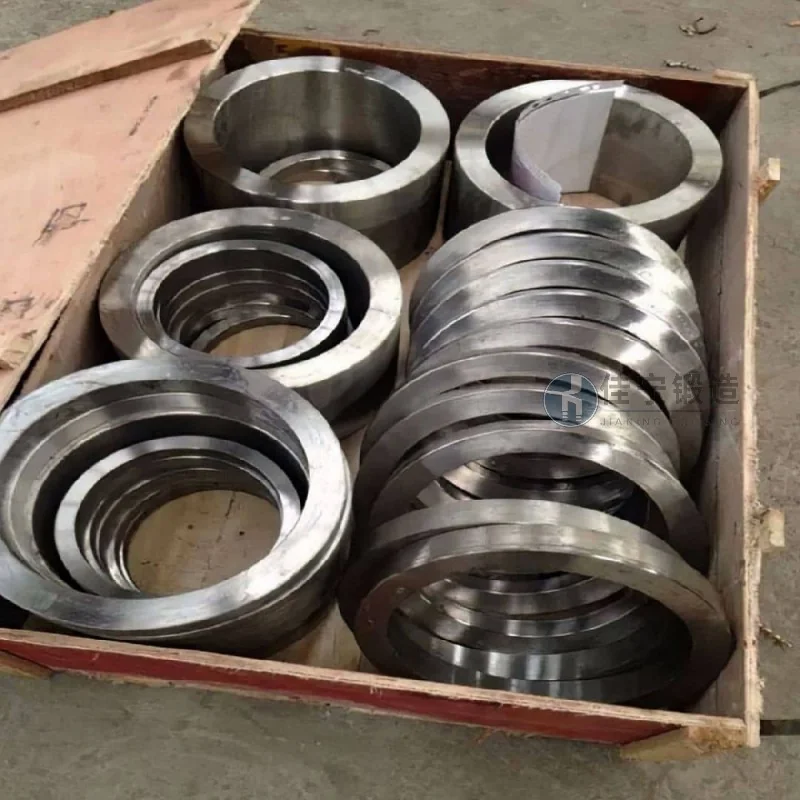
واجه العميل ثلاث نقاط ألم رئيسية: أولا، كان من الصعب التحكم في تزامن الأقطار الداخلية والخارجية لتشكيل الحلقات ضمن 0.5 مم، مما أدى إلى إطالة عمليات الغزل اللاحقة؛ ثانيا، كانت الحبيبات الداخلية للتشكيل خشنة، تفشل في تلبية متطلبات عمر الإجهاد للأسطوانات الهيدروليكية في ظروف الضغط العالي؛ ثالثا، كانت دورة تسليم المورد الأصلي غير مستقرة، مما غالبا ما يؤخر تقدم التجميع بسبب إعادة التشغيل.
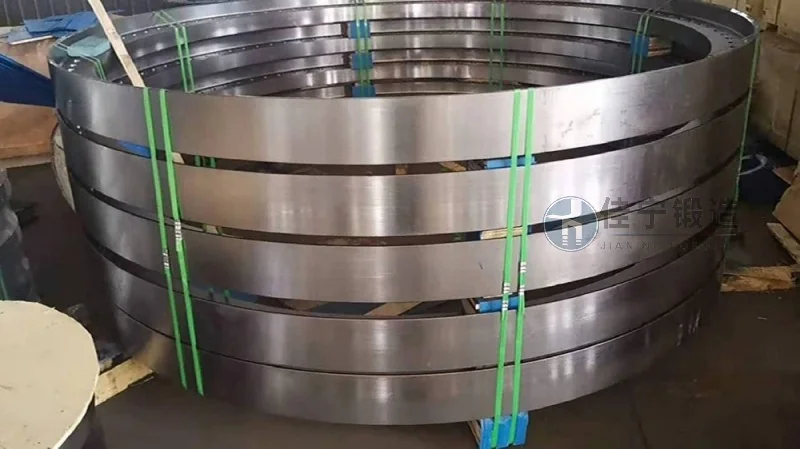
لمعالجة هذه النقاط المؤلمة، نقدم حلول تزوير خواتم مخصصة. أولا، يتم اعتماد عملية درفلة بحلقة دقيقة، مع عدة درفلات متتالية توزع خطوط التدفق المعدنية بشكل متساو على طول الاتجاه المحيطي، مما يقضي فعليا على عيوب البنية الدقيقة في الصب، وتبقى مركزية المنتج النهائي مستقرة ضمن 0.3 ملم. ثانيا، تم تحسين معايير درجة حرارة الحدادة ومعدل التشوه لتحقيق حجم الحبيبات فوق الدرجة 7، مما يحسن مقاومة المادة للتعب. وأخيرا، تم إنشاء نظام تتبع جودة كامل من القطع والتسخين إلى المنتجات النهائية، مما قلل دورة التسليم القطعة الواحدة إلى 15 يوما والالتزام بفحص أحادي البعد، مما قلل من تكاليف ما بعد المعالجة وفقدان الوقت للعميل.

