جمعت شركة شانشي جيانينغ فورجينغ حالات واقعية لحلقات الحافة الكهربائية للرياح، وتروس الحلقات، وحلقات المحمل، وحلقات الأسطوانة، وغيرها من هبوط الحلقات، مع مجموعة كاملة من منتجات التشكيل النهائية للفولاذ الكربوني، الفولاذ المقاوم للصدأ، وحلقات السبائك، مما يوفر مرجعا لاختيار المنتجات والحلول غير القياسية.
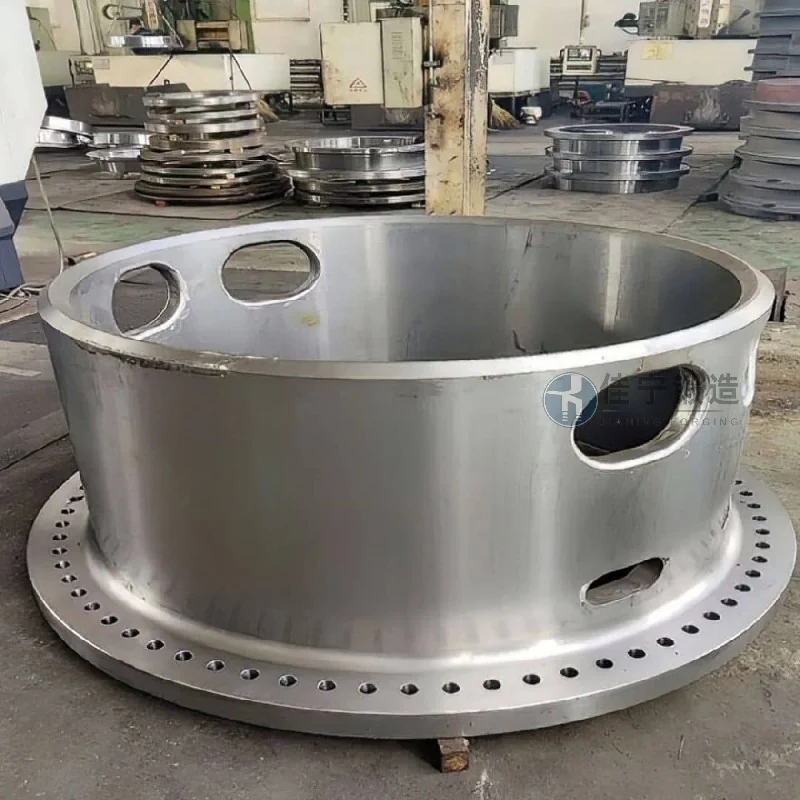
يعمل مصنع معدات التعدين في كوجينغ، يونان، منذ فترة طويلة في تصنيع وصيانة الكسارات الكبيرة، والشاشات المهتزة، وغيرها من المعدات. يجب أن يتحمل مكونه الهيكلي الرئيسي — التشكيل الحلقي — الصدمات عالية التردد والظروف القاسية. بسبب بيئة التعدين القاسية، كانت القوالب التقليدية المستخدمة سابقا في المصنع تتشقق وتشوه أثناء الاستخدام، مما يؤثر بشكل كبير على استقرار تشغيل المعدات ودورات الصيانة. بعد تحقيق مكثف، اختار المصنع التعاون مع شركتنا (جيانينغ فورجينج) لتطوير حدادات حلقات مخصصة بناء على خصائص معداتهم.
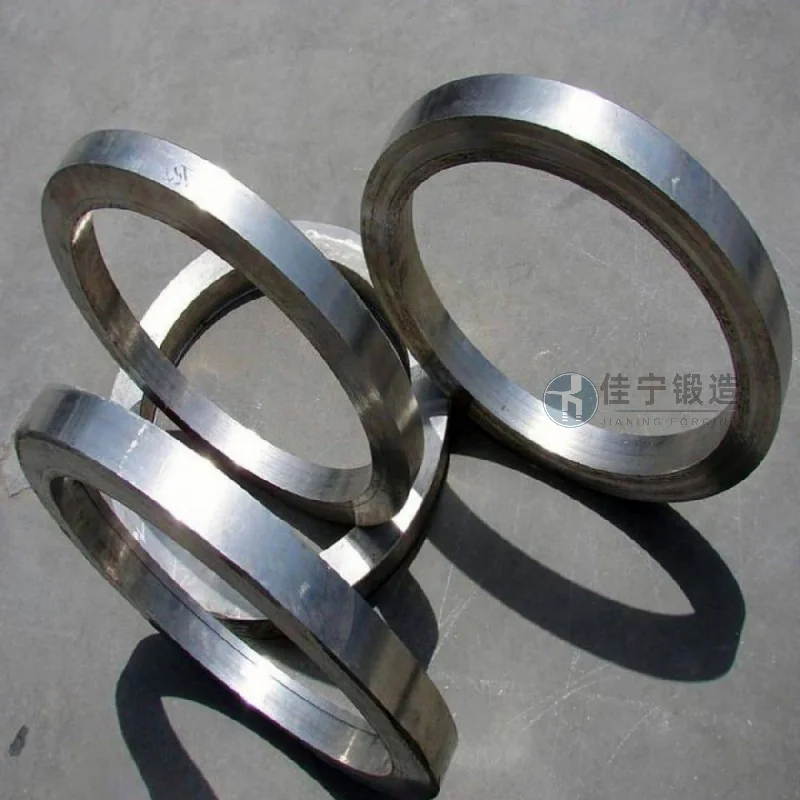
تشمل التحديات الرئيسية التي يواجهها مصنع معدات التعدين:
1. أثناء الخدمة، يجب أن تتحمل الحدادات الحلقية الضغط المحوري العالي وإجهاد القص الشعاعي في الوقت نفسه. تعاني القوالب التقليدية من ارتخاء الأنسجة الداخلية وعيوب في الانفصال، مما يؤدي إلى عمر تعب غير كاف ويتطلب استبداله كل 3 إلى 6 أشهر؛
2. تقلبات درجة الحرارة في موقع المنجم كبيرة وغالبا ما تصاحبها تآكل الغبار والرطوبة، مما يفرض متطلبات أعلى على مقاومة التآكل والتآكل في التشكيلات؛
3. تحمل أبعاد كبيرة للأجزاء الأصلية، مما يتطلب طحنا في الموقع أثناء التركيب، مما يؤدي إلى فترات توقف طويلة وتكاليف صيانة مرتفعة.
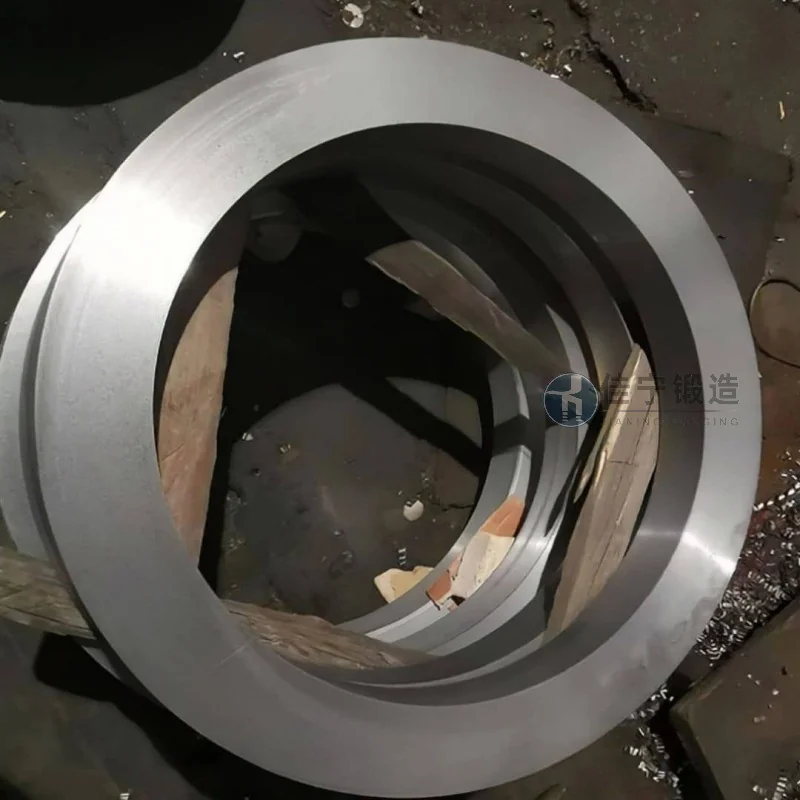
لمعالجة هذه النقاط المؤلمة، يقدم كاريان فورجينغ حلولا منهجية من ثلاثة جوانب: اختيار المواد، عملية التزوير، والمعالجة اللاحقة:
1. تحسين المواد: استخدام الفولاذ الهيكلي المصنوع من سبائك الفراغ (مثل 42CrMo، 35CrMo، وغيرها) يعزز القوة مع تحسين متانة الصدمات في درجات الحرارة المنخفضة، ويقلل من الانفصال والشوائب عند المصدر؛
2. عملية التشكيل: تستخدم معدات درفلة حلقية مخصصة لقطع الحلقات، مع التشكيل متعدد الحرارة، مما يسمح بتوزيع خطوط تدفق المعادن باستمرار على طول المحيط وتجنب عيوب الصب؛ بعد ذلك، يستخدم المعالجة الحرارية للتطبيع + التبريد والتقطيع للتحكم بالتساوي في الصلابة بين 280~320 HBW، مع موازنة مقاومة التآكل وقابلية التشغيل الآلي؛
3. الدعم الدقيق: بعد التشغيل الخشن، يتم تخصيص هامش للمواكب، وبعد الانتهاء من الدوران واكتشاف العيوب بالموجات فوق الصوتية، يكون خطأ استدارة المنتج النهائي ≤0.5 مم، ويمكن أن يصل القطر الخارجي إلى درجة IT7، مما يتيح التجميع المباشر دون إصلاحات ويقصر بشكل كبير وقت التوقف.
بعد التسليم، استمرت هذه الدفعة من التشكيل الحلقي في العمل بشكل مستمر في موقع المستخدم لأكثر من 18 شهرا، دون تشققات أو تشوه أو أعطال أخرى. تم تقليل وتيرة الصيانة بنسبة 75٪، وانخفضت التكاليف التشغيلية بشكل كبير، مما أكسبها تقديرا كبيرا من الفريق الفني لمصنع المعدات.

