شانشی جیاننگ فورجنگ میں ٹیوب شیٹس، فلینجز اور مختلف گول ڈسک فورجنگز کے حقیقی انجینئرنگ کیسز شامل ہیں۔ کاربن اسٹیل اور سٹین لیس سٹیل ڈسک فورجنگز کی تیار شدہ مصنوعات واضح طور پر تصاویر لی گئی ہیں، جو فورجنگز کی پروسیسنگ کی درستگی اور پائپ لائن کی مطابقت کی مؤثریت کو براہ راست ظاہر کرتی ہیں۔
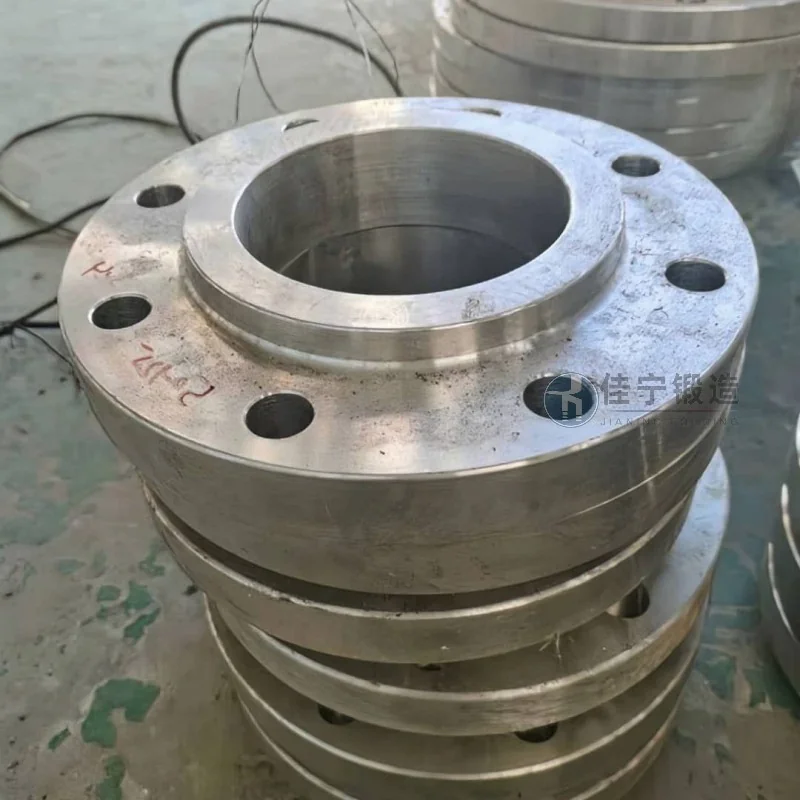
شنگھائی کے فینگشیان میں ایک ہائیڈرولک پارٹس بنانے والی کمپنی کو پین فورجنگز کی پروسیسنگ میں کارکردگی اور معیار کے دوہری دباؤ کا سامنا ہے۔ اس کمپنی کی تیار کردہ ڈسک فورجنگز بنیادی طور پر ہائیڈرولک سسٹمز کے اہم اجزاء کے لیے استعمال ہوتی ہیں، جن میں مواد کی کثافت، جہتی درستگی، اور سطح کی سالمیت کی اعلیٰ ضروریات ہوتی ہیں۔ اصل عمل میں روایتی اوپن ڈائی فورجنگ استعمال ہوتی تھی، جس کے پیداواری چکر نہ صرف طویل تھے بلکہ تیار شدہ پیداوار میں بھی بڑی اتار چڑھاؤ آتی تھی، جس کی وجہ سے آرڈرز کی بڑھتی ہوئی طلب کو پورا کرنا مشکل ہو جاتا تھا۔
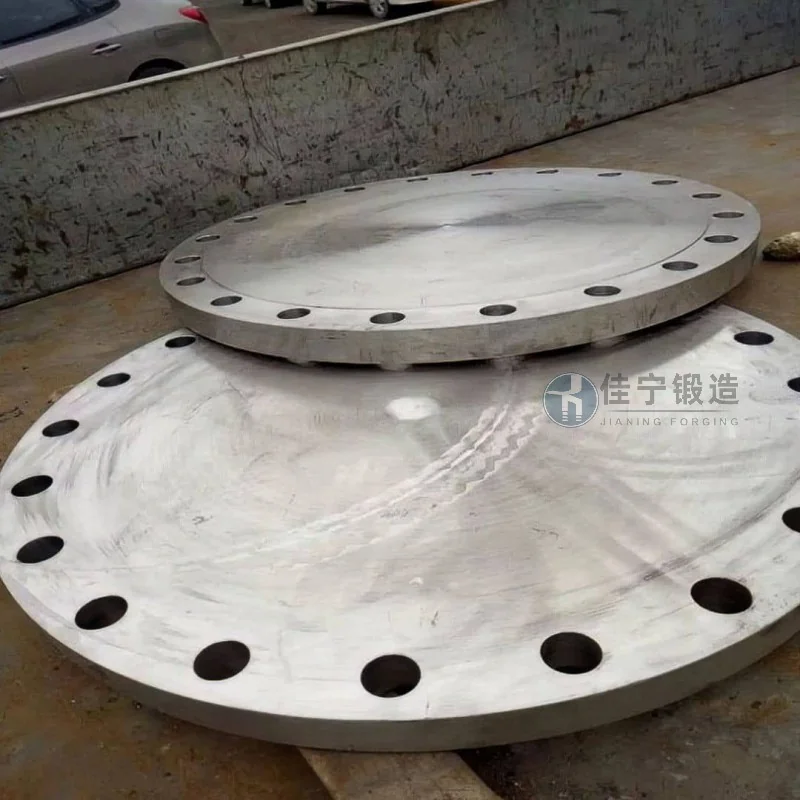
پین فورجنگز کی تیاری کے دوران کمپنی کو بنیادی طور پر تین مسائل کا سامنا کرنا پڑا: پہلا، کم مواد کے استعمال کی شرح، روایتی عمل کے تحت بڑے بر مارجن کے ساتھ، جس کے نتیجے میں مسلسل زیادہ اخراجات ہوتے ہیں؛ دوسرا، اندرونی ساختی یکسانیت ناکافی ہونا، جس میں کچھ فورجنگز بعد کی پروسیسنگ کے دوران مائیکرو دراڑیں یا ڈھیلے نقائص ظاہر کر دیتے ہیں، جو پروڈکٹ سروس لائف کو متاثر کرتے ہیں؛ تیسرا، بڑے پیمانے پر پیداوار کے دوران جہتی مستقل مزاجی کمزور، مختلف بیچز کے درمیان بیرونی قطر اور موٹائی کے فرق جو برداشت کی حد سے تجاوز کر جاتے ہیں، جس کی وجہ سے بعد کی مشیننگ میں بار بار ایڈجسٹمنٹ ہوتی ہے۔ یہ مسائل براہ راست کمپنیوں کی صلاحیت میں بہتری اور صارفین کی اطمینان کو محدود کرتے ہیں۔
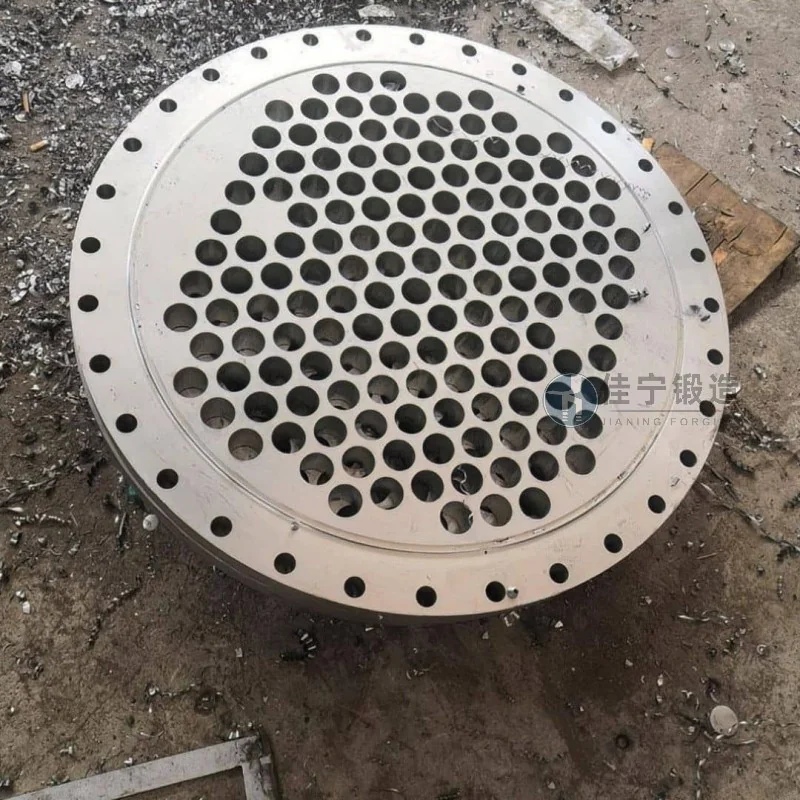
ان مسائل کو حل کرنے کے لیے، کیرین فورجنگ نے کمپنی کے لیے ایک مخصوص ڈسک فورجنگ ڈائی فورجنگ حل کو حسب ضرورت بنایا ہے۔ مولڈ کیویٹی ڈیزائن اور فورجنگ کے عمل کے پیرامیٹرز کو بہتر بنا کر، نیئر-نیٹ فارمنگ حاصل کی گئی ہے، جس سے مواد کا ضیاع کم ہوتا ہے۔ اسی وقت، ملٹی ڈائریکشنل ڈائی فورجنگ ٹیکنالوجی استعمال کی جاتی ہے تاکہ دھات کے بہاؤ کی لائنز کو پرزے کے کونٹور پر مناسب طریقے سے تقسیم کیا جا سکے، جس سے فورجنگ کی اندرونی مائیکرو اسٹرکچرل کثافت اور میکینیکل خصوصیات بہتر ہوتی ہیں۔ ابعاد کے کنٹرول کے لحاظ سے، باریک سانچوں اور مستحکم درجہ حرارت کنٹرول سسٹم کی مدد سے، بیرونی قطر کی برداشت ±0.3mm کے اندر اور موٹائی کی برداشت ±0.15mm کے اندر رکھی جاتی ہے، جو بیچ کی مستقل مزاجی کو مؤثر طریقے سے سپورٹ کرتی ہے۔ مزید برآں، ہیٹنگ سائیکلز اور ڈائی فورجنگ کے عمل کی تعداد کم کر کے، ایک ٹکڑے کی پیداوار کا سائیکل روایتی طریقوں کے مقابلے میں تقریبا 30٪ کم ہو جاتا ہے، جس سے مجموعی کارکردگی میں بہتری آتی ہے۔ یہ حل کمپنی میں بیچز میں لاگو کیا گیا ہے، مستحکم پیداوار کے ساتھ اعلیٰ سطح پر، اور صارفین کی رائے مثبت رہی ہے۔

