Shanxi Jianing Forging включає реальні інженерні випадки трубних листів, фланців і різних круглих дискових кованих матеріалів. Готові вироби з вуглецевої та нержавіючої сталі з дисковими куваннями чітко фотографуються, що безпосередньо відображає точність обробки кованих матеріалів і ефективність сумісності трубопроводів.
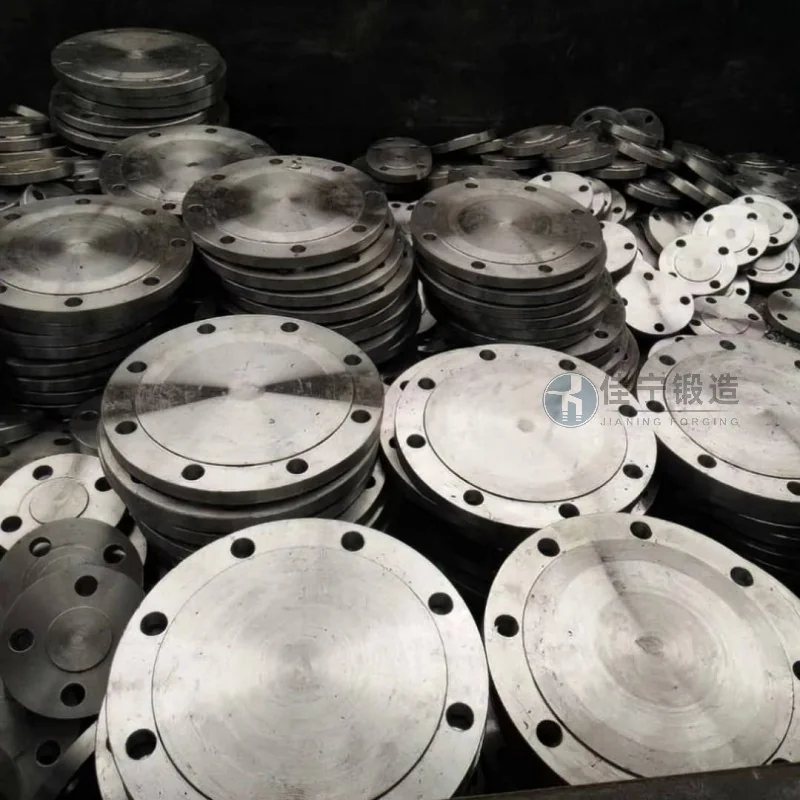
Завод автоматизованого обладнання зіткнувся з проблемами нестабільної якості кування при виробництві ключових дискових компонентів. Завод розташований у Наньпіні, Фуцзянь, переважно обробляючи дискові ковані матеріали, які використовуються для передачі та опорних конструкцій на автоматизованих збірних лініях. Через суворі вимоги до точності розмірів і внутрішньої структурної однорідності ковок існуючі постачальники не могли постійно відповідати виробничим стандартам.
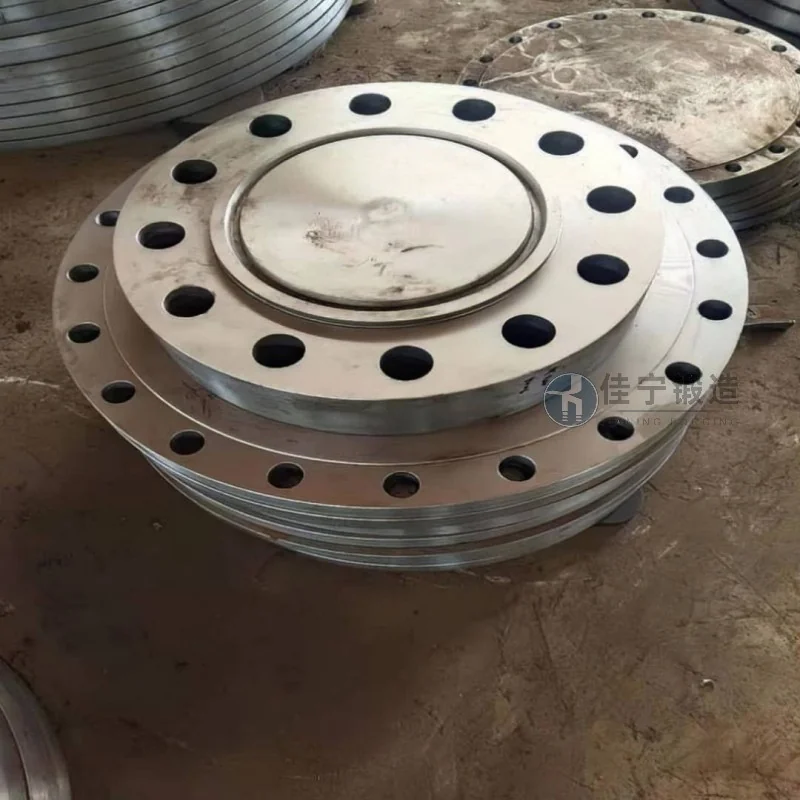
Після глибокого обговорення ми виявили три основні труднощі для замовника: По-перше, площинність і концентричність дискових ковок сильно коливалися, що ускладнювало контроль дозволу на обробку на пізніших етапах; По-друге, невелика ослабленість і грубі зерна всередині ковки, що впливають на втомний термін служби компонента під час високошвидкісної експлуатації; По-третє, традиційні процеси кування мають низьку ефективність і тривалі цикли доставки пакетами, що ускладнює задоволення потреб клієнтів у швидкому розширенні.
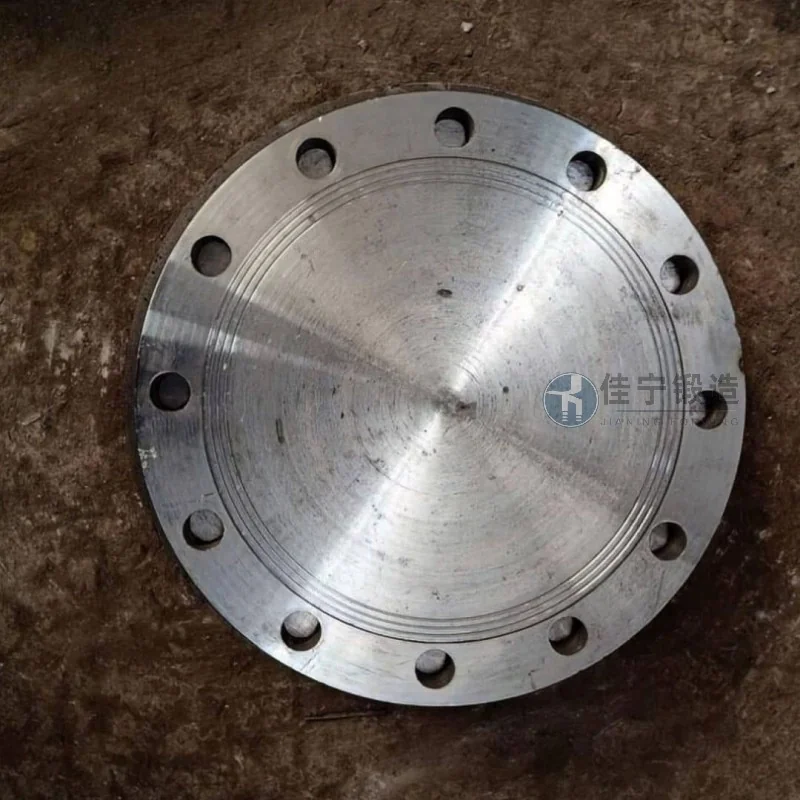
Jianing Forging вирішує ці проблеми, пропонуючи індивідуальні рішення для кування дисків. Ми використовуємо багатонаправлену технологію кування штемпель і термоконтрольовану технологію, застосовуючи суворе регулювання температури та ступені деформації протягом усього процесу — від нагрівання заготовки до фінального формування кування, ефективно усуваючи внутрішню пухкість і очищаючи зерна. У поєднанні зі спеціалізованими фінішними штампами плоскість і концентричність панкейка після ковки можна покращити до стабільного рівня. Водночас, оптимізуючи процес процесу та впроваджуючи рішення швидкої зміни форми, виробничий цикл кожної деталі скорочується приблизно на 25%, що допомагає клієнтам досягти стабільного постачання партій при підтримці якості. Кінцеві ковані виготовлення тестувалися третьою стороною, і всі механічні властивості та розмірні допуски відповідали вимогам замовника, успішно пройшовши випробування монтажу та отримавши визнання технічної команди клієнта.

