Shanxi Jianing Forging może przetwarzać wykuwane powłoki zbiorników ciśnieniowych o dużej średnicy wykonane ze stali węglowej, stali nierdzewnej i stali stopowej. Stacja posiada bogactwo rzeczywistych przypadków kucia cylindrycznego, co w pełni demonstruje możliwości kucia dużych cylindrów oraz odporność na korozję efektów gotowych produktów.
W dziedzinie produkcji urządzeń wiatrowych odkucia powłok łożyskowych, jako kluczowe komponenty transmisji, bezpośrednio wpływają na ogólną stabilność operacyjną i żywotność całej maszyny. Rozwiązanie kucia rur dostarczone przez Caring Forging dla fabryki łożysk wiatrowych w Chengde, Hebei, skutecznie odpowiadało na wyzwania branżowe związane z kontrolą procesów i wsparciem wydajności, pomagając klientom ulepszać ich produkty.
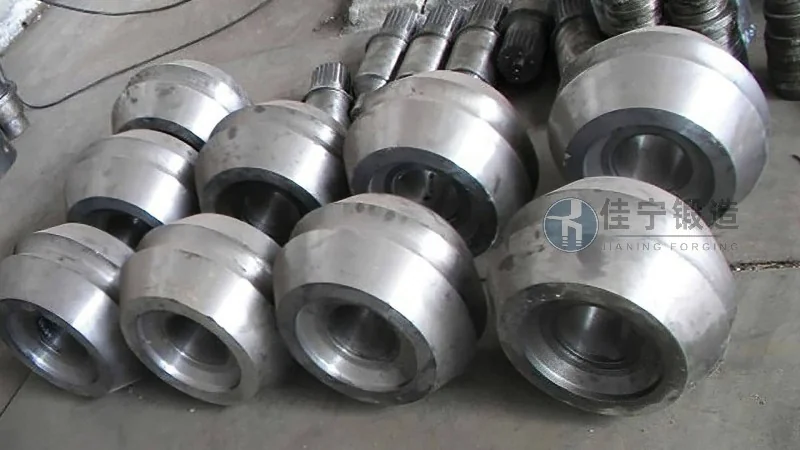
Fabryka łożysk wiatrowych w Chengde, Hebei, zleciła Jianing kucie i produkcję serii kułek rurowych do łożysk wrzecionowych napędów wiatrowych. Ta partia kuł musi spełniać wysokie wymagania nośne i długie żywotności, wynikające z trendu w kierunku większych i lżejszych produktów, jednocześnie dostosowując się do istniejącego sprzętu przetwórczego i procesów montażowych klienta.

Klienci napotykają wiele wyzwań podczas rzeczywistej produkcji: Po pierwsze, tradycyjne procesy kuźnictwa powodują wewnętrzne wady strukturalne, takie jak luz i segregacja w odkuwkach, co wpływa na niezawodność pracy łożysk; Po drugie, kucie ma duży limit obróbki, co skutkuje wysokimi kosztami obróbki i długimi cyklami kolejnych obróbki; Po trzecie, trudność w kontrolowaniu odkształceń podczas obróbki cieplnej dużych cylindrów prowadzi do niskiej plastyczności; Po czwarte, szybkość reakcji łańcucha dostaw jest niewystarczająca, co utrudnia sprostanie wymaganiom branży energetyki wiatrowej w zakresie szybkich dostaw.
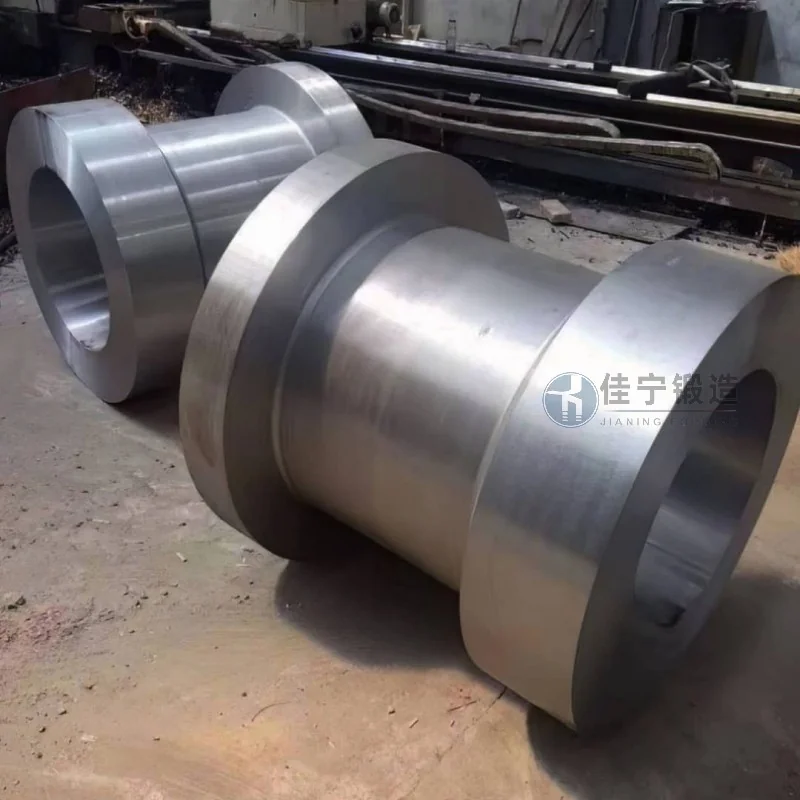
Jianing Forging rozwiązuje te problemy, oferując systematyczne rozwiązanie: wykorzystując wielokierunkowe kucie i procesy kształtowania kontrolowanego temperaturowo, aby skutecznie udoskonalać ziarna, nadać jednolitą mikrostrukturę i redukować wewnętrzne wady; Optymalizując projektowanie formy i temperaturę kucia, dopuszczalna ilość obróbki dla blanków jest zmniejszona o ponad 15%, skracając cykl obróbki; Zastosowanie segmentowanej obróbki cieplnej i technologii symulacji przed odkształceniem, aby utrzymać ilość odkształcenia w wymaganych rysunkach; Jednocześnie, polegając na elastycznym harmonogramie produkcji, cały proces od wejścia materiału do dostawy jest skrócony o 20%, wspierając kamienie milowe realizacji projektów klientów. Ostateczne dostarczone kucia beczkowe były sprawdzane przez klienta, a wszystkie wskaźniki wydajności spełniały lub przekraczały normy umowy technicznej, przy stabilnej jakości partii.

