
Shanxi Jianing Forging တွင် တူးဘ်ရွက်များ၊ flange များနှင့် အမျိုးမျိုးသော စက်ဝိုင်းပုံ disc forging များ၏ အမှန်တကယ် အင်ဂျင်နီယာလုပ်ငန်းများ ပါဝင်သည်။ကာဗွန်သံမဏိနှင့် သံမဏိ disc forging များ၏ ပြီးစီးထုတ်ကုန်များကို ရှင်းလင်းစွာ ဓာတ်ပုံရိုက်ထားပြီး၊ forging များ၏ လုပ်ငန်းတိကျမှုနှင့် ပိုက်လိုင်းနှင့် ကိုက်ညီမှု၏ ထိရောက်မှုကို တိုက်ရိုက်ပြသသည်။
ဆောက်လုပ်ရေးစက်ပစ္စည်းနယ်ပယ်တွင် disc forgings များသည် အဓိကဖွဲ့စည်းပုံအစိတ်အပိုင်းများအဖြစ် အရည်အသွေးရှိပြီး စက်တစ်လုံးလုံး၏ လည်ပတ်မှုတည်ငြိမ်မှုနှင့် အသက်တာကို တိုက်ရိုက်သက်ရောက်စေသည်။ Longnan, Gansu တွင်ရှိသော ဆောက်လုပ်ရေးစက်ရုံတစ်ခုသည် ထုတ်ကုန်အတိုင်းအတာတိကျမှုမလုံလောက်ခြင်း၊ ပစ္စည်းအလဟသုံးမှုများနှင့် coil forgings ဝယ်ယူစဉ်တွင် ထုတ်လုပ်မှုထိရောက်မှုနိမ့်ခြင်းကဲ့သို့သော ပြဿနာများကို ရင်ဆိုင်ခဲ့ရသည်။ ထို့ကြောင့် စက်တစ်လုံးလုံးကို စနစ်တကျ တပ်ဆင်နိုင်မှုနှင့် ကုန်ကျစရိတ်ထိန်းချုပ်မှုကို ကန့်သတ်ခဲ့သည်။ ဤပြဿနာများကို ဖြေရှင်းရန် Jianing Forging သည် သဘာဝပစ္စည်းရွေးချယ်မှု၊ ပုံသဏ္ဍာန်ဒီဇိုင်းမှ စ၍ ပုံသွင်းလုပ်ငန်းစဉ်များအထိ စနစ်တကျ တိုးတက်အောင်လုပ်ပေးပြီး၊ ဖောက်သည်အတွက် ယုံကြည်စိတ်ချရသော disc forging ဖြေရှင်းနည်းကို ပေးစွမ်းသည်။
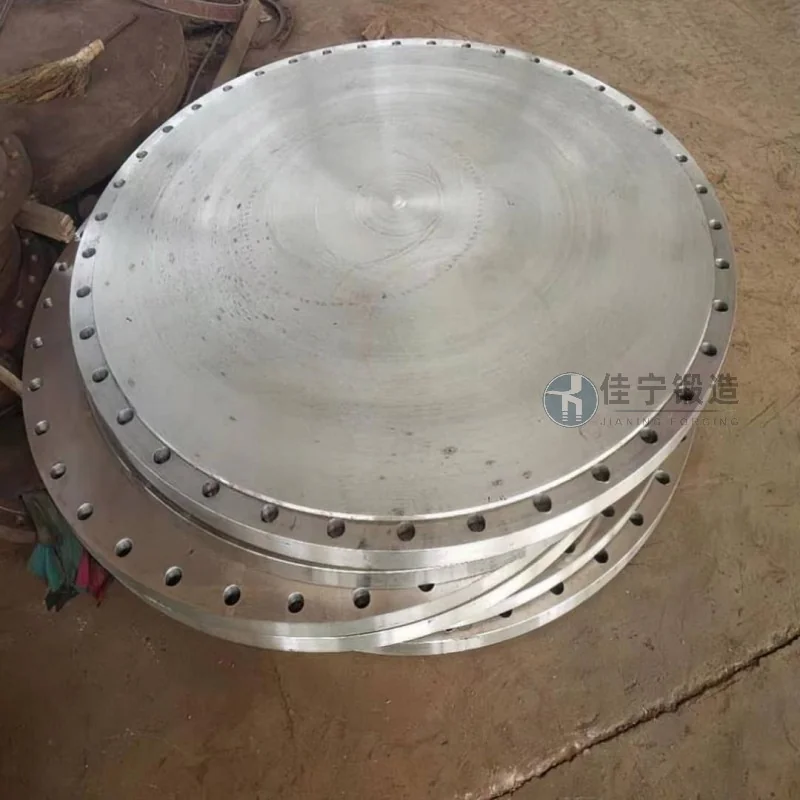
Longnan, Gansu တွင် တည်ရှိသော ဆောက်လုပ်ရေးစက်ရုံတစ်ခုသည် အဓိကအားဖြင့် လိုဒါများ၊ ဘူလ်ဒိုဇာများနှင့် အခြားပစ္စည်းများကို ထုတ်လုပ်ပြီး၊ ၎င်းတို့၏ အဓိက လမ်းညွှန်စနစ်များနှင့် ချိတ်ဆက်ပစ္စည်းများသည် disc forgings လိုအပ်သည်။ စက်ရုံသည် မူလတွင် ရိုးရာ open-die ဖော်ဂျင်းလုပ်ငန်းစဉ်ကို အသုံးပြုခဲ့ပြီး၊ စက်မှုလုပ်ငန်းခွင့်ပြုချက်များနှင့် ပစ္စည်းအသုံးပြုမှုနှုန်း ၆၀% အောက်သို့ ရောက်ရှိခဲ့ပြီး၊ အစုအဝေးအလိုက် အတိုင်းအတာပြောင်းလဲမှုများ ဖြစ်ပေါ်ကာ စုပေါင်းပြုပြင်မှုများ ထပ်တလဲလဲ ဖြစ်ပေါ်ကာ ထုတ်လုပ်မှု စက်ဝိုင်းများကို ပြင်းပြင်းထန်ထန် ထိခိုက်စေခဲ့သည်။ Jianing Forging ပါဝင်လာပြီးနောက်၊ သူတို့သည် fine die forging နည်းပညာကို အသုံးပြုကာ ပစ္စည်းအသုံးပြုမှုကို ၈၂% ကျော်အထိ တိုးမြှင့်နိုင်ခဲ့သလို၊ ထုတ်ကုန်အရွယ်အစားတစ်သမတ်တည်းဖြစ်စေရန်လည်း အထောက်အကူပြုခဲ့သည်။
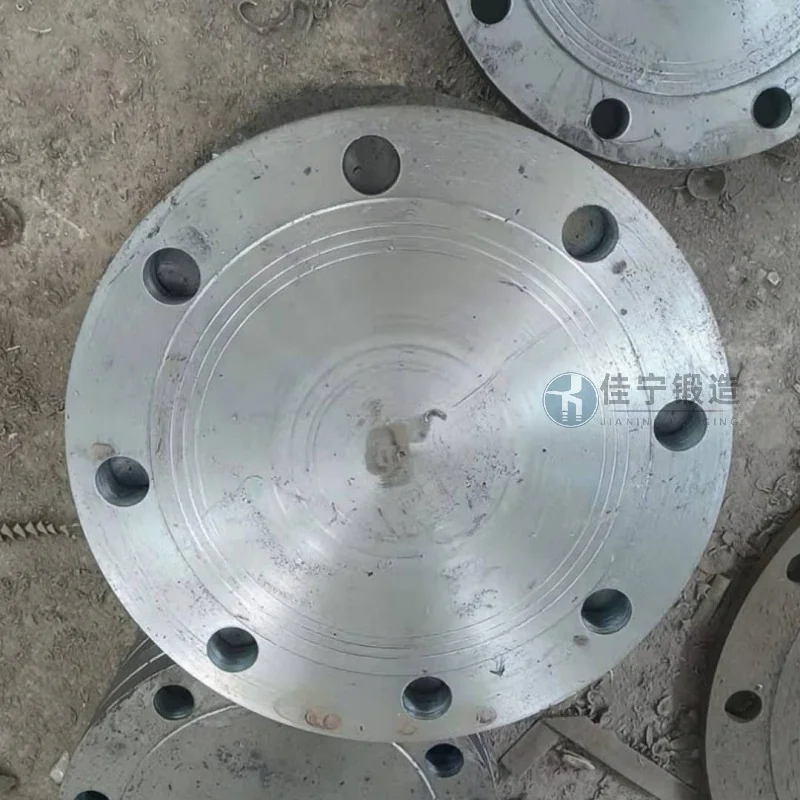
ဤဖောက်သည်ကြုံတွေ့ရသော အဓိကအခက်အခဲများမှာ - ၁။ ဖော်ဂျင်း၏ အပြင်ဘက်ဆီလင်ဒါနှင့် အတွင်းအပေါက်တွင် coaxiality ကွာခြားမှု 0.5mm ကျော်ခြင်းကြောင့် နောက်ထပ်လှည့်ခြင်းလုပ်ငန်းစဉ်များတွင် အမှိုက်အတိုးနှုန်းမြင့်မားခြင်း၊ ၂။ သံမဏိ ၄၅ လုံးသာ တစ်မျိုးတည်းသော ပစ္စည်းအဖြစ် အသုံးပြုခြင်း၊ အချို့သော အလုပ်လုပ်သည့် အခြေအနေများတွင် ခိုင်မာမှု မလုံလောက်ခြင်းကြောင့် အစောပိုင်း ပင်ပန်းမှု ပျက်စီးမှု ဖြစ်နိုင်ခြေ ပိုမိုမြင့်မားသည်။ ၃။ ဖော်ဂျ်ပြီးနောက် အပူကုသမှုလုပ်ငန်းစဉ်များ မတည်ငြိမ်ခြင်းကြောင့် ခိုင်ခံ့မှု မညီမျှခြင်းနှင့် နောက်ထပ် လုပ်ငန်းစဉ်များတွင် ကိရိယာများ ပျက်စီးမှု မြန်ဆန်ခြင်း; ၄။ မူလပေးသွင်းသူ၏ ပို့ဆောင်မှုကာလသည် ၄၅ ရက်အထိ ကြာမြင့်ခဲ့ပြီး၊ စက်ရုံ၏ "သေးငယ်သောအစုများနှင့် မျိုးစုံ" အတွက် ထုတ်လုပ်မှုဇယားလိုအပ်ချက်များကို ဖြည့်ဆည်းရန် ခက်ခဲသည်။
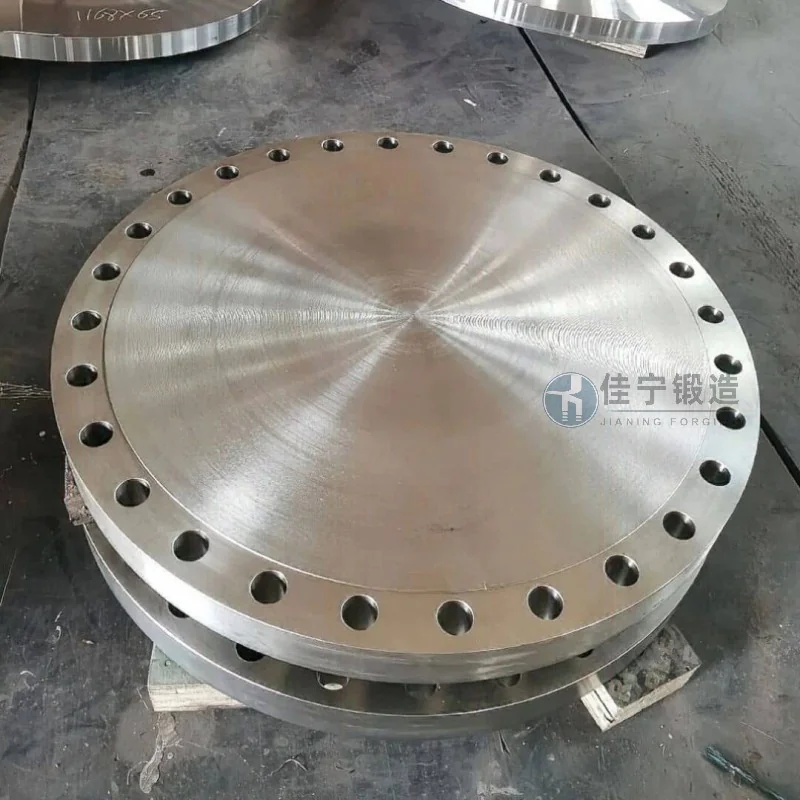
ဤပြဿနာများကို ဖြေရှင်းရန် Jianing Forging သည် အောက်ပါဖြေရှင်းချက်များကို ပေးဆောင်သည်။ ပထမဦးဆုံး၊ CNC အပူဖိုအပူချိန်ထိန်းချုပ်မှုစနစ်နှင့် ပေါင်းစပ်၍ မျိုးစုံ ဦးတည်နိုင်သော die forging ပစ္စည်းများကို အသုံးပြုခြင်းဖြင့် disc forging များ၏ coaxiality ကို 0.2mm အတွင်း ထိန်းချုပ်နိုင်ပြီး၊ စက်မှုလုပ်ငန်းခွင့်ကို လျော့နည်းစေသည်။ ဒုတိယ၊ အလုပ်လုပ်မှုအခြေအနေများကွဲပြားမှုအပေါ် မူတည်၍ သင့်တော်သော သံမဏိအဆင့်များ (ဥပမာ 40Cr, 35CrMo) ကို အကြံပြုပြီး၊ post-forging normalization + tempering လုပ်ငန်းစဉ်ကို HRC 22~28 ၏ ခိုင်မာမှုတူညီမှုရရှိစေရန် အကောင်းဆုံးဖြစ်သည်။တတိယ၊ အတိုချုပ်လုပ်ငန်းစဉ်ထုတ်လုပ်မှုစနစ်ကို တည်ဆောက်ရန်၊ ဖောက်သည်များ၏ ထုတ်လုပ်မှု အချိန်ဇယားလိုအပ်ချက်များနှင့် ကိုက်ညီစေရန် တစ်ကြိမ်တည်း ပို့ဆောင်မှု လည်ပတ်မှုကို ၂၀ ရက်အောက်သို့ လျှော့ချနိုင်သည်။ ထို့အပြင် ကွန်ပျူတာသရုပ်ပြမှုသည် အလွတ်ပုံစံများကို အကောင်းဆုံးဖြစ်အောင် ပြုလုပ်ပေးပြီး၊ ကုန်ကြမ်းအသုံးပြုမှုကို ၈၀%~၈၅% အထိ တည်ငြိမ်စေပြီး၊ ဖောက်သည်များအတွက် စုစုပေါင်းထုတ်လုပ်မှုကုန်ကျစရိတ်ကို လျှော့ချပေးသည်။
