Shanxi Jianing Forging បានប្រមូលករណីពិតនៃច្រវាក់ flange ថាមពលខ្យល់, ច្រវាក់ច្រវ៉ាក់, ច្រវាក់ប៊ែរ, ច្រវាក់រុញ និងច្រវាក់ចុះចតផ្សេងទៀត ជាមួយផលិតផលចាក់ដែកបញ្ចប់សម្រាប់ដែកកាបូន, ដែកអ៊ីណុក និងច្រវាក់សមាសធាតុ ដែលផ្តល់យោងសម្រាប់ការជ្រើសរើសផលិតផល និងដំណោះស្រាយមិនស្តង់ដារ។
ក្នុងការសាងសង់កប៉ាល់ ការចាក់ដែកជាច្រវាក់ ជាផ្នែកសំខាន់នៃរចនាសម្ព័ន្ធ មានឥទ្ធិពលផ្ទាល់លើភាពទុកចិត្ត និងអាយុកាលសេវាកម្មនៃការតភ្ជាប់ខ្នងកប៉ាល់។ ថ្មីៗនេះ រោងចក្រផ្នែកនាវាមួយនៅ Xi'an, Shaanxi បានកំណត់លក្ខណៈបច្ចេកទេសខ្ពស់ និងតម្រូវការដឹកជញ្ជូនសម្រាប់ការចាក់ច្រវាក់ ខណៈពេលកំពុងជំរុញគម្រោងផ្នែកនាវាប្រភេទថ្មីមួយ។ ជាអ្នកផ្គត់ផ្គង់ការចាក់ដែកត្រឹមត្រូវរយៈពេលវែង Caring Forging បានផ្តល់ដំណោះស្រាយដែលមានគោលដៅច្បាស់លាស់សម្រាប់គម្រោងនេះ។
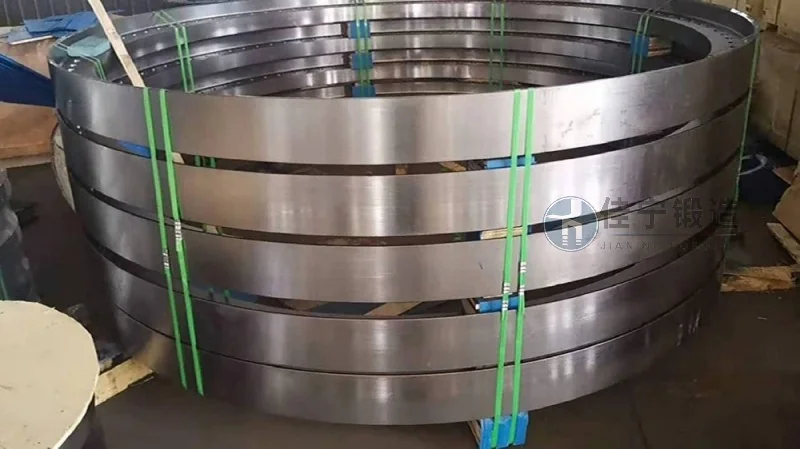
រោងចក្រផលិតផ្នែកនាវាមួយបានអនុវត្តការបញ្ជាទិញគាំទ្រជាច្រើនសម្រាប់នាវាធំៗដែលធ្វើដំណើរតាមសមុទ្រ ហើយត្រូវទិញបច្ចេកទេសផ្សេងៗនៃដែកចាក់រង្វង់សម្រាប់ភ្ជាប់ខ្នងនាវា និងរចនាសម្ព័ន្ធគាំទ្រ។ អ្នកផ្គត់ផ្គង់ដើមរបស់រោងចក្រមិនអាចបំពេញស្តង់ដាររចនាថ្មីៗទាក់ទងនឹងភាពត្រឹមត្រូវ ស្ថិរភាពបាច់ និងលក្ខណៈគ្រឿងម៉ាស៊ីនសម្ភារៈបានទេ ដូច្នេះពួកគេបានស្វែងរកការសហការជាមួយក្រុមហ៊ុនផលិតដែកចាក់ដែលមានសមត្ថភាពដំណើរការល្អ។ បន្ទាប់ពីយល់ដឹងពីផ្ទៃខាងក្រោយគម្រោង Jianing Forging បានរៀបចំក្រុមបច្ចេកទេសមួយយ៉ាងរហ័ស ដើម្បីសម្របសម្រួល និងអភិវឌ្ឍផែនការដំណើរការពេញលេញចាប់ពីការជ្រើសរើសសម្ភារៈរហូតដល់ការព្យាបាលកំដៅបន្ទាប់ពីការចាក់ដែក។
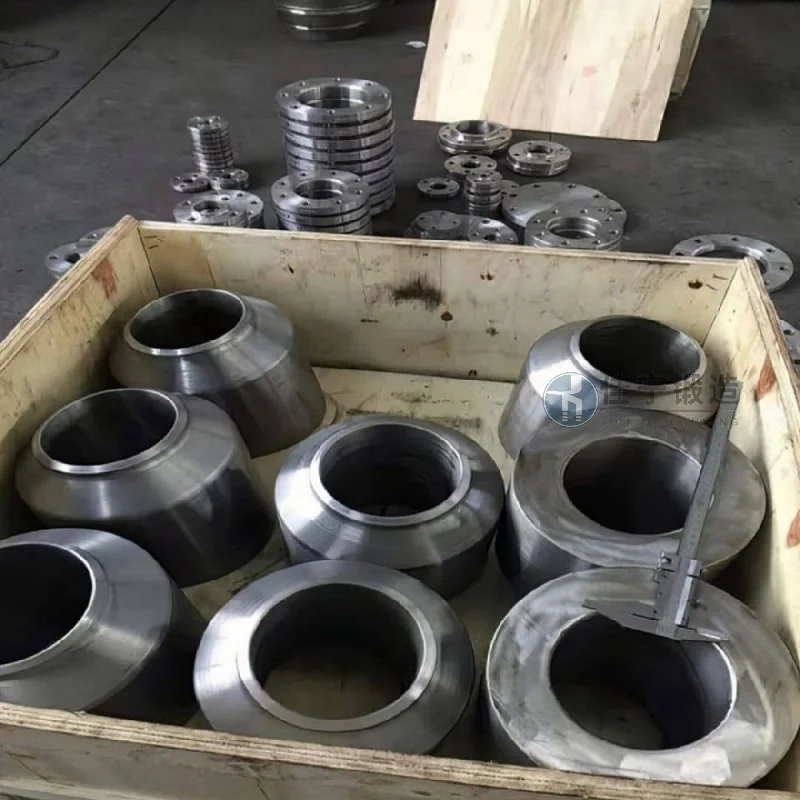
អតិថិជននេះបានប្រឈមមុខនឹងបញ្ហាសំខាន់បីយ៉ាងនៅពេលទិញដែកចាក់ដែកច្រវាក់៖ ១. ការអត់ធ្មត់តឹងរឹងសម្រាប់អង្កត់ផ្ចិតខាងក្នុង និងខាងក្រៅនៃដែកចាក់ដែក ដែលធ្វើឲ្យពិបាកក្នុងការត្រួតពិនិត្យការបំរែបំរួលក្នុងដំណើរការចាក់ដែកបើកដែកបែបបុរាណ ដែលបណ្តាលឲ្យមានការអនុញ្ញាតម៉ាស៊ីនកិនលើសសម្រាប់ដំណើរការបន្ទាប់; ទីពីរ បរិស្ថានសមុទ្រដាក់តម្រូវការខ្ពស់លើភាពរឹងមាំនៃការចាក់ដែកនៅសីតុណ្ហភាពទាប។ ដែកកាបូនធម្មតាមិនអាចបំពេញស្តង់ដារបានទេ ហើយត្រូវការប្រើសម្ភារៈចាក់ដែកដែលមានសារធាតុផ្សំតូចៗ; ទីបី វដ្តដឹកជញ្ជូនសរុបត្រូវបានបង្រួមក្នុងរយៈពេល ៤៥ ថ្ងៃ ខណៈដែលការចាក់ដែកបែបប្រពៃណីភាគច្រើនចំណាយពេលលើស ៦០ ថ្ងៃចាប់ពីការរៀបចំគំរូរហូតដល់ការត្រួតពិនិត្យផលិតផលចុងក្រោយ។ បើបញ្ហាទាំងនេះមិនត្រូវបានដោះស្រាយ វានឹងប៉ះពាល់ដោយផ្ទាល់ដល់ប្រសិទ្ធភាពប្រមូលផ្តុំផ្នែកនាវារបស់អតិថិជន និងកាលវិភាគវិញ្ញាបនបត្រផលិតផលចុងក្រោយ។
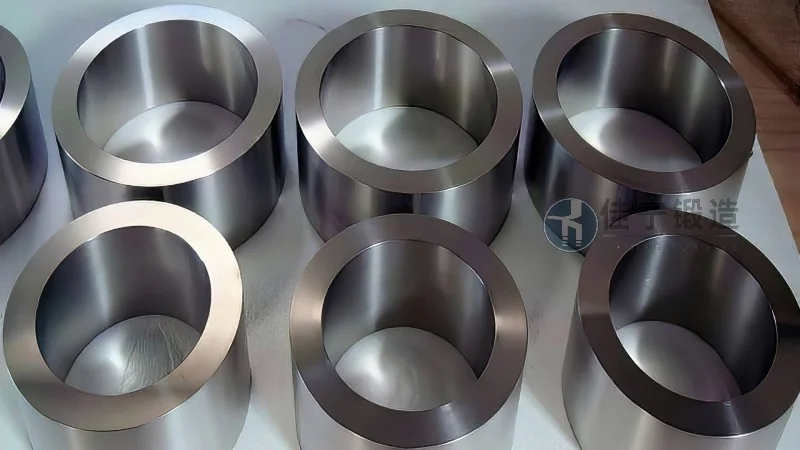
ដើម្បីដោះស្រាយចំណុចឈឺចាប់ទាំងនេះ Jianing Forging បានប្រើប្រាស់ជំនាញរបស់ខ្លួនក្នុងវិស័យ ring forging ដើម្បីបញ្ចេញដំណោះស្រាយដូចខាងក្រោម៖ ប្រើម៉ាស៊ីនកាត់ CNC ring milling រួមជាមួយដំណើរការបង្កើតមុន ដើម្បីគ្រប់គ្រងការប្រែប្រួលវិមាត្រផ្ទៃក្នុង និងខាងក្រៅក្នុងភាពត្រឹមត្រូវនៃឧបករណ៍ ដោយកាត់បន្ថយការអនុញ្ញាតម៉ាស៊ីនបន្ទាប់។ សម្រាប់សម្ភារៈ បានជ្រើសរើសប្រភេទដែកកាបូនទាបដែលមានសមាមាត្រម៉ាយក្រូអាលុយមីញ៉ូមដែលបានបង្កើត។ តាមរយៈការចាក់ដែកដោយគ្រប់គ្រងសីតុណ្ហភាព និងការព្យាបាលកំដៅធម្មតា ភាពរឹងមាំនៃការប៉ះរបស់ដែកចាក់ដែកនឹងឈានដល់តម្លៃរចនានៅ -20°C យ៉ាងស្ថិតស្ថេរ។ នៅពេលដដែល ដោយភ្ជាប់កាលវិភាគផលិតកម្មស្របគ្នាជាមួយដំណើរការកំដៅ និងកំដៅ វដ្តដឹកជញ្ជូនត្រូវបានកាត់បន្ថយទៅ ៤២ ថ្ងៃ ហើយការត្រួតពិនិត្យអ៊ុលត្រាសោនបន្ថែមត្រូវបានបន្ថែមដើម្បីគាំទ្រគុណភាពខាងក្នុង។ ការចាក់ចិញ្ចៀនចុងក្រោយដែលបានដឹកជញ្ជូនបានឆ្លងកាត់ការត្រួតពិនិត្យឡើងវិញពីរោងចក្ររបស់អតិថិជនដោយជោគជ័យ ហើយការធ្វើតេស្តមេកានិចទាំងអស់សម្រាប់ចំណុចសំបកសាកល្បងបន្ទាប់ពីការប្រមូលផ្តុំបានបំពេញលក្ខណៈបច្ចេកទេស។

