La Forgiatura Shanxi Jianing può processare forgiamenti a conchio di vasi a pressione di grande diametro realizzati in acciaio al carbonio, acciaio inossidabile e acciaio legato. La stazione dispone di numerosi casi reali di forgiatura a cilindri, dimostrando pienamente le capacità di forgiatura dei cilindri di grandi dimensioni e i risultati resistenti alla corrosione dei prodotti finiti.
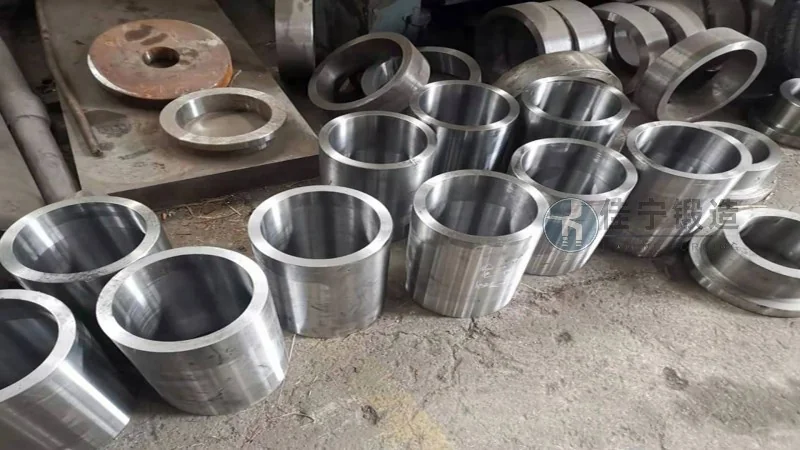
Questo caso si concentra sul progetto di forgiatura dei cilindri in una fabbrica di macchinari minerari a Pingdingshan, Henan. Questa fabbrica di macchinari è da tempo impegnata nella produzione di attrezzature minerarie e ha requisiti rigorosi per l'affidabilità, la stabilità dimensionale e la durata operativa delle forgiature a botte. Con una tecnologia di forgiatura matura e capacità di lavorazione fine, Jianing Forging fornisce forgiamenti a cilindro in grandi quantità che rispettano le specifiche tecniche, supportando efficacemente il funzionamento efficiente delle apparecchiature meccaniche principali.
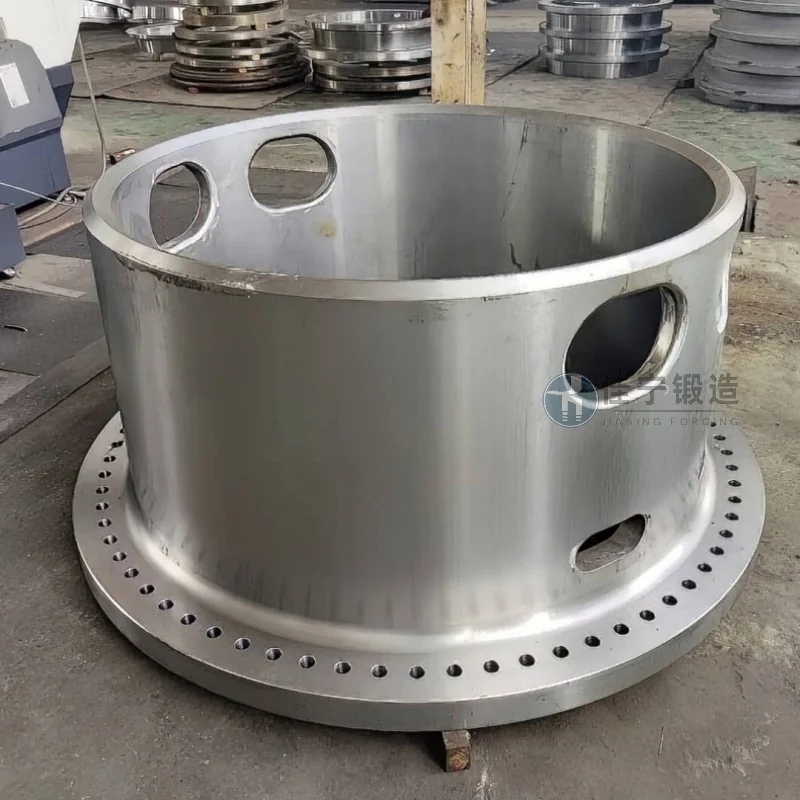
Nella produzione effettiva, la fabbrica di macchinari minerari affronta le seguenti sfide importanti: Primo, le forgiature a botti sono soggette a difetti interni in condizioni di impatto di carico elevato, che portano a guasti precoci; In secondo luogo, il margine di lavorazione per la forgiatura dei blank è troppo elevato, con conseguente lunghezza e un grave spreco di materiale; In terzo luogo, più fornitori hanno cicli di consegna instabili, che influenzano il progresso dell'assemblaggio dell'intera macchina; In quarto luogo, le proprietà meccaniche delle forgiature variano significativamente tra i lotti, il che non può aiutare a garantire la coerenza delle apparecchiature. Questi punti critici aumentano direttamente i costi di gestione della qualità e i rischi di programmazione della produzione per i clienti.
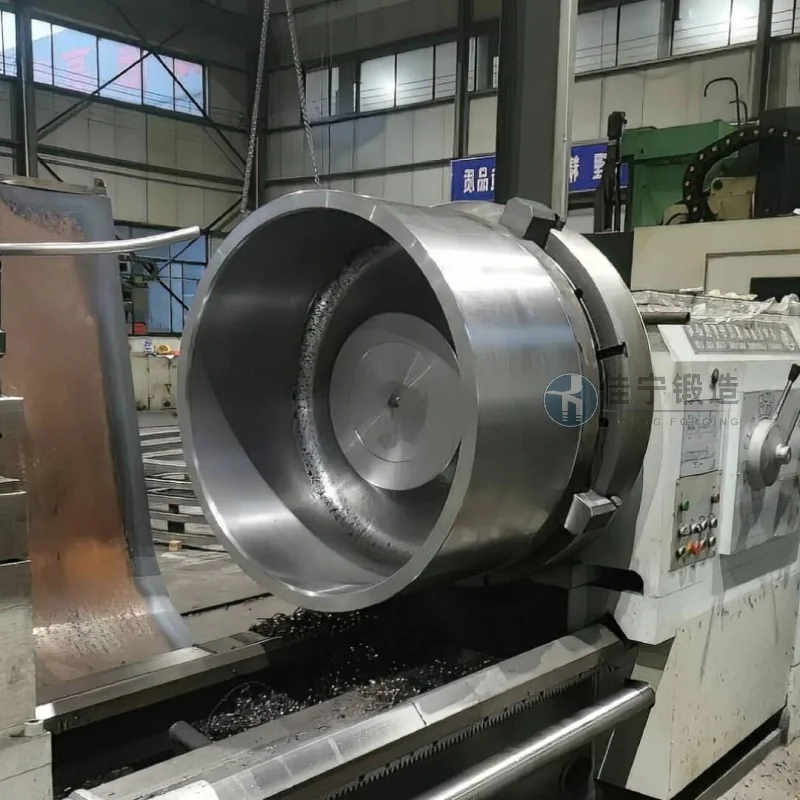
Per affrontare questi punti critici, la forgiatura Jianing offre una soluzione sistematica: innanzitutto, utilizzando lingotti in acciaio legato di alta qualità combinati con processi di forgiatura multidirezionali, rompono efficacemente la struttura della fusione, eliminano la flessibilità interna e migliorano la densità e l'isotropia delle forgiature. In secondo luogo, la simulazione agli elementi finiti ottimizza le dimensioni della billetta di forgiatura, mantenendo le margini di lavorazione entro un intervallo ragionevole e riducendo la perdita di materiale di circa il 12%. Inoltre, stabilire un rigoroso processo di controllo dei parametri di trattamento termico aiuta a mantenere la deviazione della durezza, della resistenza alla trazione e della resistenza allo sterzo di ciascun cilindro entro gli standard del settore. Infine, la programmazione della produzione è stata ottimizzata e è stato istituito un meccanismo dedicato al cambio dell'inventario, riducendo i tempi di consegna di routine di 15 giorni per supportare le esigenze produttive continue dei clienti. Dopo molteplici lotti di validazione della fornitura, il tasso di passaggio al primo passaggio di questa forgiatura di cilindri sulla linea di assemblaggio del cliente superava il 98%, con una significativa riduzione del tasso di guasti delle apparecchiature, ottenendo il pieno riconoscimento da parte del cliente.

