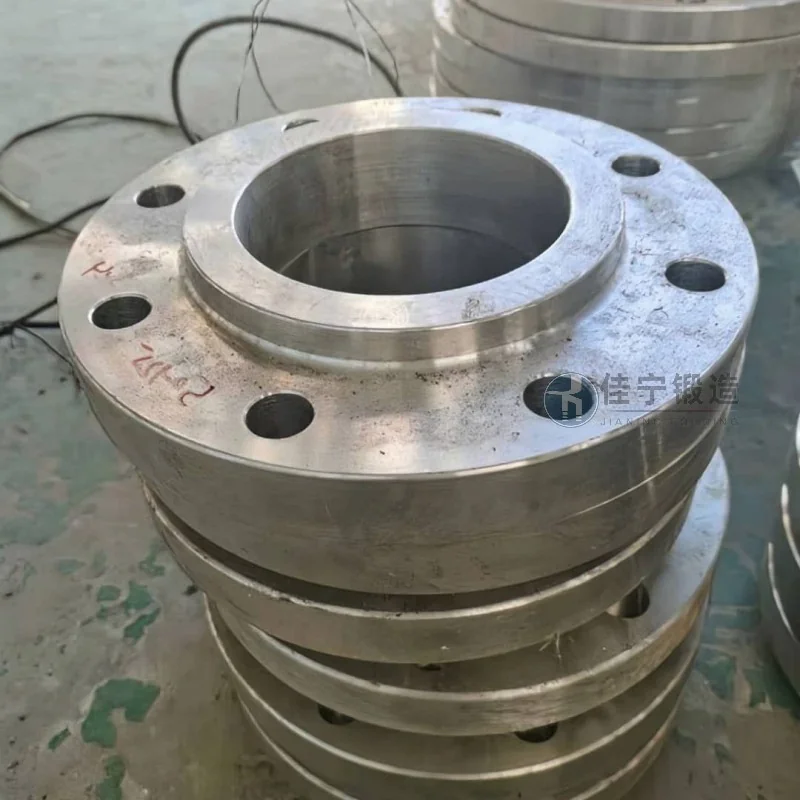
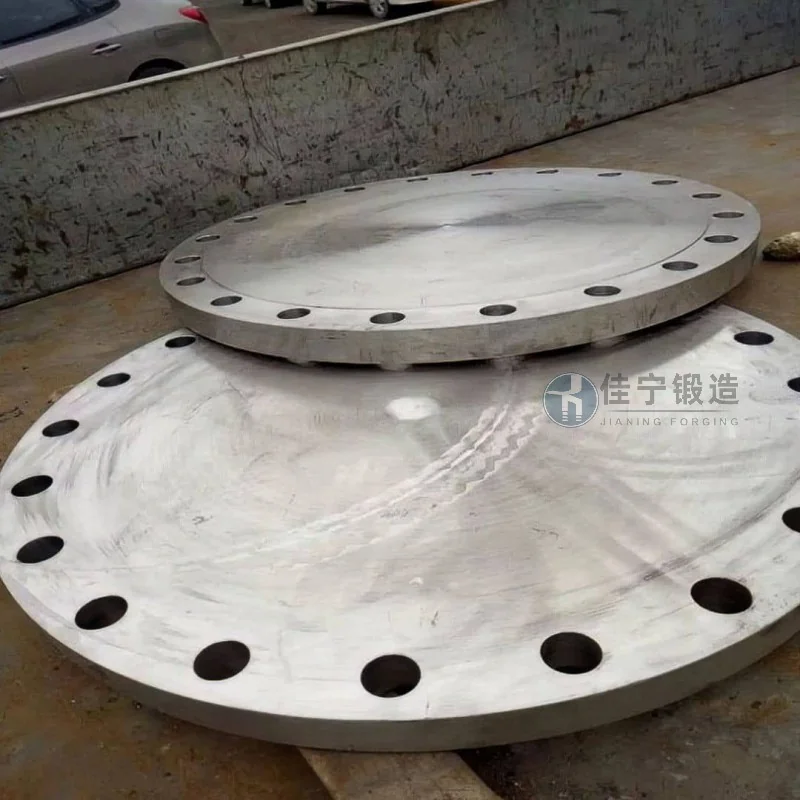
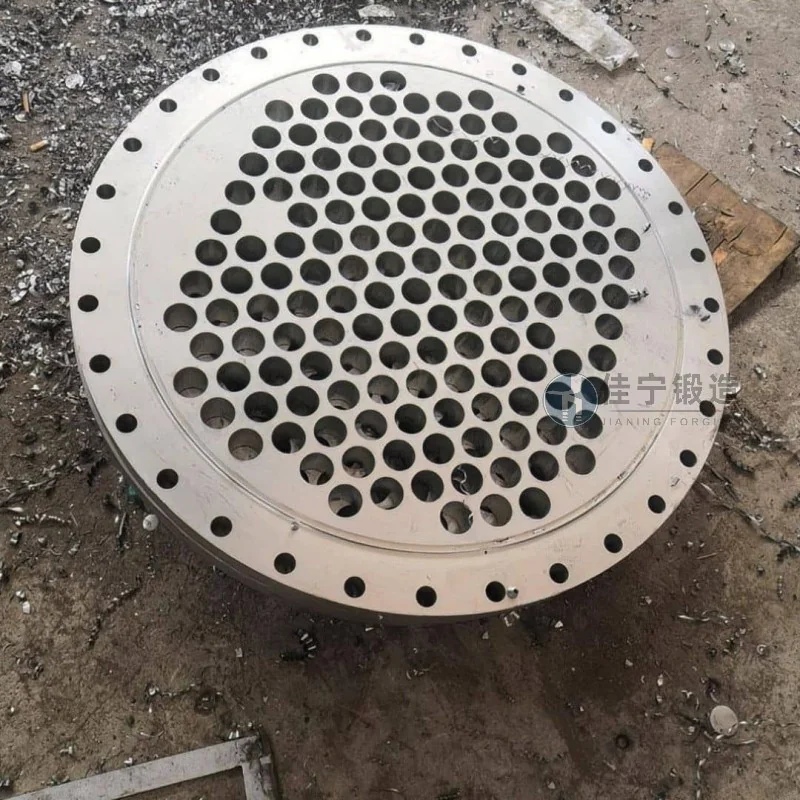
חישול Shanxi Jianing כולל מארזים הנדסיים אמיתיים של לוחות צינורות, פלנגים ומגוון חישולי דיסקים עגולים. המוצרים המוגמרים של פלדת פחמן ודיסקים מנירוסטה מצולמים בבירור, המשקפים ישירות את דיוק העיבוד של החישולים ואת יעילות התאמת הצינורות.
יצרן חלקים הידראוליים בפנגשיאן, שנגחאי, מתמודד זמן רב עם לחצים כפולים של יעילות ואיכות בעיבוד חישולי מחבת. חישולי הדיסק שמיוצרות על ידי חברה זו משמשים בעיקר לרכיבים מרכזיים במערכות הידראוליות, עם דרישות גבוהות לצפיפות חומרים, דיוק ממדי ושלמות פני השטח. התהליך המקורי השתמש בחישול פתוח מסורתי, שלא רק שהיה לו מחזורי ייצור ארוכים אלא גם עם תנודות גדולות בתפוקה המוגמרת, מה שהקשה על מענה לביקוש הגובר להזמנות.
החברה התמודדה בעיקר עם שלוש בעיות במהלך ייצור חישולי פאן: ראשית, שיעור ניצול חומרים נמוך, עם מרווחי בור גדולים בתהליכים מסורתיים, מה שגרם לעלויות גבוהות מתמשכות; שנית, אחידות פנימית לא מספקת, כאשר חלק מהחישולים חושפים סדקים מיקרוסקופיים או פגמים רופפים במהלך עיבוד מאוחר יותר, המשפיעים על חיי השירות של המוצר; שלישית, עקביות ממדית ירודה במהלך ייצור המוני, עם סטיות קוטר חיצוני ועובי בין אצולות שונות שעולות על טווחי הסבילות, מה שגרם להתאמות תכופות בעיבוד הבא. נקודות הכאב הללו מגבילות ישירות את שיפורי הקיבולת של החברות ואת שביעות רצון הלקוחות.
כדי להתמודד עם בעיות אלו, Jianing Forging התאמת אישית פתרון ייעודי לחישול דיסקים עבור החברה. על ידי אופטימיזציה של עיצוב חלל התבנית ופרמטרי תהליך החישול, הושגה עיצוב כמעט נטו, מה שמפחית בזבוז חומרים. במקביל, טכנולוגיית חישול תבניות רב-כיוונית משמשת לפיזור סביר של קווי זרימת מתכת לאורך קווי המתאר של החלקים, ובכך לשפר את הצפיפות המיקרו-מבנית הפנימית ואת התכונות המכאניות של החישול. מבחינת שליטה במימדית, בעזרת תבניות עדינות ומערכת בקרת טמפרטורה יציבה, סבילות הקוטר החיצוני נשמרת בטווח של ±0.3 מ"מ וסבילות העובי בטווח של ±0.15 מ"מ, מה שתומך בעקביות באצוות. בנוסף, על ידי קיצור מספר מחזורי החימום ותהליך החישול, מחזור הייצור של חלק יחיד מצטמצם בכ-30% בהשוואה לשיטות המסורתיות, מה שמוביל לשיפור ביעילות הכוללת. הפתרון הזה יושם בקבוצות בחברה, עם תפוקה יציבה ברמה גבוהה, והמשוב מהלקוחות היה חיובי.

