Ang Shanxi Jianing Forging ay nakalikom ng mga totoong kaso ng wind power flange rings, ring gears, bearing rings, roller rings, at iba pang ring landings, kasama ang kumpletong hanay ng mga tapos na produktong forging para sa carbon steel, stainless steel, at alloy rings, na nagbibigay ng sanggunian para sa pagpili ng produkto at mga hindi karaniwang solusyon.
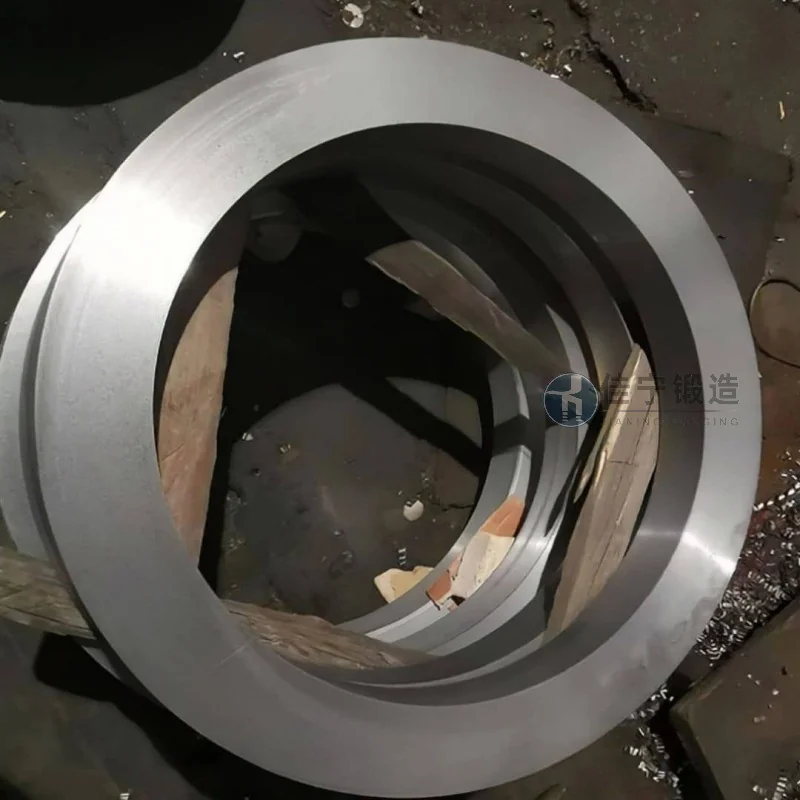
Isang pabrika ng mekanikal na bahagi sa Wenzhou, Zhejiang, na pangunahing nakatuon sa produksyon at pagproseso ng iba't ibang mekanikal na bahagi. Sa panahon ng mass production ng ring forgings, matagal na itong nahaharap sa mga isyu tulad ng malalaking paglihis sa sukat ng produkto, mababang paggamit ng materyales, at hindi matatag na mga siklo ng paghahatid. Matapos subukan ang iba't ibang pagbabago sa proseso, hindi pa rin natutugunan ng pabrika ang mga pamantayan ng kalidad ng customer, kaya't naghanap ito ng kooperasyon sa mga supplier na may mature na kakayahan sa forging processing.
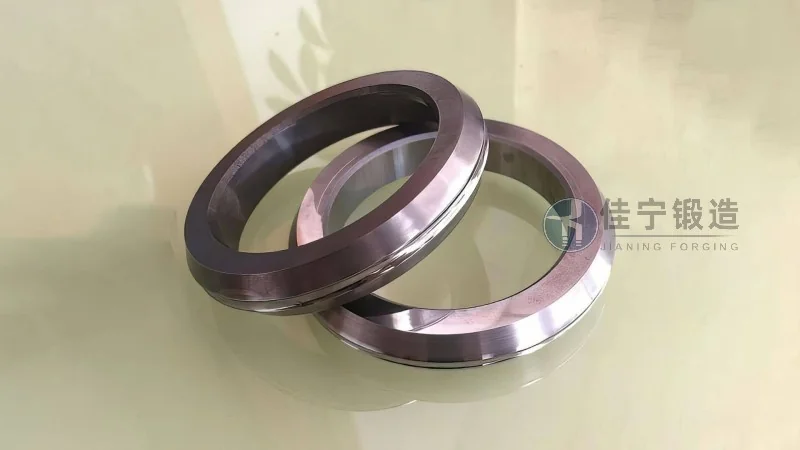
Naranasan ng pabrika ang mga sumusunod na pangunahing hamon sa paggawa ng ring forging: 1. Ang paglihis ng konsentrisidad ng panloob at panlabas na diameter ng mga naprosesong ring-shaped na bahagi ay lumampas sa mga draw tolerances, na nagresulta sa hindi pantay na machining allowances at patuloy na mataas na rate ng mga depekto; Pangalawa, ang porsyento ng paggamit ng materyales sa tradisyunal na forging process ay nasa 65% lamang, na nagdudulot ng malaking basura sa pagputol kada batch, na malaki ang itinaas sa gastos sa produksyon; Pangatlo, dahil sa kakulangan ng sistematikong kontrol sa heat treatment, hindi sapat ang panloob na pagkakapare-pareho ng mga forging, at ang ilang tapos na produkto ay nahaharap sa panganib ng maagang pagkasira sa susunod na paggamit; Pang-apat, ang oras ng paghahatid ng supplier ay malaki ang pagbabago, na madalas nakakaapekto sa progreso ng pag-assemble ng mga kumpletong makina ng pabrika.
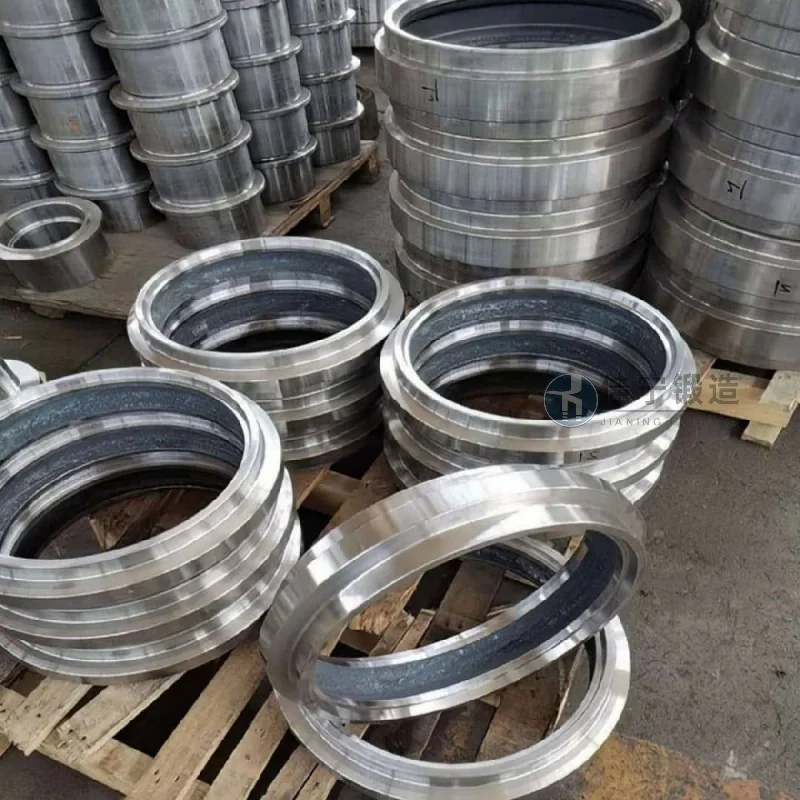
Upang matugunan ang mga problemang ito, nagbigay ang Jianing Forging sa pabrika ng mekanikal na bahagi ng isang customized na solusyon sa ring forging: sa pamamagitan ng pag-optimize ng disenyo ng hulma at mga ratio ng forging, ang coaxiality ng panloob at panlabas na diameter ng mga bahagi ng singsing ay nakontrol sa loob ng 0.3mm, na nagpapababa ng mga kasunod na pahintulot sa pag-machin; Sa pamamagitan ng paggamit ng near-net forming process, tumaas ang paggamit ng materyales sa mahigit 82%, kaya nabawasan ang pagkawala ng hilaw na materyales; Ang pagpapakilala ng kontroladong linya ng heat treatment sa atmospera ay tumutulong upang pinuhin ang mga forging at pantay na mikrostruktura, na pinananatili ang pagkakaiba-iba ng tigas sa loob ng ±3 HRC; Kasabay nito, nagtatag kami ng isang full-process traceability system mula sa pagpasok ng hilaw na materyales hanggang sa pagpapadala ng tapos na produkto, na nangangako ng mga error sa paghahatid na hindi hihigit sa 2 araw upang suportahan ang tuloy-tuloy na produksyon ng customer.

