Společnost Shanxi Jianing Forging shromáždila skutečné případy větrných přírubových kroužků, ozubených kol, ložiskových kroužků, válečkových kroužků a dalších příchytných míst, včetně kompletní řady hotových kovacích výrobků pro uhlíkovou ocel, nerezovou ocel a slitinové kroužky, které poskytují referenci pro výběr produktů a nestandardní řešení.
Továrna na lodní díly v Dalianu v provincii Liaoning stanovila extrémně vysoké požadavky na přesnost rozměrů, mechanické vlastnosti a stabilitu šarže kroužkových výkovek při výrobě klíčového námořního vybavení. Společnost dlouhodobě čelí problémům dlouhých zpracovatelských cyklů a vysoké míry šrotu u tradičních kovacích děl, a naléhavě potřebuje spolehlivější řešení pro dodávky prstencového kování.
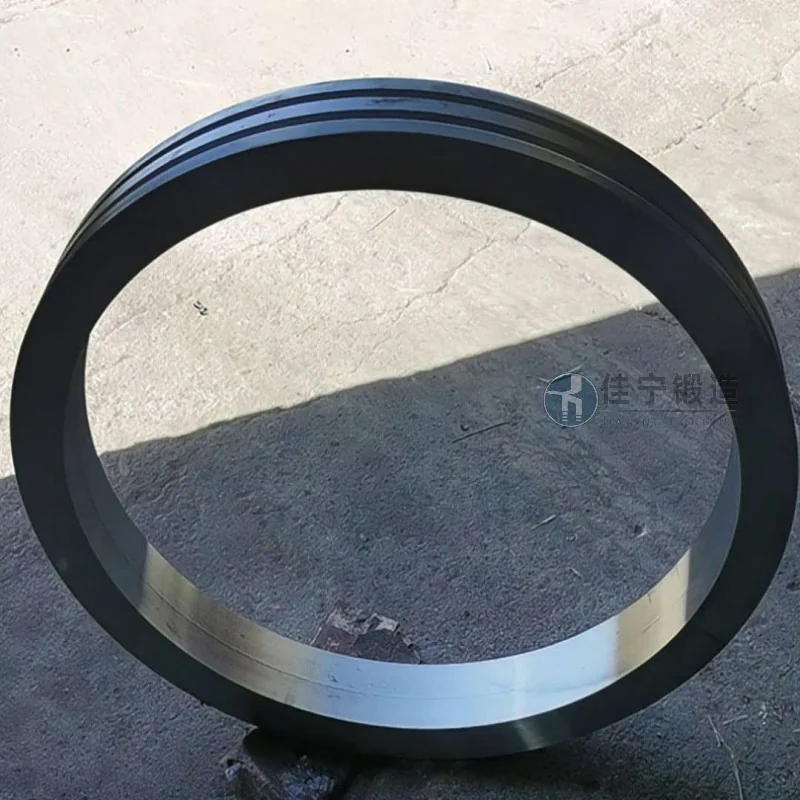
Zákazníci se setkávají s následujícími obtížemi při skutečné výrobě:
1. Velká koaxiální odchylka mezi vnitřním a vnějším průměrem prstencových výkovů vede k nedostatečnému obrábění pro následné zpracování;
2. Nerovnoměrná vnitřní mikrostruktura kování, s mikrotrhlinami v některých dávkách;
3. Distribuční cykly jsou omezeny víceprocesním outsourcingem, což ztěžuje načasování napjatých lodních projektů;
4. Vysoké náklady na kontrolu kvality v modelu více dodavatelů, s významnými rozdíly ve výkonu mezi šaržemi.
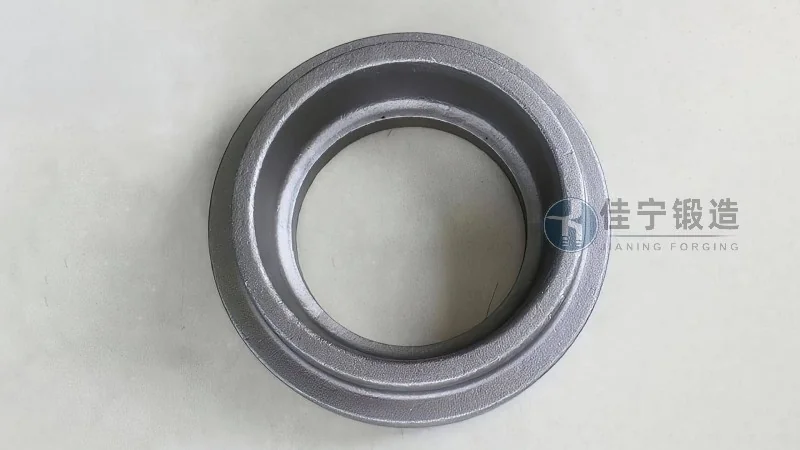
Jianing Forging řeší tyto problémy poskytováním individuálních celkových řešení pro kování prstenců:
1. Používá technologii jemných brusných kroužků a víceprůchodové kování řízené teplotou, což pomáhá udržet koaxialitu vnitřních i vnějších průměrů v rámci 0,5 mm;
2. Prostřednictvím celoprocesní metalografické inspekce a ultrazvukové detekce vad jsou vnitřní vady odstraněny, což pomáhá zhušťovat výkovky;
3. Spoléháme se na vlastní tepelnou úpravnu a CNC obráběcí centrum, dosahujeme jednorázového doručení od surovin k hotovým výrobkům, čímž zkracujeme cyklus přibližně o 30 %;
4. Zřídit systém sledovatelnosti v dávkách, přičemž každé kování je doprovázeno kompletní materiálovou zprávou a záznamy o rozměrové inspekci.
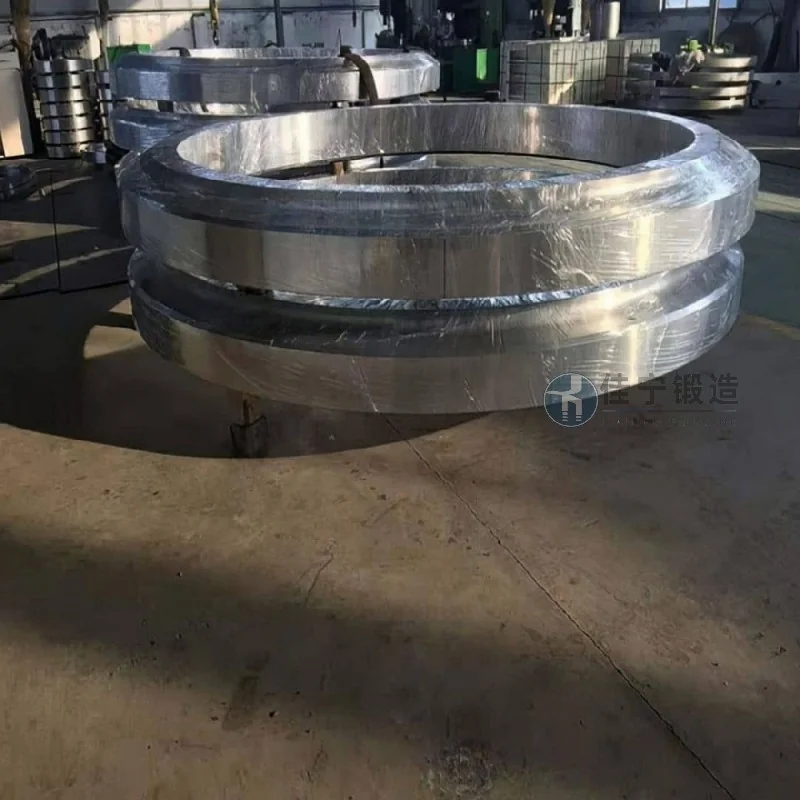
Po zavedení kovacích kroužkových výkovin Jianing vzrostla úspěšnost prvního průchodu v továrně na lodní díly na více než 98 % a následná míra obráběcího šrotu klesla asi o 70 %, což efektivně podpořilo celkový průběh dodávek projektu. Obě strany navázaly dlouhodobé a stabilní dodavatelské partnerství a tento případ se stal typickým referenčním příkladem pro domácí substituci lodních výkov.

