يمكن لصناعة شانشي جيانينغ معالجة أشكال تشكيل أغطية ضغط كبيرة القطر المصنوعة من الفولاذ الكربوني، والفولاذ المقاوم للصدأ، والسبائك الفولاذية. تمتلك المحطة ثروة من حالات تشكيل الأسطوانات الواقعية، مما يثبت تماما قدرات التشكيل للأسطوانات الكبيرة ونتائج المنتجات النهائية مقاومة للتآكل الآن.
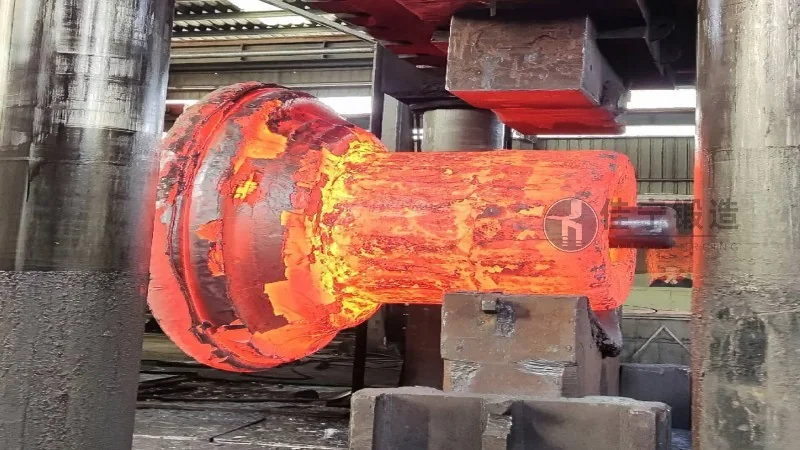
وضع مصنع معدات طاقة الرياح في تشانغجياكو، خبي، متطلبات تقنية صارمة لتشكيل الأنابيب في تصنيع المكونات الرئيسية لتوربينات الرياح الكبيرة. تعد هذه المحطة موردا هاما لمعدات طاقة الرياح في المنطقة. تعمل صخرة الهيكل كعناصر حاملة للحموم الأساسية تربط المحور بالبرج، مما يؤثر بشكل مباشر على سلامة التشغيل وعمر الخدمة للتوربين بأكمله. في هذا التعاون، استفادت كاريان فورجينغ من فهمها العميق لمعايير عمليات صناعة طاقة الرياح، وقدمت حلا مناسبا لتشكيل الأنابيب للمشروع.

ركزت النقاط الرئيسية التي واجهها العملاء على ثلاثة جوانب: أولا، كانت مصقول الأسطوانات بحاجة لتلبية مقاومة الإجهاد والصدمات العالية للتكيف مع ظروف الرياح المعقدة ودرجات الحرارة المنخفضة في منطقة تشانغجياكو؛ ثانيا، متطلبات الدقة البعدية عالية للغاية، مع بعض تفاوتات التوافق الرئيسية التي يتم التحكم بها ضمن 0.1 مليمتر؛ ثالثا، دورات التسليم ضيقة، مما يتطلب من الموردين أن يمتلكون قدرات إنتاج متكاملة من المواد الخام إلى المنتجات النهائية لتجنب الجودة وفقدان الوقت الناتج عن عدة جلسات تعهيد خارجي. واجه الموردون الحاليون صعوبة في تلبية معايير كثافة التنظيم الداخلية واتساق الدفعات في التشكيلات، مما حد من موثوقية المعدات بشكل عام.
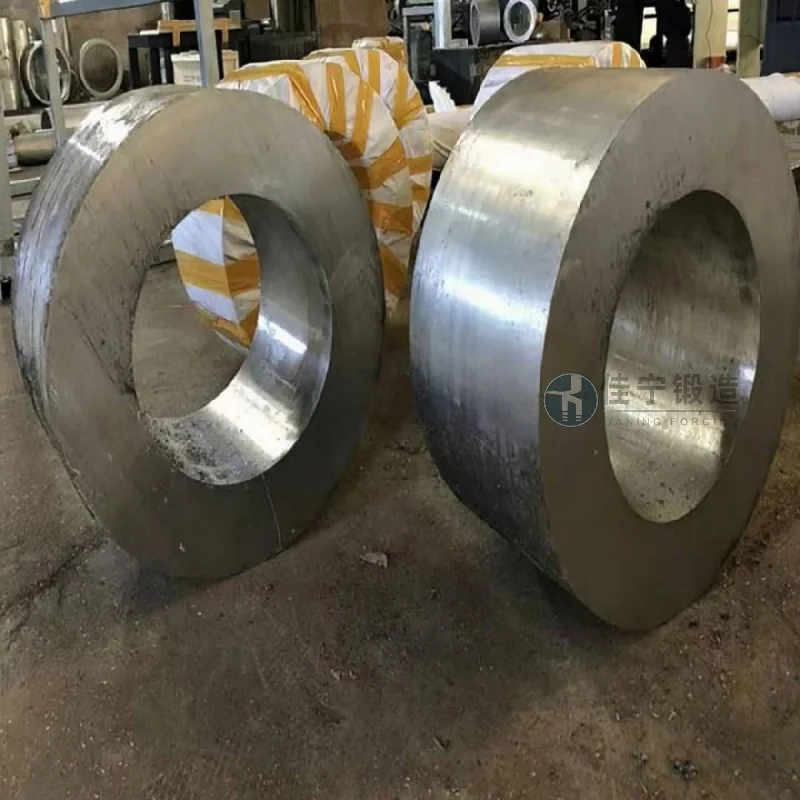
لمعالجة هذه النقاط المؤلمة، قامت شركة كاريان فورجينغ بتحسين كل شيء بشكل منهجي من اختيار المواد وتصميم العمليات إلى مراقبة الجودة. من ناحية المادة، يتم اختيار فولاذ منخفض السبائك مخصص بقوة عالية نسبيا. من خلال التحكم الدقيق في التركيب الكيميائي وتحسين النقاء، تساعد هذه القوى في تلبية معايير متانة الصدمات في درجات الحرارة المنخفضة. في عملية الحدادة، تستخدم تقنية الحدادة متعددة الاتجاهات والسرعة المتحكم بها بدرجة الحرارة لضمان التوزيع المستمر لخطوط التيار المعدني، مما يقضي على العيوب الداخلية ويحسن تساوي الخصائص الميكانيكية للصقل. في مرحلة الدقة الأبعادية، يساعد إدخال التشغيل CNC وربط الفحص عبر الإنترنت في ضمان استقرار وتوافق دقيق بين الثقب الداخلي، والقطر الخارجي، ووجه نهاية التشكيل في البرميل. حققت مطاعم البراميل التي تم تسليمها قوة شد، ونسبة الخضوع، ومستويات الإطالة عند الحدود العليا للاتفاق الفني مع العميل في اختبارات طرف ثالث، مع تقلبات طفيفة بين الدفعات، مما قلل فعليا وقت التجميع اللاحق للعميل. تم الانتهاء من جدول المشروع العام قبل الموعد بأسبوعين، مما نال تقديرا كبيرا من فريق القبول في الموقع.

