جمعت شركة شانشي جيانينغ فورجينغ حالات واقعية لحلقات الحافة الكهربائية للرياح، وتروس الحلقات، وحلقات المحمل، وحلقات الأسطوانة، وغيرها من هبوط الحلقات، مع مجموعة كاملة من منتجات التشكيل النهائية للفولاذ الكربوني، الفولاذ المقاوم للصدأ، وحلقات السبائك، مما يوفر مرجعا لاختيار المنتجات والحلول غير القياسية.
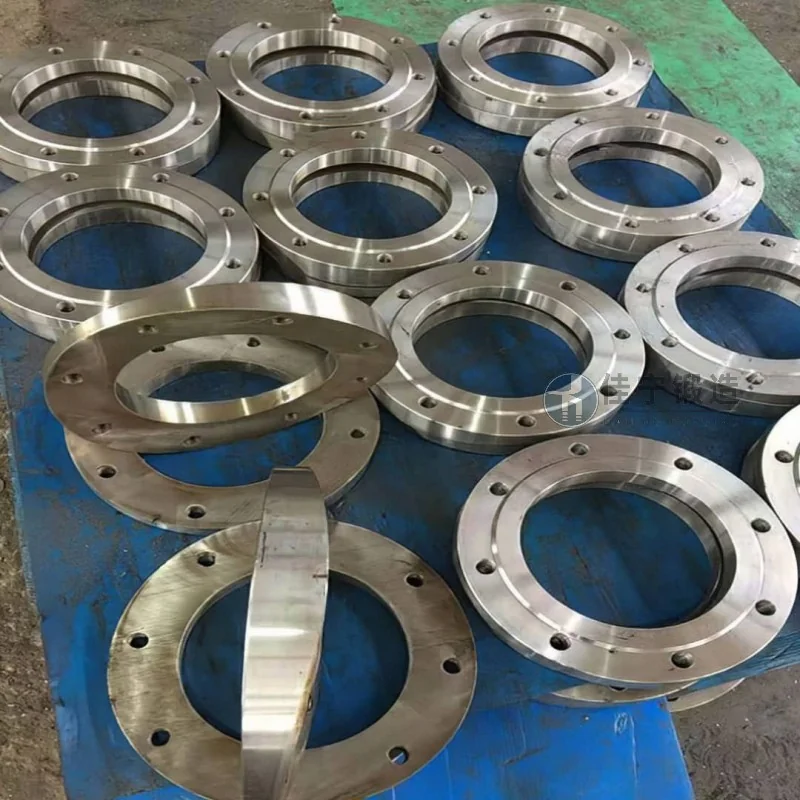
خلال ترقية خط الإنتاج، وضع مصنع معدات أتمتة في خفي، أنهوي، متطلبات أداء أعلى لمكون ناقل الحركة الرئيسي الخاص به—وهو تشكيل الحلقات. لطالما اعتمد المصنع على عمليات الحدادة التقليدية، لكن في التشغيل الفعلي، تحدث مشاكل مثل الانحرافات البعدية وعمر الإجهاد غير الكافي، مما يؤثر على استقرار الآلة بشكل عام وتكاليف الصيانة. استجابة لهذا الوضع، تقدم شركة Jianing Forging حلول تشكيل مخصصة لمساعدة العملاء على تحسين موثوقية المعدات.
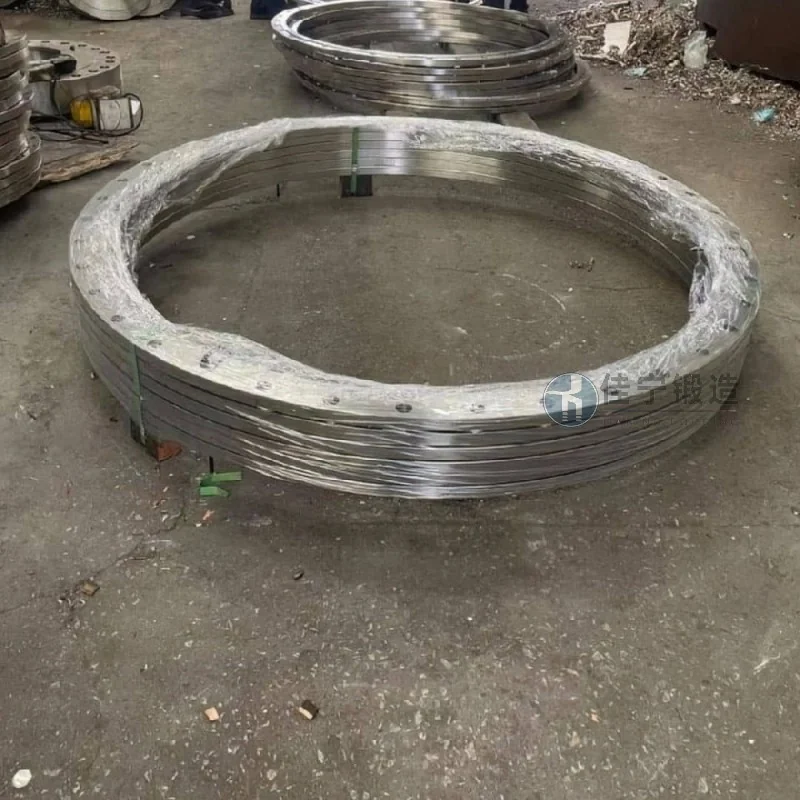
واجهت الآلات الحلقية الأصلية في هذا المصنع ثلاث مشاكل رئيسية: أولا، ضعف الاتساق الأبعادي، مما يتطلب تعديلات إضافية أثناء التجميع الدفعي، مما أدى إلى انخفاض كفاءة الإنتاج؛ ثانيا، الهيكل الداخلي للمادة غير متساو، مما يجعل الشقوق الدقيقة عرضة للتعرض تحت ظروف الحمل الثقيل ويصعب تحقيق معايير عمر الخدمة؛ ثالثا، تعني دورة التوريد الطويلة أن نموذج الحدادة التقليدي لا يمكنه تلبية احتياجات العملاء للتبديل السريع، مما يقيد الترقيات المرنة لخطوط الإنتاج.
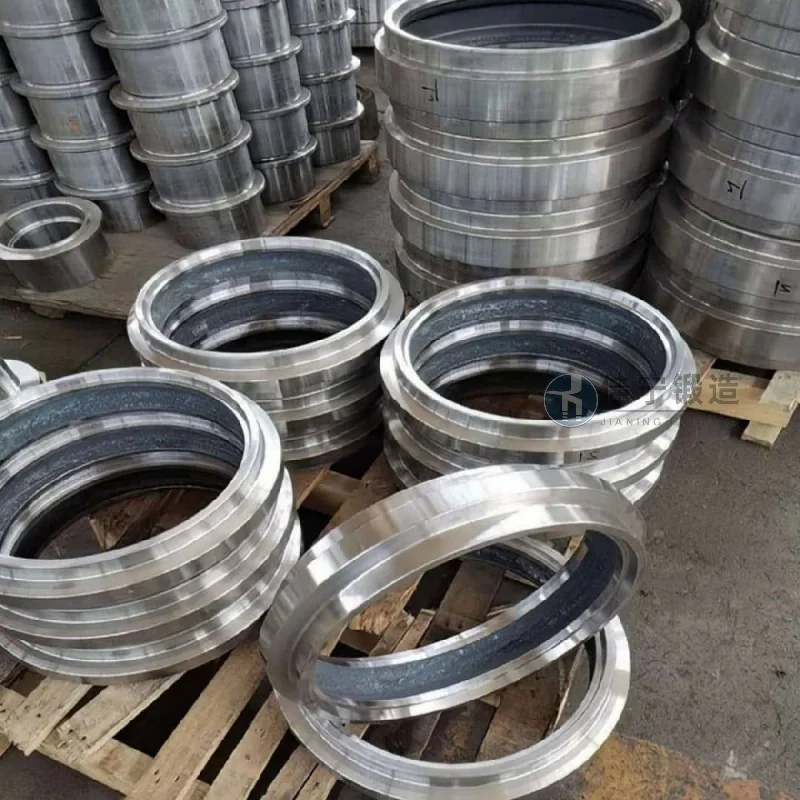
عالجت شركة Jianing Forging نقاط الألم لدى العملاء من خلال الإجراءات التالية: أولا، من خلال اعتماد قوالب دقيقة وعمليات تشكيل متعددة المحطات، يتم التحكم في التحمل البعدي لتشكيل الحلقات ضمن 0.5 مم، مما يقلل بشكل كبير من صلاحية التشغيل الآلي للعمليات اللاحقة؛ ثانيا، من خلال تحسين نسب المواد ومواصفات المعالجة الحرارية بعد الحدادة، تصل الحدادات إلى حجم الحبيبات فوق الدرجة 8، مما يحسن الخصائص الميكانيكية الإجمالية بحوالي 15٪؛ وأخيرا، وبالاعتماد على نظام جدولة مرن، يتم ضغط دورة تسليم الألواح الحلقية القياسية إلى 7 أيام عمل، وتدعم التبديل السريع بين الدفعات الصغيرة وعدة أنواع، مما يلبي احتياجات العملاء لتعديلات خطوط الإنتاج الديناميكية.

