جمعت شركة شانشي جيانينغ فورجينغ حالات واقعية لحلقات الحافة الكهربائية للرياح، وتروس الحلقات، وحلقات المحمل، وحلقات الأسطوانة، وغيرها من هبوط الحلقات، مع مجموعة كاملة من منتجات التشكيل النهائية للفولاذ الكربوني، الفولاذ المقاوم للصدأ، وحلقات السبائك، مما يوفر مرجعا لاختيار المنتجات والحلول غير القياسية.
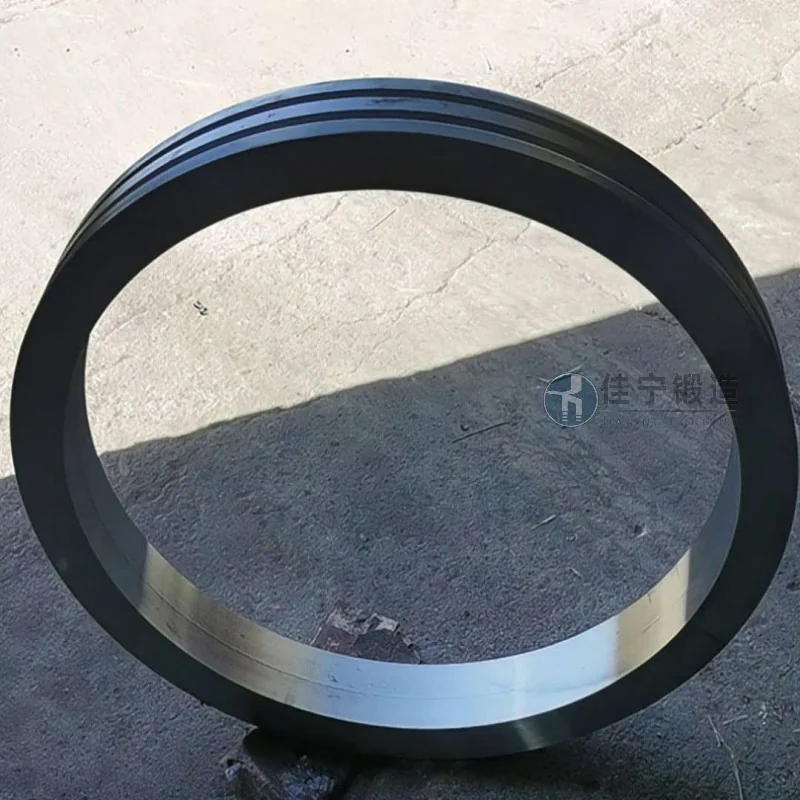
كان على مصنع لصناعة آلات السفن في جيوجيانغ، جيانغشي، طلب دفعة من اللحواف الحلقية عالية الدقة لتصنيع الحواف الرئيسية للربط وأغطية المحامل عند تنفيذ دفعة من مكونات أنظمة نقل السفن الكبيرة. وضع هذا العميل متطلبات صارمة للتسامح الأبعادي، وكثافة المواد، والخصائص الميكانيكية للحدادات، مع جدول تسليم صارم.
أهم نقاط الألم التي يواجهها هذا العميل تشمل:
1. يجب أن تلتقي الأشكال الحلقية بهياكل بأقطار تزيد عن 1000 مم وسمك الجدار غير المتساوي؛ تكافح عمليات التشكيل التقليدية ذات القالب المفتوح لتحقيق التزامن واستدارة الأقطار الداخلية والخارجية؛
2. بيئة التشغيل هي المناخ البحري، وتتطلب مواد مقاومة جيدة للتآكل ومتانة منخفضة في درجات الحرارة، والتي لا تستطيع الآلات العادية تحقيق معاييرها؛
3. العميل قد حدد معالم المشروع ويحتاج إلى إكمال العملية كاملة من المنتج الفارغ إلى المنتج النهائي خلال 45 يوما؛ الإجراءات التقليدية تتطلب أكثر من 60 يوما.
لمعالجة هذه النقاط المؤلمة، تقدم شركة كاريان فورجينغ الحلول الشاملة التالية:
أولا، تستخدم آلات الدرفلة الحلقية CNC للدرفلة الدقيقة، مع قوالب خاصة الشكل، لتحقيق تشكيل لمرة واحدة لتشكيل الحلقات الحلقية، مع تحولات قطر داخلي وخارجي تتحكم في ±2 مم وأخطاء استدارة أقل من 1.5 مم؛
ثانيا، يتم اختيار الفولاذ المثقف والمقوى بدرجة 42CrMo4، ومن خلال تحسين عملية المعالجة الحرارية (التبريد + التصويب بدرجات حرارة عالية)، تصبح صلابة التشكيل موحدة (HB 260-300)، مع قوة تأثير منخفضة في درجات الحرارة تبلغ -20°C ≥ 40J، مع معايير جمعية التصنيف؛
وأخيرا، من خلال تحسين جدولة الإنتاج الداخلية والعمليات المتوازية متعددة العمليات، تم ضغط دورة الإنتاج إلى 38 يوما، وتم تسليم جميع التشويشات قبل 7 أيام، وبلغ معدل مرور المنتج النهائي 1. بعد إعادة فحص العملاء، اجتازت هذه الدفعة من الحدادات الموافقة دفعة واحدة وتم تجميعها بنجاح في نظام نقل السفينة وكانت تعمل دون مشاكل حتى الآن.

